



持続可能な産業運営のための効果的な廃熱回収
廃熱回収
廃熱とは、燃料燃焼または化学反応によってプロセスで生成され、実用的な用途に供されることなく環境に放出される熱です。廃熱源には、大気中に排出される高温燃焼ガス、プロセス排ガス、設備からの伝導・対流・輻射損失、各種産業プロセスから排出される加熱製品(高温コークス、銑鉄、溶鋼、熱間圧延製品など)、高温設備表面からの熱伝達(冷却水への熱伝達)などがあります。
廃熱回収とは、産業プロセスの廃熱を回収・再利用して、加熱用または機械的・電気的仕事の発生に利用することです。典型的な用途には、燃焼空気予熱、燃料ガス予熱、ボイラー給水予熱、原料予熱、プロセス蒸気発生、発電用蒸気生産などがあります。廃熱回収の基本的な考え方は、プラント内で最大限の熱量を回収し、単に環境(大気や近隣の河川)に放出するのではなく、可能な限り再利用しようとすることです。
図1は、熱回収なしとありの場合の典型的なエネルギーフローを示しています。
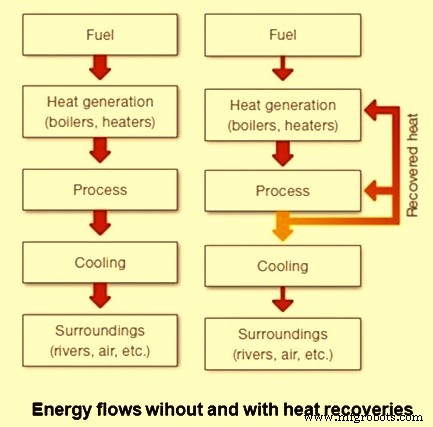
図1 熱回収なしとありの典型的エネルギーフロー
廃熱の実態と回収の意義
廃熱はすべての製造プロセスに内在しています。産業製造プロセスでは、消費エネルギーの約20%~50%が、高温排ガスおよび液体流に含まれる廃熱、高温設備表面および加熱製品からの熱伝導・対流・輻射として、最終的に失われます。廃熱回収は、産業炉の全体的なエネルギー効率改善のための貴重な代替アプローチです。廃熱回収によって達成可能なエネルギー効率は、通常10%~50%の範囲です。
本質的なのは熱量ではなく、その価値です。未使用熱を回収するメカニズムは、廃熱流体の温度と関わる経済性に依存します。廃熱回収技術は、施設のエネルギー生産性を高めることで、運転コストを頻繁に削減します。回収・再利用された廃熱は、高価な購入燃料や電力に代わる排出フリーの代替手段となります。
廃熱回収に必要な3つの必須要素は、以下の通りです。(i)燃焼排ガス、プロセス排ガス、炉からの高温ガス、冷却塔水などのアクセス可能な廃熱源、(ii)レジェネレーター、レキュペレーター、エコノマイザー、廃熱ボイラー、熱電発電機などの回収技術、(iii)ボイラー給水予熱、原料予熱、燃焼空気予熱、蒸気および/または電力生成、低発熱量燃焼ガス(高炉ガスなど)予熱など、回収エネルギーの用途。
廃熱回収設備
製鉄所ではいくつかの熱回収設備が使用されています。主要なものを以下に示します。熱交換器は、燃焼排ガスから燃焼空気へ熱を移すために最も一般的に使用されます。予熱された燃焼空気がより高温で炉に入るため、燃料によるエネルギー供給を減らせます。空気予熱に用いられる典型的な技術は以下の通りです。
- レキュペレーター - 中~高温用途で排ガス廃熱を回収します。レキュペレーターは輻射、対流、またはそれらの組み合わせによる熱伝達原理に基づきます。金属製またはセラミック製で構築されます。金属レキュペレーターは1050℃以下の用途に使用され、より高温での熱回収には、高温側1500℃、低温側約950℃まで対応可能なセラミックチューブレキュペレーターが適しています。
- レジェネレーター - 高温・汚れた排ガス用途に特化しています。2つのレンガ製「チェッカーワーク」室を通じて高温・低温気流を交互に通します。燃焼排ガスが一方の室を通過すると、レンガが燃焼ガスから熱を吸収し温度上昇します。レンガが熱を取得したら、流れを切り替えて流入燃焼空気を高温チェッカーワークに通し、燃焼空気へ熱を伝達します。一方が排ガスから熱を吸収している間、もう一方が燃焼空気へ熱を伝達できるよう、最低2室を使用します。気流方向は一定時間間隔で切り替えられます。主な欠点は大型で資本コストが高く、レキュペレーターよりも著しくコストが高いことです。
- 受動式空気予熱器 - ガス間のクロスコンタミネーションを防止する必要がある低~中温用途のガス-ガス熱回収装置です。プレート型とヒートパイプ型の2種類があります。プレート型は複数の平行プレートで高温・低温ガス流路を分離し、プレート間で高温・低温流が交互に流れ、大きな伝熱面積を確保します。ヒートパイプ熱交換器は、密閉端を持つ複数のパイプで構成され、各パイプ内にキャピラリーウィック構造を備え、作動流体を高温端と低温端の間で移動させます。高温ガスがヒートパイプの一端を通過し、内部の作動流体を蒸発させます。パイプ内の圧力勾配により高温蒸気が他端に移動し、そこで凝縮して低温ガスに熱を伝達します。凝縮液は毛細管作用でパイプの高温側に戻ります。
- レキュペラティブまたは蓄熱式バーナー - レキュペラティブまたは蓄熱式システムを内蔵したバーナーは、スタンドアロンのレキュペレーターやレジェネレーターよりも設計・構造がシンプルでコンパクトです。これらのシステムは、外気で動作するバーナーと比較してエネルギー効率を向上させます。自己完結型レキュペラティブバーナーは、バーナー本体設計の一部として熱交換面を組み込み、バーナー本体を通過する排出ガスからエネルギーを回収します。自己完結型蓄熱式バーナーは、排ガスをバーナー本体を通じて耐火媒体ケースに導入し、レジェネレーターと同様の方式でペアで動作します。一般に、レキュペラティブバーナーシステムは熱交換面積が小さく、蓄熱式バーナーシステムはスタンドアロンユニットより質量が小さいです。したがって、それらのエネルギー回収は低いですが、低コストとレトロフィットの容易さから、エネルギー回収の魅力的な代替手段となっています。
- シェルアンドチューブ熱交換器 - 廃熱を含む媒質が液体または蒸気で、もう一方の液体を加熱する場合に通常使用されます。両経路ともそれぞれの流体圧力を保持するために密封される必要があるためです。シェル内にチューブバンドルと通常内部バッフルを備え、シェル側流体をチューブ上で複数パス流れるように誘導します。シェルはチューブより本質的に弱いため、高圧流体をチューブ側に、低圧流体をシェル側に循環させます。蒸気が廃熱を含む場合、通常凝縮し、潜熱を加熱対象液体に放出します。この用途では、蒸気はほぼ必ずシェル側に封入されます。逆を試みると、小径平行チューブ内での蒸気凝縮が流れの不安定を引き起こします。チューブアンドシェル熱交換器は、幅広い標準サイズで、チューブとシェルの材質組み合わせも多数用意されています。
- フィンチューブ熱交換器またはエコノマイザー - 低~中温排ガスから熱を回収して液体を加熱するために使用されます。用途にはボイラー給水予熱、高温プロセス液体などがあります。フィンチューブは、伝熱面積と伝熱率を最大化するためにフィンを取り付けた丸管で構成されます。液体がチューブ内を流れ、チューブ外を流れる高温ガスから熱を受け取ります。ボイラー排ガスを給水予熱に使用するフィンチューブ熱交換器は、一般にボイラーエコノマイザーと呼ばれます。
- 廃熱ボイラー - 中~高温排ガスを用いて蒸気を生成する水管ボイラーです。廃熱ボイラーは様々な容量で提供され、ガス吸入量は30~25,000 m³/分の範囲に対応します。廃熱が所望蒸気レベルの生成に不十分な場合、補助バーナーやアフターバーナーを通常追加して蒸気出力を高めます。蒸気はプロセス用または発電用に生成できます。過熱蒸気生成には通常、ボイラーに外部過熱器の追加が必要です。
- 負荷予熱 - システムから排出される廃熱を、システムに入る負荷の予熱に利用することを指します。最も一般的な例はボイラー給水予熱で、エコノマイザーが高温燃焼排ガスからボイラーに入る水へ熱を伝達します。他の用途では、燃焼排ガスと各種炉に入る固体材料との間で直接熱伝達を利用します。
- ヒートポンプ - 廃熱が潜在的負荷要件より低温で利用可能な場合があります。このような場合、廃熱のアップグレードが必要です。廃熱アップグレードとは、廃熱流のエネルギーレベルを高め、そうでなければ達成できない有用な機能を実行可能にすることです。これはヒートポンプの使用や、廃熱が蒸気形態で利用可能な場合の直接蒸気圧縮によって達成されます。ほとんどのヒートポンプは蒸気圧縮サイクルの原理で動作します。このサイクルでは、循環物質が熱源(廃熱、温度Tin)と利用側(プロセスで使用する熱、Tout)から物理的に分離され、循環的に再利用されるため、クローズドサイクルヒートポンプと呼ばれます。
廃熱回収のメリット
廃熱のメリットは大きく分けて2つのカテゴリーに分類されます。(i)直接的メリット、(ii)間接的メリット。
- 直接的メリットは、資源・ユーティリティ消費と運転コストの削減に反映されます。廃熱回収はプロセスのエネルギー生産性を向上させ、プロセス効率に直接好影響を与えるためです。地球気候変動の現状において、廃熱回収の最大のメリットは、温室効果ガスフリーのエネルギー源であることです。
- 間接的メリットは、環境汚染の削減、補助用途のエネルギー消費削減、設備サイズの縮小です。廃熱回収は燃料消費を削減し、排ガス発生を減らします。これにより、ファン、スタック、ダクト、バーナーなどすべての燃料ガス処理設備のサイズ縮小につながります。設備サイズ縮小は、ファンやポンプなどの補助エネルギー消費(電力)削減という追加メリットをもたらします。
廃熱回収システムの他の側面として、追加スペース、資本コスト、運転コストが必要であり、これらは回収熱によるメリットで正当化される必要があります。
廃熱回収技術は、製鉄所の多くの場所で様々な程度で採用されていますが、より広範な適用を阻害する技術的・経済的障壁に直面しています。多くの技術はすでに十分開発されています(レキュペレーター、レジェネレーターなど)が、これらの技術が特定用途で常に経済的とは限らないという課題があります(汚れた排ガス流への適用など)。
熱回収設備の経済性と効果に影響し、より広範な設置を阻害する障壁は多数あります。これらの多くは相互に関連していますが、一般的にコスト、温度制限、化学組成、用途固有性、熱源のアクセス困難/輸送困難に関連するものとして分類できます。
現在の廃熱回収実践では、クリーンで高温の廃熱源から大容量システムで熱を回収するのが一般的です。したがって、既存システムの最適化、化学的に腐食性のあるシステム向け技術開発、非流体熱源からの熱回収、低温廃熱回収の機会があります。
経済性が低温廃熱回収の実現可能性を制限することが多いですが、低品位廃熱が産業施設でコスト効率よく回収・利用されている用途も様々あります。大量の産業廃熱は低温域でのみ利用可能です。例として、ボイラーなどの燃焼システムでは、120℃~150℃の温度範囲で排ガスを排出する回収技術を頻繁に使用します。また、産業用冷却水と冷却空気にも大量の廃熱があります。日本の一製鉄所では、わずか98℃の冷却水を用いて3.5MW容量の発電プラントを設置しています。
燃焼排ガスの場合、ガス中に含まれる水蒸気をより低温まで冷却すれば、大幅な熱回収が可能です。排ガス中の水が凝縮して腐食性物質が熱交換器表面に堆積するのを防ぐため、120℃~150℃程度の最低温度制限が頻繁に採用されます。しかし、排ガスをさらに冷却すれば、潜熱の回収により熱回収を大幅に増やせます。この潜熱は、排ガスに含まれるエネルギーの相当部分を占めます。凝縮点以下まで排ガスを冷却しながら化学的腐食を最小限に抑える技術は、蒸発潜熱を回収することでエネルギー効率を大幅に向上させられます。
現在、低温熱回収には少なくとも3つの課題があります。(i)熱交換器表面の腐食、(ii)熱伝達に必要な大面積熱交換面積、(iii)低温熱の用途発見です。
露点以下までガスを冷却して低温廃熱を回収できる技術があります。これらには、ディープエコノマイザー、間接接触凝縮回収、直接接触凝縮回収、最近開発されたトランスポートメンブレンコンデンサーが含まれます。これらの技術の商業化は、高コストと施設側に回収熱の用途がないことで制限されています。施設に廃熱の用途がない場合、ヒートポンプや低温発電など他の回収手段を見出すケースもあります。これらの技術利用も頻繁に経済的制約によって制限されます。
製造プロセス
- インテリジェントスマートゴミ箱:IoTセンサーで廃棄物収集を最適化
- 鋼の熱処理完全ガイド:焼入れ・焼戻し・焼鈍で耐久性の高いナイフを作る
- 熱処理の3つの必須ステージ:加熱・保持・冷却を徹底解説
- アルミニウム熱処理の全知識:プロセス、メリット、用途を徹底解説
- 銅および銅合金の熱処理:強度・耐久性・性能を高める技術
- 信頼性の高いPCB性能のための高度な放熱技術
- 熱管理の最適化:高度なヒートシンクPCB設計
- 熱処理マスター:工具鋼の焼入れと焼戻し
- 環境廃棄物の理解:種類・影響・適正処分
- 熱処理木材(ヒートトリーテッドウッド)完全ガイド:防腐・寸法安定・害虫駆除、ISPM15国際基準と用途別温度管理
- 空冷式 vs 水冷式エネルギー回収:実践ガイド