



中周波コアレス誘導炉による効率的な鋼製造
誘導炉での鋼製造
中周波コアレス誘導炉は、一般的に小容量製鋼所の溶解炉として鋼製造に使用されます。誘導炉には、電源の50Hz周波数から必要な中周波を生成するコンバーターが装備されています。整流器で直流電圧を生成し、平滑チョークを介してインバーターに供給し、補償コンデンサと炉コイルのインダクタンスによってインバーターで中周波電圧を生成します。コンバーターの制御は内蔵制御エレクトロニクスで実行されます。炉制御は操作キャビネットの装置で、必要に応じてプロセッサーの助けを借りて実行されます。
エネルギー供給にはトランスフォーマーが使用されます。炉トランスフォーマーは電源ネットワークに接続されます。トランスフォーマーは供給電圧を炉運転に必要な電圧に変換し、中周波誘導炉では一般的に770Vです。トランスフォーマーは通常、温度計、油面監視、ブッフホルツリレー、空気除湿器などの内蔵監視装置を備えています。
溶解は、通常酸性(シリカベース)または中性(アルミナベース)のモノリシック耐火物で作られた耐火るつぼで実施されます。るつぼは、るつぼを取り囲む誘導炉コイルによって加熱されます。
誘導炉での1ヒート製造は、特定の周期的活動で構成されます。これらは「ヒートサイクル」または「生産サイクル」として知られています。ヒートサイクルには2つの構成要素があります。(1)溶解サイクル、(2)非生産サイクル。溶解サイクルは、炉に最大電力が連続印加され、チャージが追加される期間です。非生産サイクルは、電力が印加されないか減少している期間で、初期チャージ投入時、スラグ除去時、温度測定や分析サンプル採取時、分析結果待ち、炉空タッピング時などです。炉稼働率は溶解サイクルをヒートサイクルで割った百分率で表されます。溶解サイクル80分、非生産サイクル40分の場合、ヒートサイクルは120分。80÷120×100で稼働率66.67%です。誘導炉で1ヒートあたり10トン液鋼タッピングが必要で、ヒートサイクルが66.67%稼働率しか達成できない場合、1ヒートあたり15トン溶解可能な電源が必要です。
誘導炉の設計と原理
スポンジ鉄溶解用誘導炉は、断面積/体積比が大きく、熱伝達が高く、スラグを高温流動状態に保つ必要があります。
誘導炉は誘導のトランスフォーマー原理を使用します。電気導体が変動磁場に置かれると、導体に電圧が誘導されます。るつぼ炉では、この電圧が強力な渦電流を引き起こし、材料抵抗によって加熱され最終的に溶融します。水はコイル冷却に使用され、冷却水ラインは流量と温度で監視されます。
エネルギー消費と損失
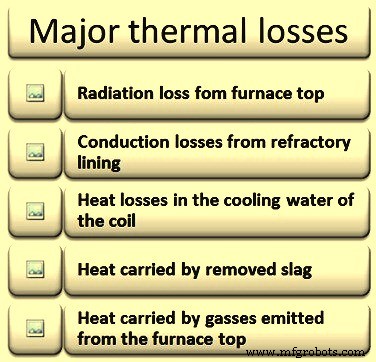
鋼製造中、大量の電気エネルギーが必要です。鋼製造に必要な理論エネルギーに加えて、鋼製造中に発生する損失を補償するエネルギーも必要です。エネルギー損失は単位消費電力を増加させ、炉効率を低下させます。鋼製造中に発生する損失は、(1)熱損失、(2)炉コイル損失、(3)コンデンサバンク損失、(4)コンバーター損失、(5)主側トランスフォーマー損失です。熱損失が主要損失で、エネルギー損失に最大寄与します。誘導炉の主要熱損失(図1)は、(1)炉頂部からの放射損失、(2)耐火ライニングからの伝導損失、(3)コイル冷却水への熱損失、(4)除去スラグが持ち去る熱、(5)炉頂部から排出されるガスが持ち去る熱です。さらに、ヒート製造中、炉は常に冷却水とシェルからの放射、頂部露出金属表面からの放射の両方に熱を失い続けます。これらの熱損失を補うために電気エネルギーを消費する必要があります。したがって、ヒート時間が長いほどエネルギー消費が大きく、炉非効率が高くなります。
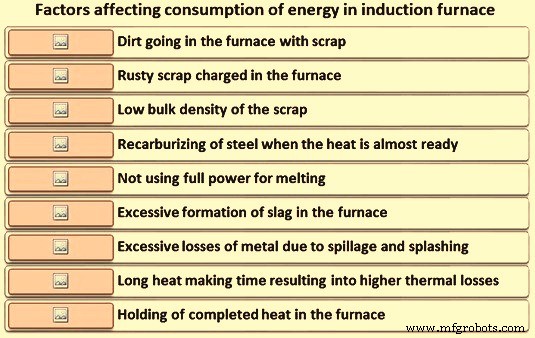
炉内電気エネルギー消費に影響する要因(図2)には、(1)スクラップとともに炉に入る汚れ、(2)錆びたチャージ材料、(3)スクラップの低見かけ密度、(4)鋼がほぼ完成した時の再 carburization、(5)全電力を溶解に使用しない、(6)過剰スラグ生成、(7)過剰ヒュームと排出ガス生成、(8)飛散と飛沫による過剰金属損失、(9)ヒート製造時間(長い生産サイクルは放射と伝導によるより高い熱損失を意味)、(10)完了ヒートの炉内保持が含まれます。
金属チャージ材料の金属損失は、成分物理サイズと品質に依存しますが、通常5%未満で、この損失のかなりの割合はデスラッギングと注湯操作中の飛散と飛沫によるものです。エネルギー消費に最大影響を与える1つの要因は炉稼働率レベルです。稼働率が高いほどエネルギー効率の良い生産サイクルになります。
チャージ材料
ヒート製造に使用されるチャージ材料は、誘導炉で製造される鋼品質管理に重要です。材料は、鋳造後に液鋼が目標機械的特性と化学組成を持ち、欠陥がないことを保証します。鋼品質以外に、チャージ材料は(1)生成スラグ量、(2)耐火ライニング寿命、(3)プラントと作業員双方の安全性にも影響します。さらに、チャージ材料とチャージング実践は、単位電気エネルギー消費と炉生産性に相当な影響を与えます。
誘導炉では、主チャージ材料はスクラップとスポンジ鉄からなる金属原料です。鋼スクラップと鉄スクラップの両方が使用されます。鉄スクラップは炉浴に炭素をもたらします。銑鉄も一部炉で浴への炭素導入目的で使用されることがあります。これら材料のヒート製造使用比率は、プラント立地での相対的入手可能性と経済的コストに依存します。誘導炉で高スポンジ鉄/スクラップ比を使用する場合、浴炭素含有量制御のためにカーバライザー(無煙炭や石油コークなど)も添加されます。金属原料は機械的または手動で炉に投入されます。
炉内溶解操作制御と液鋼化学は、金属原料ミックスがどの程度最適化できるかに依存します。効率的炉運転のための適切なチャージミックスには、金属原料品質を知ることが必要です。
製造鋼品質向上のため、投入スクラップ品質を制御する必要があります。スクラップチャージで制御すべき重要パラメータは、(1)サイズ、(2)見かけ密度、(3)化学組成、(4)スクラップ材料清浄度(錆、スケール、砂、汚れ、油/グリースなどの汚染なきこと)、(5)非金属コーティングなきこと(亜鉛、錫、クロムなど)。
スクラップから来る最も厄介な残留元素(銅、コバルト、錫、ヒ素、アンチモン、ニッケル、モリブデンなど)は最終的に鋼に濃縮されます。これらの鋼中存在は、望ましくない変形抵抗、熱間脆性、機械的欠陥を誘発します。
スクラップ断面が長く炉頂部から突出している場合、最終的に溶解しますが時間がかかり、炉稼働率に影響します。スクラップサイズはチャージがブリッジしないことを保証するために重要です。平均して、各ピースは炉直径の33%を超える寸法を持たず、どの寸法も炉直径の50%を超えてはなりません。システム供給速度は、実際溶解サイクルの65〜70%以内にフルチャージを炉内に供給できる必要があります。
初期材料は、最大電力を許容する十分な密度で、できるだけ速く炉に投入する必要があります。最適性能のため、チャージ材料密度は高く、1.3トン/m³未満であってはなりません。初期炉チャージ材料量は、炉定格容量の相当な割合を構成する必要があります。
鋼スクラップ溶解中、ほとんどのスクラップは炉内で空気とともに浮遊します。誘導場がスクラップ温度を上昇させると、炭素が存在せず融点を下げられないため、鋼融点まで全行程加熱する必要があります。したがって、初期溶解により多くのエネルギーと時間を要します。さらに、鋼が約700℃に達すると酸化が劇的に増加し、700℃から約1540℃への加熱中、鋼スクラップ表面はますます高い速度で酸化し続けます。一度溶融すると、鋼滴は炉底に達して溶融浴に合流するまで(望むならより高炭素)、落下しながら酸化し続けます。浴中炭素が鉄酸化を停止させます。最薄スクラップは室温からチェリーレッドになるまでわずか1〜2分で、酸化を増加させます。酸化鉄は生成スラグ量を増加させます。すべての酸化が高反応性FeOスラグを生成します。
スクラップ清浄度は非常に重要です。汚れたまたは汚染されたスクラップは、炉耐火物にスラグ層を堆積させる傾向があります。これはるつぼ液面付近または直下で発生し、炉が引き出す電力量を制限します。炉内部実効直径減少も起こり、チャージングがより困難で長引きます。これは再び炉エネルギー効率に影響します。さらに、錆びたスクラップは溶解により多くの時間を要します。単位チャージあたり金属含有量も少ないです。汚れた金属チャージはより多量スラグを生成し、単位電力消費増加を意味します。1500℃で1%スラグ生成ごとに10kWh/トンのエネルギー損失です。
炉内スポンジ鉄チャージは、(1)高多孔度、(2)低密度、(3)低熱伝導率、(4)高比表面積、(5)高酸素含有量、(6)中間炭素含有量で特徴づけられます。スポンジ鉄は均一な化学的・物理的特性を持ちます。有害金属元素低率(約0.02%)、低硫黄含有量ですが、通常高リン含有量と関連します。高炭素含有スポンジ鉄が好まれます。炉内カーバライザー必要量を減らせるためです。
スポンジ鉄溶解プロセスは、スポンジ鉄の物理的、化学的、熱的特性によってかなり影響されます。これら特性には形状、サイズ、密度、化学分析、冶金度が含まれます。チャージング方法、炉タイプ、浴温度、炉内液体金属化学組成、炉内外の粒子周り流体流れなど他のパラメータも相当重要です。
スポンジ鉄のガングー含有量と未還元酸化鉄含有量は可能な限り低くする必要があります。低酸化鉄含有量は安全性とエネルギー消費両面で重要です。大量未還元酸化鉄を高炭素浴高温に導入すると、激しいカーボンボイルが発生し、極めて危険です。
誘導炉でのスポンジ鉄使用利点は、(1)追加脱硫不要で同時に鋼中低硫黄達成、(2)最終製品にクロム、銅、モリブデン、錫など残留金属が少ない、(3)チャージング時間短縮で全体熱損失も削減、(4)製品品質一貫性向上です。
誘導炉鋼製造中のカーバライザー役割は、FeO形で存在するスポンジ鉄中酸素を除去し、液鋼中所望レベルまで炭素ピックアップを提供することです。無煙炭と石油コークが誘導炉鋼製造中に使用される2大カーバライザーです。炭素回収率はカーバライザーサイズと品質、添加方法、添加タイミングに依存します。85〜95%範囲が期待できます。カーバライザー高灰分は浴への炭素添加を低減しスラグ生成増加。銑鉄や鋳鉄スクラップによる浴炭素投入は、より良い炭素回収のため望ましいです。カーバライザー極微粒子使用は過剰損失のため避けるべきです。他の使用可能カーバライザーは冶金コーク、炭化鉄、冶金用炭化ケイ素(63%ケイ素、31%炭素)。炭化ケイ素は通常スクラップとともに投入され、(1)より速い吸収、(2)脱酸化剤としても機能、(3)ライニング寿命改善の利点があります。
金属原料とカーバライザー以外に、脱酸化剤が誘導炉鋼製造に使用されます。脱酸化剤はフェロアロイ(シリコマンガン、フェロマンガン、フェロシリコン)とアルミニウムです。フェロアロイ歩留まりは仕様(サイズ、グレード、組成)に依存します。
材料分析に基づく正確なチャージミックス計算が必要です。また、チャージ材料と添加剤(カーバライザーと脱酸化剤)の正確な重量決定と計量は、溶解時間と電力需要最小化、液鋼適正組成確保の基本前提条件です。清浄乾燥チャージ材料使用がより良い結果のために必要です。
炉が手動または機械充填されるかに関わらず、チャージ材料は計量され、炉に収まる必要があります。クレーンスケールでチャージ材料計量可能です。
チャージングと溶解操作
鋼製造用中周波コアレス誘導炉は、サンプ(ヒール)なしで運転されます。材料は炉コイル上端まで空炉に投入されます。
前ヒートタッピング直後に、ライニング材料状態を検査し、スクラップチャージングを開始。スクラップチャージング開始とともにヒートサイクル開始。チャージ材料品質、充填順序がヒートサイクルに実質的影響を与えます。
最初のスクラップロットが炉に投入されるとすぐに電源投入、電流が比較的低電圧で高レートで流れ、炉誘導コイルを通過し、コイル中央空間(るつぼ位置)内に誘導磁場生成。誘導磁束はるつぼ内利用可能チャージ全体に生成。磁束がスクラップを通過し回路完成すると、スクラップに渦電流誘導生成。この誘導渦電流が高抵抗スクラップ浴を流れ、膨大熱生成、溶解開始。したがって溶解速度は主に2つ、すなわち(1)磁束密度、(2)チャージ緻密度に依存。チャージがより緻密で炉内スペースを多く占有すると、溶解時間短縮、エネルギー消費削減。
十分チャージ材料が炉内にあり電力印加可能になるとすぐにスクラップ加熱開始。目標はエネルギーをできるだけ速く効率的にチャージに投入すること。ヒートサイクル全体で最大電力供給可能な電源が常に最良溶解率達成。チャージが溶解プロセスを通過するにつれ、コイル印加電圧上昇許容。この上昇は2利点:(1)最大キロワット連続コイル印加保証、(2)高コイル電圧はチャージ誘導電圧上昇、チャージ接触加熱効率向上。通常、電力引き出しがチャージ溶解通過で低下する電源と比較して10%溶解率改善結果。
中周波炉では、熱は主にチャージ内金属外周で発生するが、伝導ですぐに中心に伝達。すぐに液体金属プールが底部に形成され、チャージ沈下。溶解材料は一緒に沈降、炉にさらなる材料再充填可能。中周波炉では、材料は液体浴ではなく、まだ固体材料上に投入されます。
この時点で追加チャージング徐々に実施。チャージ生成渦電流には他の用途もあります。液鋼に溶融効果与え、それにより撹拌・混合・より均一加熱。この撹拌効果は炉周波数に反比例。溶解継続し炉体積約半分が液鋼で満たされるまで。この時点で分析サンプル採取、炉傾斜でスラグポットにデスラッギング。中周波コアレス炉で生成スラグは一般的に流動性なく、かなり重く粘着性、しばしば乾燥したドロス形態。スラグ除去中、すべてスラグが表面浮上し除去可能になるよう電源オフ。電源オフ時間長いほど全体炉稼働率へ影響大。
分析結果ベースで、更なるスクラップ、スポンジ鉄、カーバライザーチャージ必要量決定、チャージング継続。浴が凸面発生場合、凸状平坦化と循環率低減のため一時的に電力入力減少。
スポンジ鉄は、撹拌作用が熱伝達加速と溶解促進するため、液体金属に直接添加可能。スポンジ鉄添加前に十分溶融プール存在確保必要。
スポンジ鉄炉投入時、溶解操作スムーズ化のため連続スラグ除去必要。スラグが液体浴表面で固化し更なるスポンジ鉄溶解阻害するため。連続スラグ除去はスコープで炉からスラグ掬い出し実施。スラグ除去は一般的に長尺鋼棒付きデスラッギングスプーン使用で促進。これらは専用製造。スプーン除去可能なのはこの段階でスラグ厚く粘度高いため。手動スラグ除去は重労働で不快。
手動スラグ除去はスラグ凝集剤使用で強化可能。スラグ凝集剤は剥離しスラグ片結合、持ち上げ除去可能に。スラグ凝集剤使用時、炉ライニング材料へ化学的攻撃防止のため厳密管理必要。
スラグ量は、清浄適切チャージ材料選択とより高全鉄%スポンジ鉄で削減可能。溶解率向上もスラグ生成削減。
チャージ中スポンジ鉄量多い場合、浴へ炭素(無煙炭や石油コーク)添加必要で酸素除去。スポンジ鉄酸素はFeO形で、液体浴炭素と激しく反応し熱伝達、スラグ-金属接触、浴均質性改善。浴炭素含有量適切レベル維持で溶解期間中適切カーボンボイル維持。スポンジ鉄FeO含有量還元に必要炭素量(C、kg)は式C = 1.67[100 − %M − {(%スラグ/100) × %Fe}]で与えられる。Mは冶金度、Feはスラグ中鉄量。
ヒート完成、タッピング、炉空にする
液体充填レベルがコイル上端付近、すなわちヒート完成間近になると、ディッププローブで浴分析サンプルと浴温度測定。この活動中電力ホールド。温度測定と分析サンプル採取直後にホールド電力復帰。精度と速度のため、通常分光分析実施。
分析結果ベースで浴分析調整のためトリミング添加実施。トリミング添加材料溶解、浴温度をタッピング温度より80〜100℃低い温度まで上昇。トリミング用カーバライザーは微粒で表面積増加、速やかに溶解。
タッピングレードル準備完了時、炉スキミング、タッピング温度まで上昇。中周波炉では2〜5分必要。タッピング温度決定時、フェロアロイ添加チリング効果考慮。タッピング前、少量フェロアロイ炉投入でタッピング中沸騰作用防止。
注湯レードルに必要量フェロアロイとカーバライザー(必要時)投入、金属タッピング。タッピング中、炉空にする速度速いほど良い。炉空時間は炉稼働率影響。
必要予防措置と安全問題
溶解プロセスは、溶融材料による危険と常に関連し、事前正確見積もり不可能。既知危険は危険でない、または少なくとも予測・対抗可能危険と言われます。誘導炉鋼製造中の重要安全関連問題は、飛沫・小大滴形態溶融金属飛散、溶解浴熱放射、水蒸気爆発です。これら発生を説明します。
非常に小さな金属部品が溶解浴接触し浴から飛散することで、比較的少量溶融金属飛沫生成。これら部品が湿潤または濡れている場合、小大滴飛散導く。操作フロアオペレーターは大熱曝露。適切保護具(PPE)未使用時、皮膚火傷と眼損傷引き起こす可能性。
水蒸気爆発は常に液体が浴表面下潜入時発生。極端ケース、1cc水深部浸透瞬時1600倍元体積膨張。水はチャージ材料から、または湿潤工具によって溶解プロセス中溶解浴侵入可能。
誘導炉操作時、ラミングミックス損傷、溶融物コイル前方移動起こり得る。この状態巻線閉塞と水放出導く場合、水溶融物下潜入、溶融物突然上方飛散結果。強力水蒸気爆発引き起こし、溶融物炉プラットフォーム投げ出し可能。
重要予防措置と安全問題
- 職場整理整頓:炉プラットフォーム常時整頓、必要工具所定位置準備。他材料・物体放置即時除去。
- 作業場適切照明:炉プラットフォーム異常・問題適時認識・是正確保。
- 設備、操作スイッチ、電気・油圧ライン損傷をログブック記録、保守報告で修理実施。表示灯安全装置、計画間隔テスト必要。
- るつぼ状態、毎空にするごとまたは毎タッピングごと目視検査。るつぼ壁亀裂は暗色トレース示唆、詳細検査可能。
- チャージ材料、準備時検査。パイプ、チューブ、中空部品手作業選別、水保持なきこと確認。水蒸気爆発原因。
- 来訪者・他エリア要員に危険認識させ、安全距離保持指示。
- 炉操作フロア要員最低必要PPE:安全ヘルメット、安全靴、長ズボン、綿衣類、側面保護付き保護ゴーグル。
- 非常出口チャンネル常時乾燥清潔維持。
- 炉本体週1回検査、月1回粉塵・小スクラップ片・他不純物清掃。
- 漏出油即時回収、箇所砂覆い。漏箇所特定修理。
- 炉プラットフォームから事故時2非常脱出経路確保。常時確保、短時間でも遮断不可。
- 金属工具溶解浴作業、炉通電時、工具接地または操作者最低乾燥革手袋着用。作業のみ炉通電オフ時実施。工具浴上空予熱、湿気・湿度除去。
- ブリッジ形成回避、溶融物予期せぬ外部突破防止。ブリッジ形成時、炉オフ傾斜、薄手錘で溶融物接触。場合により低電力傾斜位置ブリッジ溶解、基本位置再充填更材料、完全溶解。
- 満溶融時停電、問題修正時間不明時、手順確立必要。2選択肢:溶融物凝固許容、またはるつぼ空にする。
- 帯電部品対アース電気絶縁、アースリレーで測定。アース電位溶融物コイル接近時抵抗低下、システムオフ。
- 炉傾斜位置作業時、炉転倒防止固定必要。るつぼ押出し時も炉固定必要。
るつぼ状態目視検査必要、測定装置で残留壁厚決定。周波数表示から平均残留壁厚評価可能。
製造プロセス