



CLUプロセス:ステンレス鋼製造における効率的な脱炭と合金化
ステンレス鋼製造におけるCLUプロセス
ステンレス鋼製造プロセスには、炭素(C)除去、脱酸、脱硫といった基本的特徴があります。製造プロセスでは、これらの操作が一般に固体材料による合金添加や窒素(N₂)制御と組み合わされます。これらの要件は、ステンレス鋼製造に導入されている様々なプロセスで異なる方法で満たされています。
CLUプロセスは、ステンレス鋼製造のためのAOD(アルゴン酸素脱炭)プロセスと類似しています。CLUは、ステンレス鋼製造のためのクルソー・ロワール・ウッデホルム(Creusot-Loire Uddeholm)プロセスを指します。AODプロセスと同様に、電気炉(EAF)またはその他の類似の一次製鋼炉からの溶鋼を使用します。CLUプロセス開発の主な動機は、AODプロセスで使用されるアルゴン(Ar)ガスの代わりに、過熱蒸気を希釈ガスとして使用するというアイデアでした。過熱蒸気は、1970年代初頭にスウェーデンのウッデホルム・デゲルフォルス製鉄所でこの技術が開発されて以来、ステンレス鋼製造のプロセスガスとして使用されてきました。フランスでは、クルソー・ロワールグループ内で同様の開発が行われました。開発されたプロセスは、クルソー・ロワール・ウッデホルム(CLU)プロセスと命名されました。
CLUプロセスの歴史と特徴
CLUプロセスで元々使用されていた転炉は底吹き転炉であり、側吹きAOD転炉とは異なっていました。しかし、現在では側吹き転炉を用いたCLUプロセスも利用可能です。
CLUプロセスを用いた最初の商業プラントは、1973年にウッデホルムによって建設されました。1973年から2003年にかけて、ウッデホルム・デゲルフォルス製鉄所では80トン転炉で、過熱蒸気、Ar、N₂、酸素(O₂)、圧縮空気をプロセスガスとして使用し、ステンレス鋼を生産しました。デゲルフォルス製鉄所の転炉は、2003年に廃止されるまで30年間、ステンレス鋼製造用CLUプロセスとして運転されました。CLU底吹き転炉の断面図を図1に示します。
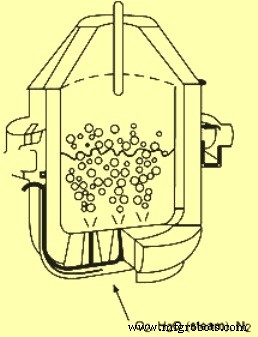
図1 CLU転炉の断面図
長年にわたり、この技術は緩やかな拡大を見せました。合計7プラントが過熱蒸気をプロセスガスとして産業的に使用しました。このプロセスは、南アフリカのサマンコ・フェロメタルズでも中炭素フェロクロム(Fe-Cr)生産に使用されています。南アフリカミドルバーグのアセリノックス・コロンバス・ステンレスは、2基の110トン転炉を持つステンレス鋼プラントでこのプロセスを採用しました。1995年から2002年まで、コロンバス・ステンレスは精錬プロセス中に転炉で過熱蒸気を吹き込みました。しかし2002年、市場が現地需要を満たす十分なArを供給するようになり、かつオリジナルのボイラー設備の一部が摩耗したため、転炉での蒸気吹き込み能力を撤廃する決定がなされました。過熱蒸気吹き込み実践は2008年に再導入され、コロンバス・ステンレスが2基の転炉を蒸気で同時に運転できるようになりました。コロンバス・ステンレス経営陣によると、転炉に蒸気吹き込み能力を再導入した主な動機は、Ar需要のピークを抑え、全体的なAr消費量を削減し、現地市場からのAr供給により良くマッチさせることでした。
CLUプロセスの原理
AODプロセスと同様に、CLUプロセスも希釈技術を使用します。このプロセスは、脱炭が一酸化炭素(CO)の分圧を低下させた状態で行われるべきという原理に基づいています。なぜなら、鋼浴中の炭素-クロム平衡は、脱炭時に生成されるガス泡中のCO分圧に大きく依存するからです。2つの異なる温度と圧力における炭素-クロム平衡を図2に示します。
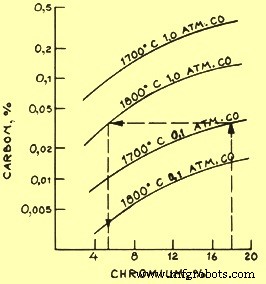 図2 2つの異なる温度と圧力における炭素-クロム平衡
不活性ガスの使用により浴中のCO分圧が低下し、より高いクロム(Cr)含有量がより低いC含有量と平衡状態にあることを可能にします。CLU技術開発の当初の動機は、より安価な不活性ガスによるパージングでCO分圧を低下させ、高価で入手も稀なArの大量需要を減らすことでした。
脱炭期間は、酸素-蒸気混合物を吹き込むことで構成されます。転炉での蒸気使用の基礎的背景は、以下の式で表される蒸気の還元にあります。
H₂O (g) + 241.9 kJ/mol = H₂ (g) + 0.5 O₂ (g)
蒸気は鋼中で解離し、生成した水素(H₂)がAODプロセスでのArと同様にフラッシングガスとして、酸素(O₂)が精錬媒質として機能します。蒸気解離プロセスは吸熱反応で、鋼浴から熱を奪います。これにより鋼浴温度の制御に役立ちます。
クルソー・ロワールは、燃料保護付きタンパイアの使用可能性も検討しました。これにより純粋なO₂吹き込みと、炭素鋼精錬の現代的技術の採用が可能となります。したがって、非常に高い初期Cとケイ素(Si)含有量から高速で精錬できます。
過熱蒸気1kgの使用は、プロセスガスとして1.25 N㎥のAr(またはN₂)、0.625 N㎥のO₂、冷却能力として10kgのスクラップに相当します。過熱蒸気は主に、適用戦略により転炉が最大能力近くで運転される場合の戦術的冷却材の代替として使用されます。適切な冷却材が利用できない、または物流上扱えない場合にも、過熱蒸気を冷却用に使用できます。
蒸気由来の水素(H₂)は、N₂と同様に鋼に溶解します。しかしN₂とは異なり、ステンレス鋼でクリティカルなレベル以下まで極めて速く除去されます。H₂が多くの鋼種で問題となり得る一方で、ステンレス鋼では問題ではなく、標準的なステンレス鋼グレード304では、CLUまたはAOD処理に関わらず、転炉タッピング時のH₂レベル5~6ppm(parts per million)が正常です。一般的なステンレス鋼の鋳造は10ppm以上でも問題なく実施できます。
利点とその他のプロセス特性
CLUプロセスの主な利点は、AODプロセスと比較して転炉内の運転温度が低いこと(50℃~100℃低い)です。このプロセスがもたらす可能性のある追加のクロム(Cr)損失は、フェロシリコン(Fe-Si)の追加添加によるスラグ還元で対抗できます。その他の主な利点は以下の通りです。
- O₂と蒸気の比率を変えることで、冷却材添加なしで脱炭中の温度制御が可能。
- 希釈ガスコストが低い。これはステンレス鋼製造コストに大きな影響を与えます。
- 高Si・高C含有の低価格フェロクロム(Fe-Cr)が使用可能。
- 低運転温度と底吹き構造により、ライニング寿命が長く、耐火物コストが低い。
脱硫条件はAODプロセスとほぼ同じです。脱硫の観点からは、高Si含有は電気炉操業で有利です。しかし、溶鋼中の高Si含有は、スラグ塩基度を最適に維持するために追加石灰で補償する必要があります。
精錬期間終了時に鋼に溶解したH₂を除去するため、鋼1トンあたり約1.5㎥のArを吹き込みます。
脱炭を0.18%C以下まで継続すると、Cr酸化はAODプロセスより高くなります。Si要求量が増加しても、高価なAr消費量が低いためコスト削減になります。さらに、全期間を通じて蒸気を使用すると、適切に制御しないと精錬鋼に望ましくないH₂含有量が生じる可能性があります。したがって、蒸気、Ar、N₂の様々な量の使用に関する適切な実践と制御機構をプロセスに組み込む必要があります。
典型的パラメータ
ステンレス鋼グレード304と409のCLUプロセスにおける典型的パラメータと条件を表1に示します。
| 表1 グレード304とグレード409の典型的パラメータと条件 | |||
| パラメータ | 単位 | グレード304 | グレード409 |
| 目標炭素 | % | 0.03 | 0.01 |
| 目標窒素 | ppm | 350 | 100 |
| 溶込み炭素 | % | 1.65 | 0.96 |
| 溶込みケイ素 | % | 0.2 | 0.13 |
| 酸素 | N㎥/トン | 27.7 | 22.4 |
| 窒素 | N㎥/トン | 13.5 | 1.7 |
| 蒸気 | N㎥/トン | 10.4 | 6 |
| 水素 | ppm | 5.9 | 3.8 |
| アルゴン | N㎥/トン | 7 | 17.1 |
| ケイ素(還元用) | kg/トン | 15.5 | 15.9 |
製造プロセス