



摩擦学の基礎: 製鉄所のメンテナンスコスト削減
摩擦学(トライボロジー)の基礎
機械状態監視とメンテナンスにかかる支出は、製鉄所において大きなコストを占めます。摩擦学はこの支出削減に寄与します。「トライボロジー(Tribology)」は、1966年にイギリスのH.ピーター・ヨスト博士が造語した新しい用語です。「ヨスト報告書」がイギリス議会(教育科学省)に提出され、「摩擦学的原則と実践のより良い適用により、産業界で年間5億1500万ポンド以上の潜在的節約が可能」と示されました。しかし、摩擦学自体は新しい分野ではありません。
語源はギリシャ語の「トリボス(tribos:擦る、こする)」と接尾辞「オロジー(ology:〜の研究)」。したがって摩擦学は「擦り合わせの研究」または「こすれ合うものの研究」を意味します。
摩擦学は、相対運動する相互作用面の科学と技術です。摩擦(friction)、摩耗(wear)、潤滑(lubrication) の3要素を研究対とします(図1)。
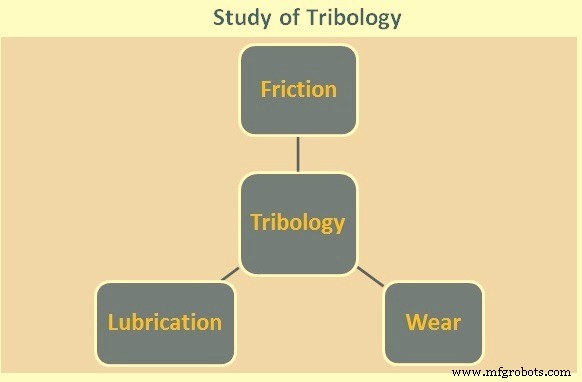
図1 摩擦学の研究対象
摩擦学は材料・エネルギー保全の観点から極めて重要です。運動するあらゆるものに関わる古い知識ですが、科学的分野としては比較的新しいです。最も古い工学分野の一つであるにもかかわらず、古典科学の中では最も発展が遅れている分野の一つでもあります。理由は、単一の学問分野ではなく、定常状態プロセスでもうまく表現できないためです。材料のあらゆる複雑性が関与します。
摩擦学は多領域的性質を持ち、機械工学(特にジャーナル軸受、ローラ軸受、歯車などの機械要素)、材料科学(耐摩耗性研究)、表面技術(表面形状解析、コーティング)、潤滑剤・添加剤の化学を含みます。比較的新しい分野として、生体摩擦学(バイオトライボロジー)(人工関節の摩耗・摩擦・潤滑等)と ナノ摩擦学(ナノトライボロジー)(微小・ナノスケールでの摩擦・摩耗研究)があります。
あらゆる機械には、互いに擦れ合って動作する部品(軸受、歯車、カム、タイヤ、ブレーキ、ピストンリング等)が多数存在します。省エネのため低摩擦が望まれる場合もあれば、ブレーキのように高摩擦が必要な場合もあります。摩擦学は鉄鋼業を含む全産業分野に応用されます。
技術進歩により材料・エネルギー保全の重要性が増しています。摩耗は材料ロスの主要因であり、摩耗低減は大幅な節約につながります。摩擦はエネルギー損失の主因であり、摩擦制御改善により大幅な節約が可能です。潤滑は摩耗制御と摩擦低減の最も効果的な手段です。
摩擦学は、運動部品の接触面間に物質を導入し、摩擦を低減し熱を放散させる技術です。軸受や他の機械部品において、潤滑剤が表面を分離するメカニズムを理解し、最適な潤滑剤を選定することは摩擦学の主要研究領域です。
摩擦
摩擦とは、ある物体が別の物体に対して運動する際の抵抗であり、金属加工操作において極めて重要です。摩擦は材料パラメータではなく、反力としてのシステム応答です。温度、湿度、荷重、機械的特性、表面形状等に依存します。一般にアモントン・クーロンの法則として知られる摩擦法則では、摩擦係数 μ を接線方向摩擦力 Ft と垂直荷重 Fn の関係で表します。
μ = Ft / Fn
この法則は、通常の接触圧力(ほとんどの接触がこれに該当)における摩擦学的接触で正確とされ、クーロン摩擦と呼ばれます。接触中、摩擦は一般に 付着成分(μa) と 削り成分(μp) の2成分に分けられます。
μ = μa + μp
- 付着成分: 接触材料に関連し、実接触面(表面の微細突起)で働く付着力によって制御されます。付着力は、面同士が滑る際に界面結合を破るために必要な力に由来します。したがって、滑り界面におけるトライボ表面の化学特性に依存する2固体の付着が重要です。
- 削り成分: より軟らかい材料が、より硬い材料の表面微細突起によって削られる際に働く変形力に由来し、表面形状に関連します。また、界面に付着した加工硬化した摩耗粒子も削り作用を及ぼします。
削り成分に加わるもう一つの要素として、微細レベルでの微細突起変形に関連する 微細突起変形 があります。
摩耗メカニズム
摩擦学的接触では、接触する2面の相互作用により摩耗が発生し、表面材料の漸進的除去(材料損失)を意味します。摩擦と同様、接触材料の摩耗もシステムパラメータです。重要な摩耗メカニズムは、研磨摩耗、付着摩耗、疲労摩耗、トライボ化学摩耗 です。通常、接触ではこれらが組み合わさって発生します。摩擦と摩耗には相互関係があり、低摩擦は一般に低摩耗をもたらしますが、これは普遍的法則ではなく、低摩擦にもかかわらず高摩耗率を示す例も多数あります。
付着摩耗
研磨剤を意図的に介在させずに2つの金属体が擦れ合うことで生じる損傷。研磨摩耗は、2つの摺動面の間に外部から導入されたより硬い材料によって表面が損傷することを特徴とします。研磨摩耗の深刻度は、研磨粒子の大きさと角度、金属硬度と研磨粒子硬度の比率に依存し、比率が大きいほど摩耗傾向が高まります。
付着摩耗は、相対運動中の2固体の微細突起間のせん断接触に起因します。滑り時に微細突起の弾性・塑性変形が生じ、結合力によって強い付着が生じて面同士が溶着します。接線方向相対運動により、界面ではなく軟らかい材料の微細突起の本体内で分離が生じると材料が除去され、付着摩耗が発生します。
実接触面積は表面の溶着微細突起の全面積で構成され、滑りによる材料除去は体積または重量減少として測定可能ですが、通常は摩耗率または摩耗係数で表現されます。摩耗率は通常、単位滑り距離・単位荷重あたりの摩耗体積と定義されます。
研磨摩耗
接触面の一方が他方より実質的に硬い場合に、表面材料の著しい塑性変形を伴って発生します。これは 二体研磨 と呼ばれます。また、硬い粒子がトライボシステムに導入されることでも発生します。粒子がいずれの面にも付着していない場合は 三体研磨、一方の面に付着している場合は 二体研磨 と呼ばれます。結果として、接触する2材料のうち硬い方も研磨摩耗されることがあります。鋭利で硬い微細突起や粒子が軟らかい表面に押し込まれ、軟らかい材料が硬い材料の周りを塑性流動します。接線運動により硬い表面が軟らかい表面を削り取るような作用で摩耗し、傷や溝が残ります。研磨摩耗はさらに、微小切削、微小疲労、微小欠けなどのメカニズムに分類できます。摩耗率定義は付着摩耗と同様です。
疲労摩耗
ロール等、周期的に荷重を受けるダイス・工具で重要です。荷重下では表面が圧縮され、表面下にせん断応力が発生します。繰返し荷重により、微細クラックが通常表面下の弱点(介在物、第二相粒子等)で発生します。その後の荷重・除荷で微細クラックが進展し、ボイドが合一します。クラックが臨界サイズに達すると方向を変えて表面に達し、薄いシート状粒子が剥離します。これは 剥離摩耗(デルミネーション摩耗) とも呼ばれ、粒子が比較的大きい場合は スポーリング と呼ばれます。通常荷重と滑りが組み合わさると、最大せん断応力位置が表面側へ移動し、表面欠陥から疲労クラックが発生することがあります。
全摩耗プロセスと同様、疲労摩耗も多数の変数に影響されます。疲労摩耗低減には、外部・内部応力集中要因を避け、マトリックスと第二相粒子の界面結合を強固にする必要があります。高温加工では、急激な加熱による表面膨張とバルク材との間の応力発生、接触後の冷却による応力誘発が組み合わさり、熱疲労が発生してモザイク状のクラック網(クレイジング、ファイヤークラッキング)が生じます。疲労はロールの完全破壊等、工具の突然の壊滅的故障を引き起こすこともあります。
トライボ化学摩耗
接触部での化学反応が摩耗プロセスを支配し、材料が消費される摩耗です。環境条件と機械的接触メカニズムの組み合わせが極めて重要です。拡散や溶解等の化学作用は単独の摩耗メカニズムではなく、常に他の摩耗メカニズムと組み合わさり相互作用します。機械的摩耗メカニズムを分類し、化学的効果を表面材料特性を変化させる追加影響パラメータと見なす方が正確かもしれません。
トライボフィルム形成
2物体が互いに滑る際の表面接触における局所的高温・高圧は、局所せん断変形と表面破壊を引き起こします。局所高温は化学反応を加速させたり、表面を局所的に溶融させたりして摩耗を生じます。しかし、これらの条件は必ずしも破壊的のみではなく、新たな摩擦学的特性を持つ トライボフィルム(摩擦膜) の形成を可能にすることもあります。トライボフィルムは通常、変成型トライボフィルム と 堆積型トライボフィルム の2群に分けられ、両者とも表面形状、化学反応性、機械的特性を変化させます。変成型では、材料移動なしに塑性変形、相変態、拡散等により元の表面が変成されます。対照的に堆積型は、対向面からの分子、環境由来、摩耗デブリによる材料移動のみで得られます。したがって、表面形状、化学反応性、付着性がトライボフィルム形成に影響します。
潤滑
潤滑剤は主に摩擦(結果として振動も)と摩耗を低減するために使用されます。相対運動する2面間に導入され、摩擦を最小限に抑える剤です。潤滑剤の選定と適用は、期待される機能により決定されます。主な機能:
- 摩擦制御
- 摩耗制御
- 温度制御
- 腐食制御
- 汚染物質除去
- シール形成(グリース)
摩擦低減は2つのメカニズムで達成されます。潤滑剤が固体表面を完全に分離する場合、相対運動は潤滑剤内部のせん断として起こり、摩擦は潤滑剤のせん断抵抗由来となります。潤滑剤が表面を完全分離できない場合、表面に吸着した薄い低摩擦膜間で滑りが起こることで摩擦力を低減できます。低摩擦は発熱も少なく、温度低下にも寄与します。
摩耗低減も、2固体表面の完全または部分的分離によって達成されます。また、潤滑剤が温度を下げ、摩耗粒子を運び去り、周囲からの汚染を防ぐことでも摩耗を低減します。
潤滑剤残留物が生産工程で問題になることがあります。例: 工具から鋼板へ移行した残留物が自動車ボディのラッカリングを悪化させる。場合によっては環境負荷の高い洗浄剤で表面洗浄が必要。潤滑剤自体が健康・環境面で不適切な場合もあります。
潤滑剤は流体または固体ですが、必ずしも油やグリースである必要はありません。金属、酸化物、硫化物、グラファイト等も潤滑剤として作用します。一般的なタイプ:
- 液体潤滑剤: 純鉱油、添加剤入り鉱油、合成潤滑剤
- 準固体潤滑剤(グリース)
- 固体潤滑剤
用途要件に応じて特定タイプが選定されます。
液体潤滑剤
液体は油圧作用で可動部間に引き込まれるため潤滑剤として好まれます。部品を分離保持するだけでなく、熱輸送媒体としても機能します。液体潤滑剤選定の第一考慮点は、温度変化による粘度変化が最小であること。一般に金属表面や他部品に対して不活性であることが望まれます。
現代精製技術により、多様な原油から良質な基油を製造可能になりました。精製所では異なる粘度のベースルブ油ストックのみ製造され、そのままでは使用不可のため、適切な粘度にブレンドし、添加剤で他特性を改良します。
合成液体潤滑剤は油性・中性液体で、石油原油由来ではありませんが、石油系潤滑剤とほぼ類似の特性を持ちます。石油系が使用できない状況で用いられます。代表的化学クラス: ジエステル、有機リン酸エステル、シリコーンポリマー等。
重要な潤滑剤特性
- 比重: 15℃における所定体積の物質重量と水の重量の比。
- 粘度: 油の流動抵抗の尺度。粘度大 → 抵抗大。水は低粘度で自由流動、糖蜜は高粘度で緩慢流動。軸受における理想的油膜は、適切な粘度の油を選び2金属面の分離を維持することに依存。
- ジャーナル速度と粘度: 軸受内の良好な油膜維持に密接に関連。ジャーナル速度が遅いほど高粘度(厚い油)が必要。速度上昇に伴い低粘度(薄い油)が必要。
- 軸受荷重: 荷重を支える良好な油膜維持に十分な粘度が必要。技術的には、1cm²の平面をもう一つの平面上で1cm/secの速度で動かすのに必要な力(2面間に1cm厚の液体層がある場合)として定義。単位は「ポアズ(poise)」で絶対粘度と呼ばれます。
- 動粘度: 絶対粘度を、粘度測定温度での油の比重で割った比。単位は「ストークス(stokes)」。実用上、石油油の粘度は標準毛細管を所定量流れる時間(秒)で表現。セイボルト普遍秒数(40℃または100℃)で表示。
- 粘度指数(VI): 温度変化が油粘度に及ぼす影響の度合いを数値化した指数。
- 流動点: 油が流動性を保持する最低温度。低温作動能力を反映。
- 引火点: 油が着火可能な蒸気を発生する温度。高温での火災危険なしに作動できる能力を反映。
精製・製造プロセスで潤滑油に良好な特性が付与されますが、そのままでは使用できません。潤滑油は厳しい作業条件下で汚染・分解しやすいため、添加剤と呼ばれる化合物や剤を添加します。現代の潤滑剤添加剤は主に (i) 劣化防止による使用中の潤滑剤保護、 (ii) 有害燃焼生成物からの潤滑剤保護、 (iii) 既存物理特性の改善や新特性付与 の3類型に分類されます。
添加剤用途は極めて広範(軽量計器油・スピンドル油から重負荷ギア油、自動車用油、切削油、油圧作動油まで)。潤滑基油の50以上の特性を改善可能。一般に添加剤は (i) 基油への溶解性、 (ii) 水溶液への不溶解性と非反応性、 (iii) 油を黒色化しない、 (iv) 低揮発性、 (v) ブレンド・貯蔵・使用中の安定性、 (vi) 不快臭を付与しない、等の特性を持つ必要があります。
代表的添加剤と目的
- 酸化防止剤: 油寿命と機械寿命延長、酸化防止
- 腐食防止剤: 合金軸受と金属表面の化学的攻撃から保護
- 洗浄分散剤: 潤滑面の清浄化
- 防錆剤: 水分存在下での錆発生防止
- 流動点降下剤: 低温流動性改善
- 粘度指数向上剤: 温度変化に伴う粘度変化率低減
- 消泡剤: 安定泡形成防止
- 極圧添加剤: 油膜強度と荷重負担能力向上
工業用・自動車用合わせ300種類以上の潤滑油があり、通常 (i) スピンドル油、(ii) ギア油、(iii) 汎用軸受油、(iv) 電動機油、(v) 蒸気シリンダ油、(vi) タービン油、(vii) 空気圧縮機油、(viii) 冷凍圧縮機油、(ix) 油圧作動油、(x) 切削油、(xi) 自動車用油 に分類されます。各タイプは特定用途に適した特性を持ちます。
準固体潤滑剤(グリース)
潤滑グリースは半固体潤滑剤。通常、鉱油に特殊石鹸を加えて可塑性混合物としたもの。石鹸は「増稠剤」と呼ばれます。オイルと同様に特性付与のため添加剤も添加。グリース使用の利点:
- 給脂頻度が少なくて済み、潤滑剤コストとメンテナンスコスト削減 泥や埃の侵入を防ぐシール効果
- 滴下・飛散がほぼ皆無
- グリース潤滑軸受には安価なシールで済む
- 長期間放置された軸受でも一定の潤滑を確保
- グリースの付着性により、機械停止中でも軸受の錆発生を大幅抑制
グリースの主要成分: 石鹸と鉱油。石鹸は動植物脂肪や脂肪酸から誘導。添加剤やフィラー(特性付与用)も含まれることあり。石鹸化合物の種類で分類され、石鹸種がグリース特性に大きく影響。代表的タイプ: (i) カルシウム基、(ii) ナトリウム基、(iii) リチウム基、(iv) バリウム基。
- カルシウム基: 滑らかなバター状外観。耐水性高い。食用脂(パーム油、綿実油)と消石灰で石鹸化。水を安定剤として添加必要。80℃以上では分解し油と石鹸が分離。分離石鹸粒子が硬く研磨性となり軸受損傷原因に。
- ナトリウム基: 120℃まで使用可能。繊維状構造で球・ローラ軸受の高荷重に耐える。耐水性は劣る。
- バリウム基: 175℃以上でも良好。耐水性良好。
- リチウム基: 高温用途に適し、優れた耐水性。低温でも適する。
極めて高温・高荷重条件では石鹸基グリースでは対応できず、非石鹸基グリース を使用。モンモリロナイト粘土(ベントナイト)改質品やシリカゲルを合成流体と併用。石鹸基グリースに合成流体を用いることも。オイル同様、添加剤(酸化防止剤、腐食防止剤、極圧剤、防錆剤、付着性向上剤等)を添加。
グリースの最も重要な2特性: 稠度(コンシステンシ) と 滴点(ドロップポイント)。稠度はミリメートルの10分の1単位で数値表現。ASTM D217-52T試験法(貫入試験)で測定。米国グリース協会(NLGI)が貫入値によりグレード分類。滴点は、規定条件下でグリースが半固体から液状へ変化する温度。ASTM D566-42試験で測定。耐熱性の定性指標として使用。
固体潤滑剤
2摺動面間に介在させる薄い固体膜で、摩擦と摩耗を低減。技術進歩に伴い需要急増。特性: 低せん断強度、低硬度、基材への高密着性、連続性、自己修復能力(膜破壊時即座に再形成)、研磨性不純物フリー、熱安定性、化学的不活性。無機化合物(グラファイト、二硫化モリブデン、二硫化タングステン、窒化ホウ素)や有機化合物(アルミニウム、亜鉛、ナトリウム、リチウムステアレート、ワックス等)が使用される。従来の石油系オイルが機能しない極限作業条件で幅広く応用されています。
製造プロセス