



転炉における製鋼に必要な材料
転炉(BOF)製鋼プロセスで必要な材料
転炉(BOF)製鋼プロセスで溶銑を生産するために必要な材料は以下の通りです(図1)。
- 基本原料: 溶銑、スクラップ、石灰等
- 副原料: 脱酸剤、 carburizers(炭素添加剤)
- ユーティリティガス: 酸素、窒素、アルゴン等
- 耐火物・耐火材料: 裏込め材、ガンニング材、パッチング材等
- 消耗プローブ: 温度プローブ、サンプリングプローブ等
- 冷却水: 酸素吹きランスおよび排ガス冷却用
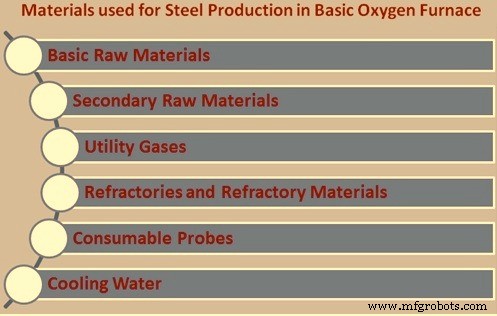
図1 転炉での製鋼に必要な材料
基本原料
BOFコンバータでの製鋼に必要な基本原料:
- 高炉からの溶銑(ホットメタル)
- 鋼スクラップおよび/またはその他の金属鉄源
- 鉄鉱石
- 溶剤(フラックス)
スクラップはスクラップボックスから投入され、最初にコンバータへ装入されます。その後、溶銑を溶銑受けレードルからコンバータへ注ぎ、酸素吹きを開始。溶剤(通常塊状)は酸素吹き開始後、ビンシステムを通じて装入。粉末状で底吹きチュイエールから注入することも可能。基本原料の組成と量は、製鋼ショップごとに入手性とプロセス経済性により異なります。
溶銑(ホットメタル)
鉄単位とエネルギーの主要供給源。高炉からオープントップまたは魚雷型レードルで受け入れ。オープントップレードルの場合、BOFコンバータ使用前にホットメタルミキサーで温度維持。化学組成は大きく変動しますが、典型的には C: 3.8〜4.5%、Si: 0.5〜1.5%、Mn: 0.25〜1.5%、P: 0.05〜0.15%、S: 0.03〜0.08%。
溶銑の硫黄は、脱硫プラントで0.001%まで低減可能。組成は高炉操業と装入原料に依存。一般に高炉が冷たい操業(コールド操業)になるとSi含有量減少、S増加。高炉装入原料のP含有量が高いと溶銑のPも増加。
CとSiが主なエネルギー源。溶銑SiはBOF装入可能スクラップ量に影響。Si高ければ酸化発熱大→スクラップ多く装入可能。溶銑Siはスラグ量にも影響し、石灰消費と鉄収率に関わる。溶銑は通常Cで飽和しており、C濃度は温度と他溶質元素(Si、Mn)濃度に依存。C含有量は温度上昇とMn増加で増加、Si増加で減少。
溶銑の温度とC含有量をBOF装入時に正確に把握することはプロセス制御上重要。温度は装入レードルで測定。典型範囲: 1300〜1350℃。
脱硫: 高温・低酸素ポテンシャルで有利。溶銑中のC、Si等の溶質元素は硫黄活性度を高め、脱硫を促進。したがって低酸素ポテンシャル・高C・高Si条件では、BOFでの脱硫より溶銑段階での脱硫が有利。全溶銑を脱硫するわけではない。厳しいS規格の鋼種用溶銑のみ脱硫プラントで処理(典型: 0.004〜0.005%まで低減)。脱硫後スラグは高Sを含むため、スキミングで効果的に除去必須。BOFへスラグが持ち越されると(BOFでは脱硫条件不利)、溶鋼中にSが再ピックアップされる。
溶銑重量はBOF装入前の計量で把握。重量誤差はターンダウン化学成分、温度、ヒートサイズに問題を生じさせるため正確性必須。スタティックチャージモデルへの重要入力値でもある。
スクラップ
溶銑に次ぐ第2の鉄単位供給源。基本的にリサイクル鉄鋼で、製鉄所内発生(連続鋳造機クロップ、圧延スクラップ、製鋼ショップ廃棄物からの回収スクラップ、メンテナンススクラップ)または外部購入。スクラップボックスへの正確な種類・量装入がスクラップミックス要件充足に必須。スクラップボックス重量で正確なスクラップ量把握。スクラップミックスと重量は重要パラメータで、不適切だとBOFターンダウン性能に悪影響。
一般に軽量スクラップをボックス前部、重量スクラップを後部に装入。ボックス傾斜時に軽量スクラップが先にコンバータへ着地するよう配慮。軽量スクラップが先に耐火物裏込めへ落ちるよう順序を工夫し、衝撃による裏込め損傷を最小限に。重量スクラップは溶解しにくいため、上部に位置し酸素ジェット衝撃領域に近いよう配置し溶解促進。炉装入不可能な大型スクラップはシャータ、フレーム切断、酸素ランスで小割り。薄板・小片スクラップ(シアリング屑、パンチング屑)は特殊油圧プレスでベール圧縮。一般に大型重量スクラップほど溶解困難。未溶解スクラップはプロセス制御上深刻な問題(高温化、ターンダウン化学成分外れ)を引き起こす。
BOFでの底吹き併用により攪拌特性向上し、大型スクラップ溶解改善。スクラップに含まれるCu、Mo、Sn、Ni等は酸化除去不能で溶湯中に均一溶解。Al、Si、Zr等は吹錬中に完全酸化しスラグへ。中間的反応性のP、Mn、Crは金属とスラグに分配。Zn、Pbは蒸気として吹錬中にほぼ除去。典型的スクラップ/溶銑比は総金属装入量の10〜35%。正確な比率は溶銑Si、C、温度、後燃焼ランス使用等に依存。
直接還元鉄(DRI)
一部製鋼ショップで冷却材兼鉄単位源として使用。典型組成: 全鉄89〜94%(金属化率88〜96%)、C 0.1〜4%、Al₂O₃+SiO₂ 2.8〜6%、FeO 3〜8%、少量CaO、MgO。P: 0.005〜0.09%、S: 0.001〜0.03%、N: 通常20ppm以下。塊状またはブリケット状(約25〜30mm)でBOFへ供給。ブリケットは不着火処理(パッシベーション)済みで取扱い容易。ビンシステムで装入。
銑鉄(ピグアイアン)
一部で鉄単位源として使用。溶解に熱必要だが、溶解後はBOF内で溶銑同様に振る舞う。スクラップボックスでスクラップミックスと共に装入。
鉄鉱石
通常塊状で装入、冷却材兼スクラップ代替。残留元素(Cu、Zn、Ni、Mo等)含有量がスクラップより少ないため有用な代替材。冷却効果はスクラップの約3倍。鉄酸化物還元は吸熱反応で、使用時はより多くの溶銑と少ないスクラップが必要。吹錬初期(溶湯C含有量高い時期)に装入し、鉄酸化物を効果的に還元する必要あり。還元により大量ガス発生→スラグ発泡・スロッピング傾向増大。後期装入は鉄収率とターンダウンスラグ化学に悪影響。タッピング直前の冷却材としてのみ使用するとスラグが高酸化・流動化し、レードルへスラグ巻き込み増大。未還元鉄鉱石による遅延冷却反応で急激な温度低下や激しいレードル反応、溶鋼過酸化を招く。
ミルスケール
適量ならBOF冷却材として使用可能。溶銑/スクラップ比向上に非常に効果的だが、プロセス中に激しいスロッピングを誘発。ミルスケール等酸化鉄添加は主吹錬中に還元されFeとO₂放出。追加酸素が脱炭反応加速。スロッピング原因: より多くの溶銑使用によるスラグ量増大(Si、C酸化でSiO₂、CO増加)と反応速度増大。
石灰(消石灰・生石灰)
BOFでの消石灰消費量は、溶銑Si、溶銑/スクラップ比、初期(溶銑)と最終(鋼目標)のS・P含有量に依存。消石灰は石灰石焼成で製造。BOF製鋼用消石灰品質は別記事参照(https://www.ispatguru.com/quality-of-lime-for-steelmaking-in-converter/)。
大量消石灰を短時間で装入するため、品質選定が溶解促進に重要。一般に小塊・高多孔質ほど反応性高く速やかなスラグ形成促進。主な品質問題: 未焼成コア残存、水和、過剰微粉、低反応性。
ドロマイト(石灰ドロマイト)
消石灰と共に装入し、スラグをMgOで飽和させ、炉耐火物からのMgO溶出を抑制。典型組成: MgO 36〜40%、CaO 54〜58%。添加量はスラグMgOレベルを飽和限界以上に保つよう調整。スラグMgO飽和以上ならスラグ腐食性低下、耐火物への化学的攻撃低減/防止。
一部ショップでは生ドロマイトを直接装入。冷却材兼MgO供給源となるが、焼成反応がBOF内で起こるため効果遅延。加熱時吸熱焼成反応でBOF内温度低下。スラグスプラッシング前のスラグ調整用にも消石灰ドロマイト添加。化学組成と粒度管理重要。
石灰石/生ドロマイト(冷却材として)
一部BOFショップでは石灰石や生ドロマイトをフラックスではなく冷却材として頻繁使用。ターンダウン温度が目標超過時、石灰石で浴冷却。加熱時吸熱焼成反応(CaO+CO₂生成)で温度低下。温度低下幅はヒートサイズとスラグ状態に依存。例: 150トンヒートで石灰石1トン添加で約12℃低下。
蛍石(フルオルスパー、CaF₂)
スラグ流動化剤。粘度低下させ、石灰粒子周りに形成される二珪酸カルシウム(2CaO·SiO₂)層を溶解し石灰溶解促進。近年は耐火物(BOFコンバータ、レードル両方)への強い腐食攻撃、廃ガス回収系でのフッ化物強酸生成(構造部材腐食、望ましくない排出)のため使用極めて控えめ。
副原料
脱酸剤と carburizers。通常、コンバータからのタッピング時にレードルへ添加。
脱酸: 製鋼最終段階。吹錬終了時レードル内鋼浴には400〜800ppm酸素活性。タッピング時にフェロアロイや特殊脱酸剤を適量添加し脱酸。
脱酸剤: 主にバルクフェロアロイ(フェロシリコン、シリコマンガン、フェロマンガン)。脱酸と合金元素導入の両用。合金元素導入の最も経済的手段。フェロアロイは鋼に独自特性付与。粒度制御と機械的特性改善にも添加。製鋼プロセスと鋼種により必要フェロアロイ種・量は大きく異なる。耐食性・酸化抵抗性向上、高温引張強さ向上、C添加による耐摩耗性向上、クリープ強度向上等多様な特性改善。全鋼種生産に不可欠な投入材。合金鋼・ステンレス鋼製造の原料。
吹錬終了時C含有量が規格未満なら、レードルで carburizers を制御添加し再炭素化。一般的 carburizers: コークブリーズ、石油コーク。ただし大量添加は溶鋼温度に悪影響。
ユーティリティガス
BOF製鋼では水冷ランスで超音速酸素ジェットを溶湯へ吹き付け精錬。高品質鋼(低不純物)要求増大に伴い、高純度酸素必須。製鋼用酸素は最低99.5%純度、理想的99.7〜99.8%。残部: N₂ 0.005〜0.01%、残りAr。
BOFでは収束拡散ノズル(ラバルノズル)先端から超音速(マッハ>1)で酸素ジェット噴出。強力ガスジェットがスラグ貫通し溶湯表面衝突し精錬。現在多くのBOFはランス先端に4〜5ノズル、酸素流量640〜900 Nm³/minで運転。
窒素
BOFで底吹き併用とスラグスプラッシングに使用。金属浴攪拌用N₂は底部チュイエールまたは透過性エレメントから吹込。高炭素域で攪拌実施。底吹き流率通常 <0.2 Nm³/t・min。典型的に酸素吹き前半60〜80%期間で底吹き導入。初期急速COガス発生が鋼中Nピックアップ防止。タッピング後、調整済み液状スラグをBOF壁面へスプラッシングし耐火物保護スラグコーティング形成にもN₂使用。
アルゴン
底吹き併用で使用。金属浴攪拌用Arは底部チュイエール/透過性エレメントから吹込。低炭素域で攪拌実施。底吹き流率通常 <0.2 Nm³/t・min。典型的に酸素吹き後半20〜40%期間で底吹き導入。
耐火物と耐火材料
BOF製鋼に必要な耐火材料3種: (i) 基質レンガ(通常マグネシアカーボン耐火物)、(ii) マグネシア系ガンニング材(損傷部ガンニング用)、(iii) パッチング材(通常使用済レンガ破砕品、コンバータ底部浸食部パッチング用)。詳細は別記事参照(https://www.ispatguru.com/refractory-lining-of-a-basic-oxygen-furnace/)。
消耗プローブ
BOF製鋼用消耗品: 吹錬終了後の鋼サンプリング分析用、溶銑レードルおよびBOF内溶鋼温度測定用の使い捨てプローブ。
冷却水
酸素吹きランスとノズル冷却、排ガス冷却に必要。ランス冷却水は酸素ランス焼損防止に必須。銅ノズルと鋼ランスを約6 kgf/cm²循環水で冷却。ランス重要部品: 冷却水流路(ノズル中心部流入、外管排出)。最高温度曝露のノズル領域で冷却水流速最大化設計。高ランス寿命維持に冷却水不可欠。設計流量維持必須。冷却水出口温度60〜65℃超過不可。
コンバータから出るCO豊富ガスは、コンバータフードで間接冷却(冷却水または蒸発冷却システムECS)により公称1600〜1700℃から約900℃へ降温。ECS場合、熱回収(蒸気生成)のため純水必要。
一部ショップではBOFトップコーン水冷却。コーン円錐シェルと頂部リップリングが水冷却恩恵受け低温維持。水質重要: 酸化物や汚泥汚染水は配管内堆積物形成→伝熱悪化。
製造プロセス