



鋼板へのエナメルコーティング:歴史、技術、現代の応用
ガラス(現在では磁器エナメルまたは単にエナメルとして知られる)を金属表面に融着させる技術と科学は、古代エジプト人とペルシャ人の文明にさかのぼります。最古の用途は宝飾品で、エナメルが金に融着されていました。中世までに、ガラスコーティング可能な金属の範囲は貴金属から卑金属へと進み、金に続き銀、青銅、銅、そして1800年代初頭には鋳鉄へと広がりました。エナメルが薄板鉄と鋼に初めて適用されたのは、1850年以降まもなくオーストリアとドイツでのことでした。1900年代には、家電製品、給湯器、建築パネルなど多くの新しい用途とともにエナメル産業が急速に成長しました。
現代のエナメル処理プロセスは、20世紀を通じて開発されてきました。鋼生産の進歩を反映しつつ、ますます厳格化する環境基準にも対応してきました。今日、エナメル鋼は高度に洗練された材料と最先端技術を使用するハイテクプロセスとなっています。エナメル鋼は、耐久性、美的品質、衛生性、環境への配慮という現代の要件を満たす材料です。この古代の技術は、産業用電子機器という新たな用途も見出しました。
エナメル鋼は、その2つの構成要素である鋼とエナメルの特性を組み合わせた結果、多くの用途で一級の材料となる多くの特性を持っています。鋼は機械的強度と成形性を、エナメルは耐久性と美しい光沢外観を提供します。
エナメルは、熱融着によって鋼基材に結合された実質的にガラス質またはガラス状の無機コーティングです。このコーティングは、鋼製品を周囲環境から保護するために適用されます。このコーティングは、美的外観を提供するだけでなく、エナメル表面の機械的強度、色の多様性と安定性、耐食性、耐摩耗性、耐薬品性と耐熱性、耐熱衝撃性と耐火性、衛生性と清掃容易性など、優れた工学的特性も提供します。
エナメルの成分
エナメルは本質的にガラスで、軟化温度は510〜530℃の範囲です。1000〜1300℃の高温での融解によって得られるガラスです。エナメルは通常、石英、長石、粘土、雲母などの酸性耐火物質で構成されます。エナメル部品に耐久性の特性を与えるためには、シリカ(SiO₂)ガラスを修正する必要があります。そのままの状態では使用できません。融点が高すぎ、熱膨張係数が鋼と比較して低すぎ、鋼への密着性がゼロだからです。したがって、エナメルを得るために様々な添加剤を加える必要があります。エナメルの最終機能に応じて、顔料、不透明化剤、粘土、またはデフロッカントと浮遊剤として機能する他の材料など、水溶液中でエナメル粒子を懸濁させるのに役立つ様々な添加剤を使用できます。
エナメルの構成要素
エナメルの異なる構成要素は、それらがエナメルに付与する特性に従って5つの主要グループに分類できます。これらは、(i) 耐火物、(ii) 溶剤、(iii) 密着剤、(iv) 不透明化剤、および (v) 着色剤です。
耐火物はエナメルに非晶質構造を与え、したがって機械的強度を提供します。これには例えばアルミナ(Al₂O₃)が含まれ、膨張係数を低下させ、耐温性、耐薬品性、耐摩耗性を向上させ、不透明化剤の作用を促進します。
溶剤は融点と焼成温度を下げ、膨張係数を増加させます。耐火物は溶剤と反応してガラスを形成します。溶剤は主にホウ砂(無水形Na₂B₄O₇または水和形Na₂B₄O₇・10H₂O)と、ナトリウム(Na₂O)、カリウム(K₂O)、リチウム(Li₂O)、カルシウム(CaO)、マグネシウム(MgO)、ストロンチウム(SrO)の酸化物などのアルカリ酸化物で構成されます。これらの成分は、ナトリウム、カリウム、リチウム、カルシウム、マグネシウム、ストロンチウムのホウケイ酸塩を生成し、SiO₂(約1720℃)より低い融点(約1400℃)を持ちます。フッ素(F₂)や三酸化ホウ素(B₂O₃)を添加することでも融点を下げられます。アルカリ酸化物などの溶剤は、シリカ構造の「ボイド」を埋めることで膨張係数を増加させます。
密着剤は、鋼表面とエナメルコーティング間の密着を促進する化学酸化還元反応に関与する金属酸化物です。これらの反応には、鋼中の鉄(Fe)と炭素(C)、および大気中の酸素(O₂)も関与します。密着剤は主にモリブデン酸化物(MoO)、コバルト酸化物(CoO)、酸化銅(CuO)、二酸化マンガン(MnO₂)、三酸化クロム(Cr₂O₃)の形で下地エナメルに存在します。酸化ニッケル(NiO)は間違いなく最も効率的な密着剤です。しかし、食品接触安全性とREACH準拠に関連する理由で、エナメル製造業者はその使用を禁止しています。
不透明化剤と着色剤は、エナメル部品に視覚的・触覚的品質を与えます。不透明化剤はエナメルの不透明度を高める役割を果たし、上掛けエナメルに存在します。最も一般的な不透明化剤は、二酸化チタン(TiO₂)、酸化アンチモン(Sb₂O₅)、酸化ジルコニウム(ZrO₂)、酸化スズ(SnO)です。
着色剤は鉱物酸化物を組み合わせて得られます。エナメルの色は、着色剤の種類、エナメル中の濃度、エナメルの化学組成、エナメル焼成炉での焼成条件に依存します。着色剤の最も一般的な手順は、鋼基材への適用前の粉砕段階で、微細粒子の形でエナメルに機械的に混合することです。
エナメルの種類
エナメルには様々な種類があります。エナメルは、コーティングされる基材のタイプと使用されるエナメルプロセスに応じて異なる組成を持ちます。エナメルの組成は、エナメル焼成温度を基材に合わせるために変化させられます。焼成温度が高いほど、エナメル部品の品質は良くなります。しかし、鋼に関しては、焼成温度は基材によって制限されます。例えば、鋼の相変態を考慮する必要があります。また、エナメルの膨張係数は基材と適合する必要があります。鋼用の異なるタイプのエナメルは、(i) 下地エナメル、(ii) 自己洗浄エナメル、(iii) 上掛けエナメルです。
下地エナメルは金属酸化物(Co、Cu酸化物)を含み、鋼中のFeと合金を形成することでエナメルと鋼の密着を促進します。金属酸化物は色が濃いため、白色下地エナメルは存在しません。より反応性の高い下地エナメルは、より高い割合の金属酸化物を含みます。これにより、エナメル前に鋼を酸洗いする必要がなくなります。これらのエナメルは、例えば2コート/1焼成エナメルプロセスで使用されます。下地エナメルはエナメル部品の耐食性も保護します。また、エナメルされる部品のタイプに応じて、他の成分を添加して、(i) 耐酸性(オーブン空洞、ドリップパン)をTiO₂添加で、(ii) 耐アルカリ性(衛生器具、洗濯機)をZrO₂添加で、(iii) 給湯器用途の耐食性向上をZrO₂とAl₂O₃添加で得ることができます。
自己洗浄エナメルは家庭用オーブンで使用され、食品調理時に発生する脂肪を除去するのに役立ちます。自己洗浄エナメルには2種類あり、(i) 触媒型、および (ii) 熱分解型です。触媒洗浄はオーブン作動中(通常約200℃)に起こります。エナメルに含まれる酸化物が脂肪の分解を触媒し、水とCO₂(二酸化炭素)を形成します。さらに、このタイプのエナメルは非常に耐火性で多孔質であり、エナメルと脂肪の接触表面積を増加させ、反応CxHyOz + 触媒 = yH₂O(g) + xCO₂(g)による除去を促進します。この反応の効率は、孔の進行性閉塞の結果として時間とともに低下します。熱分解洗浄はオーブンが空のとき、約520℃で起こります。調理時に壁に堆積した脂肪と残留物がこの温度で燃焼し、拭き取れるC堆積物のみを残します。起こる反応はCxHyOz + 熱 = xC + yH₂O(g)です。このタイプのエナメルは熱分解温度より高い軟化点を持ちます。光沢があり、非多孔質で、酸とアルカリに高い耐性があります。
上掛けエナメルはエナメル部品に美的品質を与え、耐薬品性の向上にも役立ちます。これらのエナメルは密着剤を全く含まないため、いかなる状況下でも金属基材に単独で使用することはできません。
エナメルの製造
エナメルの製造にはいくつかの段階があります。最初の段階は、最大15種類までのエナメルの様々な構成要素をチェック、計量、混合することです。これに融解段階が続きます。融解プロセスの目的は、エナメルの最終的な非晶質構造を均一にし、焼成温度を下げることです。これには、所望のエナメル組成に応じて1100〜1300℃の温度で「ガラス」を溶融する必要があります。最も一般的なプロセスでは、トンネル炉(ガスまたは電気)を使用し、混合物を一端から導入し、他端から取り出します。炉内での移動は重力によって行われます。混合物は炉内に約1時間留まります。
出てくると、まず水冷ロールミルを通してガラスシートを形成し、次にクーラーへ通すことで急速冷却されます。粉砕が冷却サイクルを完了します。高温からのこの急速淬火プロセスは、ガラスの構造を固定し、相分離を防止します。代替融解プロセスでは、回転炉を使用し、構成要素を注入、混合、加熱します。液状エナメルはピットに注がれ、水淬火されます。冷却と粉砕後、エナメルフリットが得られます。
エナメルフリットはそのままでは使用できません。まず他の成分と混合し、粉砕する必要があります。エナメルは液体形態でも適用できます。この場合、特定成分(懸濁剤、耐火物、着色剤、電解質、不透明化剤)を添加した後、エナメルフリットを粉砕し水と混合してスラリーを形成します。このスラリーはディップコーティングやスプレーアプリケーションに使用されます。単一色で長い生産ランを行うエナメル担当者は、自らエナメルを準備することをますます嫌うようになりました。これにより、1980年代にスラリー準備を簡素化する「レディ・トゥ・ユース」粉末が導入されました。粉末はエナメル製造業者が粉砕前に特定製品を添加して準備します。エナメル担当者は着色剤(オプション)を添加し、粉末を水と混合してスラリーを得るだけです。
エナメルは、エナメルフリットを粉砕して得られる粉末形態でも適用できます。粉砕時間は実験的に決定されます。粉砕粉末は、塊と様々な残渣を取り除くために篩分けされ、次に磁気セパレータ(永久磁石または電磁石)を通して粉末中の鉄粒子を除去します。鉄粒子はエナメルに「穴」を作り、鋼の耐食保護を低下させる傾向があります。最終的に、エナメル粒子はシリコンでコーティングされ、アプリケーションと焼成段階の間で鋼基材に付着できるようにします。得られたエナメル粉末はエナメラー側で添加剤やさらなる処理を必要とせず、直接粉末スプレーガンで使用できます。粉末ユニットの設置にはかなりの投資が必要で、財政的に実行可能にするには静電式でなければなりません。しかし、長期的にはこのプロセスの方が経済的です。
エナメル処理プロセス
エナメル処理プロセスは、適切な鋼基材の片面または両面に1層以上のエナメルを適用し焼成することを含みます。成功したエナメル処理の特徴は、(i) エナメルの鋼への良好な密着、および (ii) エナメル焼成後の良好な表面外観です。鋼のC含有量は、これら2つの特性の達成を妨げる可能性があります。鋼のC含有量はエナメルの密着確保に重要ですが、C含有量が高すぎると焼成時に気体CO₂とCO(一酸化炭素)が放出されるため、エナメルの表面外観に悪影響を及ぼす可能性があります。この矛盾が、エナメル処理プロセスの多様性を説明しています。
エナメル処理プロセスは通常、いくつかのステップ(図1)で構成されます。(i) 成形後の部品表面準備、(ii) エナメル準備、(iii) エナメルの鋼への適用、(iv) 乾燥、および (v) 高温焼成。部品のタイプと要求される最終外観に応じて、いくつかのエナメル処理プロセスがあります。これらは、(i) 熱間圧延鋼基材へのエナメル処理、(ii) 従来型エナメル処理(2コート/2焼成)、(iii) 下地エナメル処理(1コート/1焼成)、(iv) 直接白色エナメル処理、および (v) 2コート/1焼成エナメル処理です。
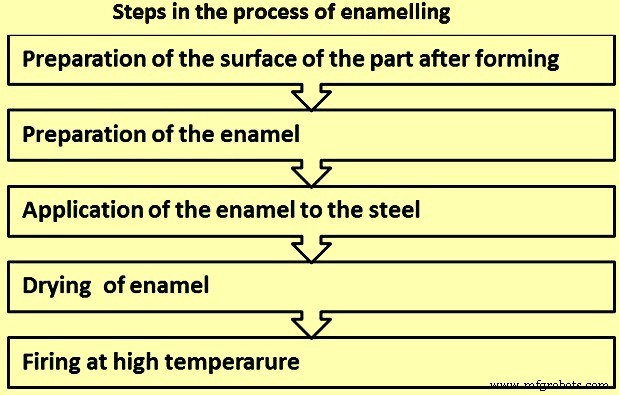
図1 エナメル処理のステップ
エナメル前の表面処理
表面処理の目的は、エナメル処理プロセスと適合する表面を得ることです。表面処理はいくつかのステップで構成されます。ステップ数は使用されるエナメルプロセスによって異なります。様々な表面処理ステップは、(i) ショットブラスト、(ii) 脱脂、(iii) 水洗、(iv) 酸洗、(v) 酸水洗、(vi) ニッケル析出、(vii) 水洗、(viii) 中和、および (ix) 乾燥です。
熱間圧延鋼基材のショットブラスト処理の目的は、鋼の表面粗さを増加させることです。これによりエナメルのより良いキーイングが提供され、エナメル焼成サイクル中にエナメル-金属化学反応が結果として生じるより高い接触表面積によって促進され、エナメル-鋼密着が向上します。鋼生成時に作られる化学的水素(H₂)トラップとともに、これは「フィッシュスケール」として知られる欠陥への耐性を向上させます。ショットブラストは、ショットの汚染を避けるために無油鋼基材で実施されます。ショットが油で汚染されると、効果が低下し、鋼表面を汚します。ウェットアプリケーションプロセスを使用する場合、この汚れによりエナメルが拒絶される可能性があります。
脱脂の目的は、以前のステップから由来する防錆油、引抜き油、様々な種類の粉塵などの外因性物質を鋼表面から除去することです。したがって、表面準備プロセスにおいて非常に重要なステップです。チェックする必要がある様々なパラメータは、(i) 脱脂剤の種類、(ii) 脱脂温度(使用プロセスに応じて60〜90℃の範囲)、(iii) 脱脂剤濃度(通常45〜50 g/L)、(iv) 脱脂浴のpH、(v) 処理時間(浸漬15分と数分のスプレー)、(vi) 可能な機械的作用(浴の攪拌やスプレー圧力)です。
アルカリ脱脂プロセスが最も多く使用されるプロセスです。アルカリ溶液は3つの異なる物理化学的作用を持ちます。(i) けん化作用:脂肪物質がソーダまたはポタッシュの水溶液存在下で溶解し、可溶性石鹸を形成、(ii) 乳化作用:リン酸塩やケイ酸塩によって脂肪が微細液滴に分散、(iii) 表面張力低下作用:有機剤で脂肪分子をコーティングし、それらと鋼基材の結合を弱める。
2つの方法が採用されます。(i) 浸漬(ディッピング)、および (ii) スプレー。浸漬脱脂の場合、複数の浴が直列に配置されます。機械的作用(浴の攪拌、スプレー圧力)は脱脂効果を高めます。不十分な脱脂は表面瑕疵を引き起こし、このプロセスが実施される条件の監視の重要性を示しています。もう一つ注意すべきことは、脱脂対象部品上の油の樹脂化現象で、光にさらされると脱脂が非常に困難、甚至不可能になります。最後に、鋼の表面瑕疵(傷、孔など)が油残留をトラップし、エナメル焼成サイクル中にガスを形成する可能性があります。
水洗は脱脂に続き、以下のような1つ以上のステップで実施されます。(i) 後続の表面処理プロセス(酸洗など)がある場合、単一の温水洗(60〜70℃)、(ii) 後続の表面処理プロセスがない場合、温水洗、冷水洗、最終DM(脱ミネラル)水洗。
鋼の酸洗は、鋼表面を攻撃して微細粗さを増し、したがって反応性を高める目的で実施されます。これによりエナメルの密着が促進されます。酸洗は一般に濃硫酸(H₂SO₄)を使用し、効果は主に結晶粒界に集中します。酸洗の強度は鉄(Fe)損失で測定されます。エナメル処理に使用されるプロセスに応じて、酸洗はFe損失約5g/m²/面の軽いもの、またはFe損失約25g/m²/面の強いものがあります。酸洗中に起こる化学反応は、鉄 + 硫酸 = 酸中の溶解鉄 + 水素ガス(Fe + H₂SO₄ = FeSO₄ + H₂)です。
酸洗プロセス中、標準条件は、(i) 酸浴温度約75℃、(ii) H₂SO₄濃度約7%、(iii) 酸洗時間10〜15分、(iv) 酸洗浴中のFe濃度約2g/Lです。これらの標準条件からのわずかな変動でも、Fe損失に大きな変動を引き起こし、したがってエナメル密着に影響します。
鋼の化学分析もFe損失をチェックする上で極めて重要なパラメータです。リン、銅、モリブデンなどの一部元素はその値に大きな影響を与えます。したがって、鋼中の様々な化学元素の濃度を正確にチェックすることが不可欠です。直接白色エナメル処理の場合、酸洗は良質部品を得るための鍵ステップです。酸洗後、観察される表面パターンは測定されたFe損失に応じて変化します。
直接白色エナメル処理の場合、酸洗後に部品にニッケルを析出させることが、白色エナメルの鋼への良好な密着を確保するために不可欠です。与えられた温度での部品へのニッケル析出量、ニッケル析出時間、浴中のニッケル濃度はpHに応じて変化します。最大量はpH 2.8で達成されます。しかし、酸洗プロセス後、部品表面のpHは1未満であることがわかっています。酸洗後に水洗を行わない場合、pHレベルは低すぎて不十分なニッケルしか析出しません。水で水洗しても結果は同じです。したがって、酸水洗の目的は、最適値を超えずに部品のpHを上昇させることです。
ニッケルは直接白色エナメル処理プロセスでエナメル密着を促進する重要な役割を果たします。必要であれば、従来プロセスでも少量使用できます(ニッケルフラッシュ)。ニッケルを析出させる一般的な方法は、Feイオンの置換による金属ニッケルの沈殿で、式2Fe + NiSO₄ + H₂SO₄ = 2FeSO₄ + Ni + H₂で表されます。ニッケル析出プロセス中、標準条件は、(i) 浴中NiSO₄ 12〜15g/L、(ii) pHレベル2.8、(iii) 温度70℃、(iv) 時間7分です。ニッケル析出条件は析出ニッケル量に大きな影響を与えます。わずかな変動でもエナメル密着に深刻な影響を及ぼす可能性があります。
直接白色エナメル処理プロセスが良好な密着と魅力的な外観のエナメルを生産することを確実にするには、得られるFe損失(25〜50g/m²の範囲)と析出ニッケル量(ニッケルコーティング1〜2g/m²/面の範囲)の最適な組み合わせが存在することが不可欠です。
最終水洗の目的は、部品表面にまだ残っている酸のすべての痕跡を除去することです。一般的に最終水洗には2つの浴が使用されます。第1浴のパラメータはpH値2.5〜3.2、温度30〜35℃、水洗時間7分です。第2浴のパラメータはpH値3.5〜4、温度約25℃、水洗時間も7分です。
中和の目的は、酸残留を完全に除去することです。中和浴のパラメータはpH値10.5〜11.5、温度約70℃、中和時間7分です。
表面準備が完了したら、エナメル処理前に部品が錆びないよう乾燥させる必要があります。
エナメル適用
エナメルはウェットまたはドライプロセスのいずれかで適用できます。ウェットプロセスによるエナメル適用には多くの方法があります。以下に説明します。
ディップコーティングの場合、コーティングされる部品をエナメルスラリー(エナメル粉末と水の混合物)に浸漬します。その密度と粘度は厳密に監視されます。部品は吊り下げられ、余分なエナメルが滴り落ちるのを待ち、均一なコーティング厚を確保します。このプロセスはオーブン空洞など複雑な形状の部品によく使用されます。このプロセスの欠点の一つは、エナメルの垂れが起こる可能性があることです。ディップコーティングのバリエーションである「ディップ・アンド・シェイク」法では、浴から出てきた部品を異なる軸で動かし、垂れとエナメルコーティングの過剰な厚みを最小限に抑えます。
フローコーティングプロセスの場合、1つ以上の丸ノズルを通じて部品の全表面にエナメルをスプレーします。
エアアシストスプレーの場合、3〜4.5kg/cm²の圧力の圧縮空気ジェットで駆動されるスプレーガンを使用して、コーティングされる部品にエナメルをスプレーします。プロセスは通常ブースで実施され、部品は金属コンベアベルトに吊り下げられます。手動スプレーは、垂れとエナメルコーティングの過剰な厚みを避けるために高度な経験を持つオペレーターを必要とします。このプロセスは自動化可能で、短い生産ランに向いています。
静電スプレープロセスの場合、負に帯電したエナメルと正に帯電したコーティング対象部品の間に電荷差が適用されます。エナメルスプレーガンは、エナメルが通過する中央チューブと、霧化空気が通過する環状ノズルで構成され、空気がエナメルストリームより速く流れます。この速度差によりエナメルスラリーが微細液滴に霧化します。スプレーガンの先端で、液滴は電場でイオン化された大気を通過し、負に帯電してからコーティング対象部品に堆積します。初期コートが適用されると、液滴は部品に引き付けられにくくなり、斥力が生じます。これが引力に対抗し、平衡に達するまで続き、コーティング厚を制御します。結果として得られるエナメルコーティングは均一で、損失は最小限です。
電気泳動プロセス(静電ディップエナメルまたはETE(Elektro-Tauch-Emaillierung)プロセスとしても知られる)は、主に直接白色エナメル処理に使用されます。食塩水中のコロイド懸濁状態のエナメル粒子が電場の効果で運ばれます。これらの粒子は表面で負に帯電し、電解セルの陽極であるコーティング対象部品に運ばれます。このプロセスは、非常に均一なエナメル厚(堆積の自動制限)と例外的な表面外観をもたらします。平坦部品に非常に効率的な技術です。欠点は、(i) 高コストプロセス、(ii) コーティング対象部品の形状をした陰極の使用が必要、(iii) エナメルスラリーの電気的特性の監視がかなり複雑、です。
ドライプロセスによるエナメル適用は、静電粉末スプレーで行われます。静電粉末スプレーの原理はウェット法と同じです。ノズル電極とコーティング対象部品の間に電場が形成されます。空気流でスプレーガンから押し出されたエナメル粒子は負に帯電し、コーティング対象部品(正極)に移動し、そこに堆積します。最初のコートが堆積すると、粒子は引力を失い始めます。斥力が生成され、これが引力と等しくなると粒子は堆積しなくなります。このプロセスは均一なエナメルコーティングを提供し、厚みを自動的に制限します。
エナメル粒子は(有機エンベロープ、一般的にシリコン)でコーティングされる必要があります。これは水和を防ぎ、電気抵抗を低下させ、部品への正しいエナメル堆積を妨げる可能性があるためです。有機コーティングの品質、粒子サイズ、粉末のレオロジーは、均一なエナメル堆積と焼成後の魅力的な表面外観を得るための鍵となる要素です。このプロセスは平坦部品に非常に効果的ですが、ファラデーケージ効果により、オーブン空洞などの中空部品のエナメル処理はより困難です。このプロセスには、(i) 廃棄物削減、(ii) 材料節約、(iii) コーティング厚の均一性などの利点があります。
エナメルの乾燥と焼成
エナメルの乾燥は、ウェット適用後の重要なステップです。堆積質量の40〜50%を占める水分は、焼成時にエナメルの局所的な剥離を引き起こす可能性があります。乾燥したコーティングは「ビスケット」と呼ばれます。自然乾燥は望ましくありません。部品が空気中の粉塵粒子で汚染される可能性があり、残留水分がエナメルに残り、「フィッシュスケール」欠陥の形成を助長するためです。70〜120℃の温度範囲でドライヤーまたはオーブンを使用する必要があります。赤外線放射または対流乾燥が、焼成準備の最も安全な方法です。
エナメルの焼成は一般的に780〜850℃の温度範囲で実施され、これはエナメルの軟化温度(500〜600℃)より十分に高いです。箱型炉またはトンネル連続炉で実施できます。焼成時間と温度は鋼の厚さとエナメルの種類に依存します。焼成は酸化雰囲気で実施されます。
箱型炉は通常、短い生産ランと小さな部品に使用されます。トンネル炉は直線型、U字型、L字型があり、長い生産ランに適しています。予熱、焼成、冷却の3ゾーンに分かれ、制御された温度上昇と下降を可能にします。部品はクレードルに配置され、コンベアから吊り下げられてこれらのセクションを通過します。炉の入口と出口にあるエアシールが熱損失を防ぎます。炉は主に電気またはガス焚きラジエントチューブ式です。加熱要素は炉の壁と底に配置されます。熱エネルギーは放射と対流によって部品に伝達されます。
エナメル-鋼密着メカニズム
無コート鋼へのエナメル密着は、焼成と冷却サイクル中に起こる化学反応によって達成されます。プロセスは4段階に分けられます。
第1段階は550℃までです。空気中の水分とO₂が多孔質エナメルを貫通し、鋼中のFeを酸化させます。これによりエナメル/鋼界面に酸化鉄層が形成されます。H₂O分解から生じる原子状H₂が鋼に拡散し、分子状H₂として再結合し、鋼の孔を埋めます。鋼中のH₂溶解度は温度とともに増加します。
第2段階は550〜830℃の温度範囲です。エナメルが軟化し融解し、半透過層を形成します。これにより炉雰囲気とのガス交換が減少します。エナメル/鋼界面に存在する酸化鉄がエナメルによって溶解されます。
第3段階は約830℃です。この温度で、エナメル/鋼界面の酸化鉄層、エナメル中の金属酸化物、鋼中のCの間で化学酸化還元反応が起こります。Fe-Co合金がエナメル/鋼界面に析出します。これらはエナメル-鋼密着の核心です。密着は鋼の粗さによって促進されます。溶解O₂が鋼中のCと再結合し、気体CO/CO₂を放出します。これらの放出の強度は監視する必要があります。鋼中のH₂量が最大レベルに達します。
第4段階は冷却です。エナメルが固化し、ガス交換が停止します。温度低下とともに鋼中のH₂溶解度が減少します。鋼は過飽和状態になり、H₂がエナメルコーティング下に蓄積します。界面での過剰なH₂量が「フィッシュスケール」欠陥を引き起こします。
エナメルコーティングの欠陥
エナメルコーティング材料の生産における品質基準に関してリジェクトを引き起こす欠陥をエナメル欠陥と呼びます。これらの欠陥は、ガラス質コーティングの緻密性や構造の局所的な限定的中断です。エナメルコーティングについて語るとき、欠陥エナメルコーティングの修理やリサイクルプロセスは非常に困難です。欠陥の形成はしばしばいくつかの不利なパラメータの組み合わせに起因し、実質的に無限の個別欠陥につながりますが、多くの場合、1つの要因が典型的な欠陥タイプを支配します。したがって、欠陥は基礎となる基材と適用プロセスに従って以下のグループに分類されます。
フィッシュスケール
これらは鋼関連の欠陥で、下地または上掛けコートに半月状の亀裂として現れ、焼成直後または数時間・数日後に発生します。これらの欠陥は個別に発生し、典型的なサイズは直径1〜5mmです。欠陥は、鋼を通過してエナメル層に拡散するH₂の拡散の結果です。欠陥は両面エナメル部品でのみ発生します。H₂は焼成中に反応Fe + H₂O = FeO + H₂に従って鋼表面で形成されます。H₂は原子形で溶解し、冷却後は鋼中に過飽和溶液として残ります。H₂の鋼からの分離は、鋼/エナメル相境界での分子への再結合によって起こり、最大200kg/cm²の圧力を生み出し、スケーリングを引き起こします。
密着不良
エナメルコーティングの密着は、2つの基本的な密着メカニズム、すなわち (i) 化学理論、および (ii) 機械理論で説明されます。化学理論は、相境界領域で、金属結合から酸化物密着層を経てエナメル層のイオン結合へ、結合タイプの連続的なシフトが達成されるべきことを示します。機械理論は、良好な密着の前提条件は界面表面の粗面化であり、エナメルが鋼表面にタイトに機械的に食い込むことを定義します。エナメルコートの密着は、機械的変形によって破壊することで確認できます。 エナメルの不良密着は、外観を損なう非常に深刻な品質問題で、鋼/エナメル複合体の急速な破壊につながる可能性があります。不良密着の起源は非常に多様で、不適切な鋼グレード、不良な前処理、Co/Ni酸化物含有量が低すぎるエナメルの適用、アンダー/オーバー焼成まで多岐にわたります。
ブリスター
ブリスターは焼成エナメルを貫く中空の穴で、直径最大1mm、エナメル表面にそのまま残ることもあれば、吹き飛んで漏斗状の窪みを残すこともあります。この欠陥の一般的な原因は、焼成中の局所的な強いガス発生で、ガスはH₂とCOを含みます。酸洗残留物は、それらの(気体)分解生成物を通じてエナメルと鋼で非常に激しい沸騰を引き起こす可能性があります。これにより生じるH₂の拡散により、薄板鋼の反対側にも不純物が観察されることがあります。ブリスターは、シールされたリングや不適切な形状のハンドルで頑固な酸洗酸残留が蓄積する中空製品でよく観察されます。
不純物
下地エナメル処理における不純物は、薄板鋼の汚染からスケール堆積まで多岐にわたります。多くの場合、エナメル処理プロセスのすべてのステップで不純物が導入される可能性があるため、起源を見つけるのは非常に困難で時間がかかります。最も頻繁なものは、(i) 切断と溶接からの微細鉄粒子、(ii) 前処理剤からの残留物、(iii) 粉砕とボールからの粗大粒子(白色スポット)、(iv) 粗大(未粉砕)ミル添加物、(v) 上掛けエナメルからの粉塵、(vi) 焼成工具からのスケール堆積です。
バーンオフ
バーンオフは、エナメルコーティングを貫通する酸化鉄噴出の局所的領域です。これらの欠陥の主な原因は、エナメル厚が薄すぎるか、耐火ミル添加物の量が不十分なことです。前者の場合、ベースエナメルで溶解されない過剰な酸化鉄が相境界から表面に貫通します。
エナメル鋼の特性
エナメル鋼には、エナメルのガラス質の性質に主に起因するいくつかの有用な特性があります。エナメルの化学組成は、要求される特性を完全に満たすためにその最終用途に応じて異なります。特性は以下の通りです。
エナメル密着
エナメルは、エナメル鋼があらゆる最終用途に必要な特性を持つことを保証するために鋼基材に密着しなければなりません。密着はインパクトテストによって決定されます。これは、鋼基材の厚さに適した高さから1.5kgの重りを半球形パンチに落とし、エナメル鋼板サンプルを変形させるものです。密着度は参考写真との比較で決定されます。割り当てられる値は1(非常に良好な密着)から5(非常に不良な密着)の範囲です。
耐食性
エナメルは、高温でも鋼に優れた耐食性を提供するコーティングです。エナメル表面は非多孔質で、したがってすべての液体に対して不透過性です。冷間圧延またはアルミナイズド鋼基材のエナメル部品で実施された塩水噴霧試験では、エナメル部品が500時間以上の塩水噴霧に耐え、赤錆の兆候を示さないことが示されています。磁器エナメル協会によるテストでは、エナメルパネルが30年間、鋼基材に腐食の兆候なしで持続できることが示されています。
エナメルの耐薬品性
エナメルの化学的特性は、使用される環境に合わせてカスタマイズできます。したがって、エナメルは化学薬品(酸、アルカリ、洗剤、有機溶液)に対して非常に優れた耐性を持ちます。エナメル鋼は大気攻撃にも非常に耐性があります。したがって、雨、大気汚染(二酸化硫黄、一酸化窒素)、塩分を含む沿岸大気、紫外線(UV)放射、急激な温度変化は、エナメル表面の外観、色、光沢に変化をもたらしません。
表面の機械的強度
ガラスと同様に、エナメル鋼の表面は非常に硬く、傷、摩耗、衝撃、摩耗に非常に強いです。エナメル鋼の硬度はモース硬度で5〜7の間です。エナメル鋼の表面硬度の利点の一つは、非常に耐摩耗性が高いことです。耐摩耗性は摩擦試験によって決定されます。
高温・低温安定性
ガラス質の性質により、エナメル表面は優れた温度安定性を持ちます。エナメル鋼の一部の用途では、約450〜500℃の運転温度が要求されます。エナメル鋼はマイナス60℃の温度にも悪影響なしで耐えられます。
耐熱衝撃性
エナメルコーティングは、100℃を超える広い温度差にも損傷なしで耐えられます。したがって、このような変動がある用途で使用できます。
耐火性
炎やその他の熱源はエナメル表面に損傷を与えません。さらに、エナメルコーティングは長時間の熱暴露でも有毒ガスを発生しません。エナメルパネルの耐火性はA1に分類されます。
衛生性と清掃容易性
エナメル鋼の滑らかで硬いガラス質表面には孔や亀裂がありません。これにより細菌の繁殖と粉塵の蓄積を防ぎます。したがって、エナメル鋼は敏感な領域で使用できます。さらに、エナメル鋼は食品グレード材料で臭気を発生しません。また、エナメル表面は非常に清掃しやすいです。エナメルの滑らかな密封表面とその純粋な鉱物組成により、市販の溶剤を清掃に使用でき、清掃がはるかに容易かつ低コストになります。
色の安定性
エナメル鋼は、光沢、半マット、マット仕上げで、ほぼ無限の色、パターン、テクスチャーがあります。さらに、スクリーン印刷によって極めて正確にあらゆる画像を再現できます(標識、ポスター、芸術作品、写真など)。プロセスが高温で実施されれば、これらの画像はエナメルパネルの他の部分と同じくらい長持ちします。色は鉱物顔料で作られるため、時間経過に対してかなりの安定性を示します。特筆すべき特徴は、UV放射に対して感受性がないことです。
エナメル鋼の用途
エナメル鋼は屋内と屋外の両方の用途に使用できます。エナメル鋼の家庭用途には、(i) 衛生器具、(ii) 電気給湯器、および (iii) 家電製品と調理器具が含まれます。
エナメル鋼は、実際、家庭用電化製品がさらされる多くのストレス、特に調理用途に耐えられる唯一の材料です。したがって、その多くの有用な特性により、特定の用途では無二の存在となっています。これらの有用な特性の一部は、(i) 傷と摩耗への優れた耐性、(ii) エナメル鋼は臭気を保持も吸収もしないため、移り香がない、(iii) 酸性またはアルカリ性を問わず、キッチンで通常使用される製品に耐性、(iv) 優れた耐食性、(v) 耐炎性で高温に耐える、(vi) 食品接触に安全で細菌繁殖を防ぐ、(vii) 蒸気に非常に強く、この調理法に容易に使用可能、(viii) 優れた美的品質です。
エナメル鋼は建設分野で多くの用途があります。建物やトンネルの外装、駅や地下鉄駅、空港、その他の建物の内装、壁面材、天井、間仕切り、エレベーターとして使用できます。エナメル鋼はクリーンルームの内装にも優れた材料です。
エナメル鋼は、耐候性とUV耐性があり、装飾の可能性がほぼ無限であるため、屋外用途の理想的なソリューションです。エナメルパネルは、間仕切り壁や従来のレンガ造り建物の外装に特に適しています。建物の正確な寸法に合わせてプレファブリケートされます。パネルはあらゆる天候で設置可能です。
トンネル内装へのエナメル鋼使用は推奨されます。清掃がより容易かつ安価になり、照明が良くなり、耐火性が向上するためです。
エナメル鋼は公共スペースの内装に非常に人気のある選択肢です。耐炎性、耐破壊性、メンテナンス容易、装飾の可能性がほぼ無限であるため、壁面材、天井、間仕切り、エレベーターかごなどに理想的です。バクテリアフリーで湿気の影響を受けないため、病院、クリーンルーム、衛生システムでも完璧なソリューションです。
エナメル鋼は、最も腐食性の高い雰囲気でも産業分野で重要な用途を持っています。例えば化学産業と農産食品産業。化学薬品と発酵への耐性により、サイロ、化学反応器、乾燥機、閉鎖タンク、その他の水処理プラント貯蔵システムの優れたライニング材となります。さらに、耐高温性と熱反射特性により、塔と熱交換器に使用できます。燃焼ガスによる腐食への耐性により、煙突ライニングと排気マニホールドの製造に優れた材料となります。
エナメル鋼は、屋内外の標識と通信パネルの理想的なソリューションです。表面は都市公害、天候、UV放射によって損傷されません。耐火性があり、多くの装飾的可能性を提供し、最も洗練されたグラフィック創作に最適な材料です。
製造プロセス
- スチールウール:歴史、製造、安全性の知見
- 鋼管:種類、歴史、現代製造技術
- ハサミ:古代スプリング刃から現代精密工具へ
- 最適な性能のための正しい工具鋼グレード選定
- A2工具鋼:産業・木工用途に最適な汎用・高コスパ冷間工具鋼
- EN 10326 S550GD 冷間圧延構造用鋼 - 高強度溶融めっき鋼板
- EN 10326 S250GD 冷間圧延構造用鋼:高強度・溶融めっき対応
- EN 10326 S280GD 冷間圧延構造用鋼:高強度・溶融めっき対応
- EN 10326 S320GD 冷間圧延構造用鋼:高強度・多彩なめっきオプション
- EN 10326 S350GD 冷間圧延構造用鋼:高強度非合金鋼
- EN 10326 S220GD 冷間圧延構造用鋼 - 高強度・高耐食性ホットディップコーティング