



鋼材用プレミアム融着エポキシコーティング - 究極の防食保護
鋼材の融着エポキシ(FBE)コーティング
融着エポキシ(FBE)コーティングは、下地鋼材に最大限の防食保護を提供するように設計された、プライマーレス、一液型、熱硬化性、粉末エポキシコーティングです。熱を利用してコーティング材を溶融させ、鋼基材に密着させる、非常に速い硬化速度を持つ熱硬化性保護粉末のコーティングです。特別に選定されたエポキシ樹脂と硬化剤をベースとしており、防食コーティングとして鋼材保護に関する仕様を満たすように処方されています。熱硬化型FBEコーティングは、熱によって生成される化学反応の結果として金属表面との高い密着性を達成する、熱硬化性材料で構成される100%ソリッドです。FBEコーティングは、流動床法、フロッキング(エアスプレー)、または静電スプレーによって施工可能です。
用途と実績
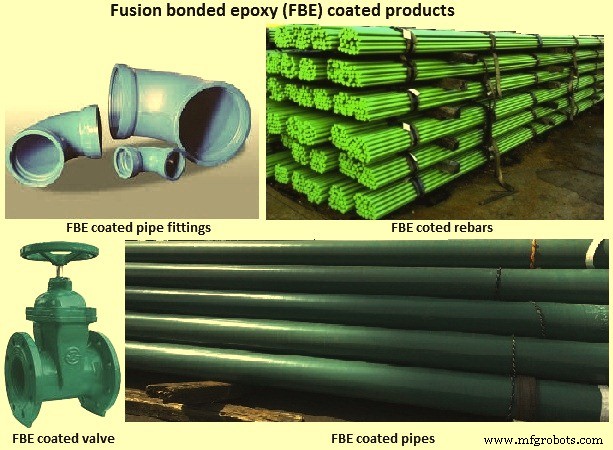
FBEコーティングは、石油、ガス、スラリー、水の輸送に使用される鋼管、管継手、ポンプ、バルブのコーティングに広く使用されています。典型的なFBEコーティング製品を図1に示します。FBEコーティングは1960年代から地下パイプラインに使用されており、地下配管用途において良好な実績を持っています。また、橋梁、道路、建築工事で使用されるコンクリートに埋設される鋼製補強筋のコーティングにも使用され、腐食防止に役立っています。
FBEコーティングの特長とメリット
- 過酷な環境での防食保護
- 速乾性による生産性の高い施工
- 垂れやコールドフローがなく、保管中に軟化しないため長期保管が可能
- 軽量
- 優れた耐薬品性
- 揮発性有機化合物(VOC)を含まないため環境に優しい
- 陰極剥離に対する耐性
- 高い密着性と靭性
- 容易な補修が可能
FBEコーティングシステム
FBEコーティングシステムは、被覆対象の予熱された鋼材に施工される熱活性化・化学硬化型コーティングシステムです。FBEコーティングの典型的な処方は、エポキシ樹脂、硬化剤、触媒、促進剤、増強顔料、流動性と安定性を制御する制御剤で構成されます。FBEコーティングでは、樹脂カテゴリは「エポキシ」タイプの樹脂です。透過性、硬度、色、膜厚、耐ゴージ性などの特性はこれらの成分によって制御されます。FBEコーティングの標準膜厚範囲は250〜500μmで、使用条件によって変動可能です。溶融粉末はコーティング施工後数秒で固体コーティングになります。FBEコーティングは通常、陰極防食と併用されます。ほとんどの場合、FBEコーティング下の剥離領域は陰極防食によって保護されます。
FBEコーティング材料
FBEコーティングは熱硬化性ポリマーコーティングです。「融着エポキシ」という名称は、樹脂の架橋と、従来の塗料とは異なる施工方法に由来します。乾燥粉末FBE在庫中の樹脂と硬化剤成分は、通常の保管条件では非反応状態です。典型的なコーティング施工温度(一般的に180℃〜250℃)では、粉末の内容物が溶融して液体になります。液状FBE膜は施工される鋼表面を濡らして流れ、熱による化学的架橋の助けを借りてすぐに固体コーティングになります。このプロセスは融着結合と呼ばれます。この場合起こる化学的架橋反応は不可逆的です。一度硬化すると、いかなる手段でも元の形に戻すことはできません。さらなる加熱を加えてもコーティングは溶融しないため、熱硬化性コーティングと呼ばれます。
FBEコーティングの特性を最適化し、コーティングの実用性を向上させるための新技術が継続的に開発されています。硬化基とエポキシ基の平衡によって化学量論比を制御する必要があります。例えば、硬化剤のレベルを上げると架橋密度が低下し柔軟性が増しますが、耐薬品性は低下します。
耐衝撃性や硬度は架橋密度の関数です。低分子量硬化剤を使用して密な架橋構造を示すことで、より高い密度を達成できます。非反応性希釈剤を添加するとこの構造に干渉し、最終製品により柔軟性を与えますが靭性は低下します。
機械的密着は、鋼基材の粗さ(山と谷)から生じる把持力です。丸みを帯びた表面プロファイルから角張ったプロファイルへの変更や、谷の深さを増すことでこのタイプの密着性を向上できます。極性密着は、鋼基材とエポキシコーティングの間で起こる水素結合です。
化学結合は、鋼基材上の基とエポキシ樹脂上の基による電子共有によって形成されます。これらの結合が最も強力で、密着に最も寄与します。窒素や酸素などの基が鉄やシリカと結合します。
FBEコーティングと腐食
FBEコーティングは、電解質にさらされる鋼基材の腐食を主に2つの方法で軽減します。(1)有害物質の侵入を制御する物理的バリア層として機能すること、(2)腐食抑制剤の貯蔵庫として機能し、塩化物イオンなどの攻撃的物質による鋼表面の攻撃を抵抗するのを助けることです。
FBEコーティングは物理的バリアを提供し、鋼基材を水分、酸素、塩化物イオンとの接触から防ぎます。さらに誘電体コーティングであるため、金属と電解質間の電子・イオンの流れを抑制し、陽極と陰極間の電荷移動を阻害します。
FBEコーティングの防食制御は、水、酸素、塩化物、その他の攻撃的要素に対するバリアとしてのコーティングの能力、すなわちこれらがコーティング膜を透過して鋼基材を攻撃するのを防ぐ能力の関数です。FBEコーティングにおける防食に必要な重要特性には、被覆鋼への密着性と濡れ性が含まれます。接着強度の低下は剥離プロセスの速度を増加させます。模擬間隙溶液環境におけるFBEコーティングの剥離に関する研究では、以下の剥離メカニズムが示唆されています。
- 観察可能な剥離プロセスの開始前の遅延時間は、FBEコーティングを通じた水の浸透が界面または相間コーティング/基材領域に達するまでの時間の関数となり得る
- 鋼基材からのFBEコーティング剥離は主に水酸化物イオンによって引き起こされる
- FBE剥離の速度は、コーティングのピンホールから剥離したコーティング/基材界面に沿って剥離フロントまでの輸送プロセスによって制御される
- コーティング接着破壊の局所性は、界面または相間コーティング/基材領域にある
- 準受動状態におけるFBE剥離速度は、外部バルク溶液からコーティング/基材剥離フロントへの水酸化物イオン移動によって制御される
- コーティング下腐食条件下でのFBE剥離速度は、水和陽イオンの陰極サイトへの移動によって制御される
FBEコーティングの施工プロセス
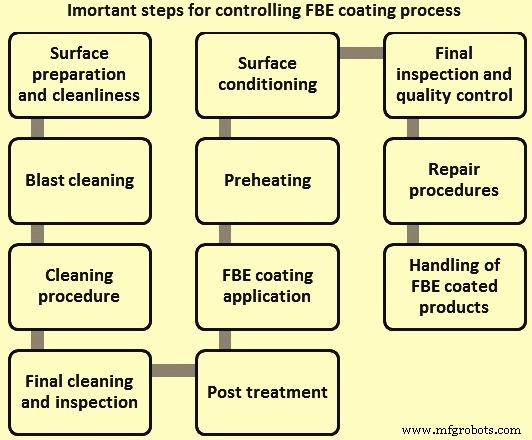
FBEコーティングのプロセス中に制御すべき重要なステップ(図2)には、(1)表面処理と清浄度、(2)ブラスト洗浄、(3)洗浄手順、(4)最終洗浄と検査、(5)表面調整、(6)予熱、(7)FBEコーティング施工、(8)後処理、(9)最終検査と品質管理、(10)補修手順、(11)FBEコーティング製品の取り扱いが含まれます。ステップ(1)〜(5)で構成される表面処理活動の総経過時間は、表面への酸化物形成を避けるため最小限に抑える必要があります。コーティング前のいかなる形態の鋼材酸化も許容されません。このような酸化物の視覚的形成は、コーティング前の鋼材表面処理活動の繰り返しを必要とします。
表面処理と清浄度
研磨洗浄前の鋼基材表面の洗浄と準備への適切な配慮は、最終的なFBEコーティング品質に大きな影響を与えます。前洗浄の基本要素は、(1)表面汚染物質の除去、(2)ミルスケールの緩和(新しく圧延された鋼の場合)、(3)霜と水分の除去です。
FBEでコーティングされる鋼は、塩分、グリース、油、その他の有害物質によって汚染される可能性があります。これらの可視・非可視の表面汚染は、輸送、取り扱い、保管中に発生します。最初の研磨洗浄ステップの前にこれらすべての汚染物質を除去することが重要です。汚染物質を除去しないと、研磨材の汚染を招き、その後施工されるFBEコーティングの性能低下を引き起こします。深く埋め込まれた塩分や特定の有機汚染物質が完全に除去されない場合、密着不良や膜形成の問題を引き起こします。したがって、これらの材料は溶剤洗浄、洗剤洗浄、またはスチーム洗浄によって除去する必要があります。密着に影響を与える残留物を鋼表面に残してはなりません。露点以上5℃以上の温度で鋼材をブラスト洗浄前に予熱することが望ましいです。
ブラスト洗浄
研磨ブラスト洗浄の目的は、平均プロファイル深度50〜100μmの角張った表面プロファイルを持つ清浄な表面を達成することです。表面は最低限「ニアホワイトメタル」仕上げまで洗浄する必要があります。これは、鋼グリットを研磨材として遠心式ブラスト装置を使用することで最も効果的に達成できます。研磨残渣は圧縮空気や他の適切な手段で除去します。作業用研磨材混合物は汚染物質から清潔に保たれる必要があります。鋼グリットの硬度は50〜60 HRCである必要があります。使用される鋼グリットの粒子硬度と粒度分布は、洗浄後の表面プロファイルを確保するためにふるい分けによって継続的に管理する必要があります。一貫した表面仕上げのために、消費に見合った少量の新しい研磨材を頻繁に追加して安定した作業混合物を維持し、大量の不頻繁な追加は避けるべきです。
洗浄手順
2つのブラストチャンバーがある場合、第1チャンバーでショットを予洗浄に、第2チャンバーでグリットを使用できます。同一チャンバーでショットとグリットを混合することは望ましくありません。単一ブラスト装置を運用する場合、鋼グリットのみを使用することが望ましいです。
最初の洗浄ステップは基本的な清浄度を確立することです。また、スリバー、バー、積層、スカブ、ゴウジなどの材料欠陥を露出させます。これらの欠陥はディスクグラインディングや他の適切な方法で修正します。深刻な欠陥が存在する場合、この段階で鋼材を不合格とします。
次のステップは、硬度50〜60 HRCの鋼グリットを媒体とする第2の研磨洗浄プロセスです。このステップの主目的は、最終的な目標清浄度と目標アンカープロファイルの達成です。最初の段階が効率的に実行されていれば、多くの場合は軽いブラストのみで最高の性能が得られます。作業タイプに関わらず、遠心ホイールが適切な馬力を持ち、正しく配置されていて高品質で効率的な洗浄を達成することが重要です。研磨残渣は圧縮空気や他の適切な手段で除去します。良質な研磨媒体を使用し、定期的に補充してバランスの取れた作業混合物を確保します。
最終洗浄と検査
研磨洗浄後とコーティング前で、コーティング施工に影響を与える可能性のある金属欠陥(スカブ、スリバー、ゴウジ、積層など)について、被覆面を慎重に検査する必要があります。すべての研磨粉塵を除去(通常は真空またはエアナイフ)し、透明粘着テープを鋼表面に押し当てて裏面の汚れ粒子を調べることで、清浄度レベルを定期的にチェックします。必要なアンカープロファイルが達成されていることが非常に重要です。プロファイルは角張っている必要がありますが、「アンダーカット」(過剰ブラスト、不適切な研磨材、遠心ホイールの不適切な配置による)があってはなりません。すべてのFBEコーティング作業には「ニアホワイトメタル」ブラスト品質が必要です。ほとんどの場合、熟練オペレーターは視覚基準を使用して必要な標準を視認できます。
表面調整
場合によっては、鋼表面に化学的前処理を使用する必要があります。これは鋼表面に可溶性塩が残留しているためです。化学的前処理には、粉塵残留物を洗い流す副次的効果もあります。水中の弱リン酸溶液が良好に機能することが分かっています。この前処理の成功には、処理直後に徹底的な水洗いで残留酸を除去することが極めて重要かつ不可欠です。洗浄水は逆浸透(RO)品質または脱イオン水である必要があります。
鋼がコーティングプラントでの処理前に、塩化物や硫酸塩イオンの存在下で腐食攻撃を受けた場合、酸洗いは必須です。一般的な原因は、沿岸地域での鋼材保管時の海水曝露、SO₂や工業用CO₂を含む大気、または製鉄所からコーティングプラントへの海上輸送です。これらの条件下では第二鉄塩が形成され、通常の研磨洗浄後でも、特にピットに鋼表面に残留します。
第二鉄塩の存在を確認する良いテストは、フェリシアン化カリウムまたはフェナントロリン試験です。第二鉄塩の存在を示す鋼は適切に処理する必要があります。適切な表面処理により、輸送やコーティングプラント作業から生じる有害汚染物質から鋼表面が解放されます。清浄な鋼表面を最終予熱前にクロメート溶液で処理することで、さらなるコーティング性能向上が可能です。水中のクロメート溶液を鋼表面に均一に塗布します。ゴム製スクイージーまたはブラシで塗布します。プロセスが適切に制御されていれば、流出物質は発生しません。廃棄物は地域の規制に従って適切に処分するために回収することが重要です。
予熱
鋼の正しい加熱は、FBEコーティングの成功施工において最も重要なステップの1つです。鋼は、FBEコーティング材料サプライヤーが推奨する適切な施工温度に達する必要があります。予熱温度は材料グレードによって異なります。いかなる場合も金属温度が275℃を超えてはなりません。これは冶金的または表面欠陥を引き起こす可能性があるためです。鋼表面の強い青変色や黒変は過熱の一兆候です。高グレード鋼の導入により、最大加熱温度にさらなる制限があります。
許容される熱源は、(1)ガス焚き輻射熱、(2)ガス焚き直接炎、(3)電気誘導加熱です。ガス焚き加熱システムは、燃料の不完全燃焼生成物が鋼表面に堆積しないよう適切に調整されていることが重要です。炉雰囲気は、清浄な鋼表面が汚染されないものでなければなりません。誘導加熱では、深部加熱を確保するために適切な周波数を使用することが重要です。激しい表皮加熱は避ける必要があります。特に厚い鋼材の場合、安定した加熱のために複数の誘導コイルが通常必要です。
指定レベルでの鋼の均一温度を最良の結果のために維持する必要があります。温度はコーティングチャンバー入口で制御します。温度棒(テンピルスティック)が最も一般的に使用され、経験豊富なオペレーターが使用すれば非常に効果的です。赤外線放射温度計も満足のいく管理ツールですが、測定精度を確保するために定期的な校正が必要です。
FBEコーティング施工
FBEコーティング粉末の施工は、スプレーガンによる静電スプレーで最も適切に行えます。流動化粉末供給と適切な回収システムの使用が重要です。使用する施工ガンの数は、必要な膜厚と鋼材寸法によって異なります。ガンが適切にセットアップされていれば、通常パウダーチェンバーでのオーバースプレーは比較的少ないです。考慮すべき重要なポイントは、(1)鋼材がコーティングチャンバー通過中常に十分に接地されていること、(2)スプレー粉末への適切な帯電が維持されていること(一般的に50〜100 kV)、(3)スプレーガンがコーティングチャンバー内で適切に配置され、均一な粉末堆積が得られることです。
スプレーガンは、鋼材表面から静電特性を最適に利用し、最小オーバースプレーを与える距離に配置する必要があります。この距離は鋼材表面から125〜250mm程度で、粉末をラインを通じて均一に輸送するために必要な圧力に依存します。出発点として、スプレーガンを鋼材から200mmの距離に配置し、膜厚要件、鋼材サイズ、ライン速度に応じて調整します。
粉末供給管は適切な直径(一般的に12mm以上)で、スプレーガンと流動床の間の制約を最小限にして可能な限り短くする必要があります。供給管の慎重なルーティングにより、粉末流れへの重力の影響を回避します。不適切な調整は、スプレーガンの目詰まりというより深刻な問題を引き起こす可能性があります。これはスプレーガンが高温表面に近すぎるか、部分硬化したオーバースプレーがディフューザーに入ることによっても引き起こされます。適切なディフューザーの設計と選定で問題を最小限に抑えられます。
スプレーガンの最適な位置は、回転する鋼材の側面で、鋼表面が上向きに移動する方向です。これにより輻射熱とガン目詰まりの悪影響を最小限に抑えられます。堆積率は、必要な膜の着実な堆積を与え、鋼材をフラッディングしないように調整する必要があります。与えられた材料サイズと速度に必要な粉末供給量を測定するテストを行います。この情報は堆積効率と装置設定の有効性を決定するために使用できます。
コーティングチャンバーとサポートシステムで使用される空気が乾燥して清潔であることが重要です。水分は堆積問題と、気孔やピンホールなどのコーティング欠陥を引き起こす可能性があります。油で汚染された空気からは深刻な問題が生じます。コーティング欠陥の原因となるだけでなく、油汚染はインパクトフュージョンの主要原因であり、システム目詰まりと不安定なスプレーパターンを引き起こします。過剰な気孔は高い粉末堆積率によっても引き起こされます。過剰な静電帯電も避ける必要があります。これは逆電離と膜欠陥の可能性を引き起こすためです。不適切な位置決めは、表面にスパイラルやストライピングを生じさせます。
回収システムでは、大粒子除去のために60メッシュまたは80メッシュのスクリーンが望ましいです。新しい粉末のふるい分けには50メッシュまたは60メッシュのスクリーンがより望ましいです。磁気セパレーターを粉末供給システムに使用して金属汚染物質の除去を助けます。コーティングチャンバーには適切な火災・爆発検知システムを装備する必要があります。
後処理
最適な機械的・保護的特性を得るために、コーティングが完全に硬化した後に急冷を行う必要があります。最小時間要件は予熱温度と材料サイズに依存します。搬送ホイールを濡らして「トラッキング」を最小限に抑えます。
最終検査と品質管理
他の施工ステップとの調整を含む徹底的な検査が、品質コーティングのために必要です。検査はプロセス制御作業の一部と見なされ、コーティングの承認または拒否の判断ポイントだけではありません。各処理ステップが正しく実行されれば、高品質コーティングが保証されます。施工中に実施する定期的な品質管理テストには、膜厚、ホリデー検出、硬化があります。
エポキシ層の硬化は通常、MEKラブテスト(溶剤耐性擦過試験)で迅速なオンライン評価を行い、DSC(示差走査熱量測定)によるガラス転移温度評価で確認します。より長期的なテストも定期的に実施し、システムが最適に機能していることを確認します。これらには、(1)熱水浸漬、(2)衝撃試験、(3)陰極剥離試験、(4)柔軟性試験などが含まれますが、これらに限定されません。
補修手順
検査中に発見されたすべてのコーティング欠陥は補修する必要があります。鋼が露出している場合、二液型100%ソリッドエポキシ補修化合物を使用して補修します。熱可塑性パッチスティックは使用しないでください。
ピンホール(直径1mm未満の欠陥)にはそれ以上の表面処理は不要です。補修対象材料を清掃し、すべての汚れと損傷または剥離したコーティングを除去します。元のコーティングのエッジをピンホールから15〜25mm外側まで研磨し、パッチコーティングを施工する前にすべての粉塵を拭き取ります。ヤスリは使用しないでください。
大きなホリデー(最大80mmまで)には鋼表面の処理が必要です。露出した金属は、研磨ブラストや他の手段で腐食生成物、塩分、汚れなどの汚染物質を除去するように処理します。FBEコーティングも、補修する領域の周囲15〜25mm外側まで、ホリデーのエッジから研磨し、すべての粉塵を除去してからパッチコーティングを施工します。パッチコーティングは、FBEコーティング材料サプライヤーの推奨に従って、最小0.65mmの厚さで、既存の健全なコーティングと最小25mmオーバーラップするように施工します。
新しくパッチコーティングされた領域は、FBEコーティング材料サプライヤーの仕様に従って完全に硬化するまで取り扱わないでください。硬化後、すべてのパッチを目視検査し、細い真鍮ウィスカーワンド電極で、最小4000ボルト/mmの電圧でジープテストを行い、ナイフリフトで密着性をテストします。FBEコーティングサプライヤーが推奨するパラメータで設定した湿式スポンジ検知器の使用も許容されます。補修材料はホリデーがなく、ナイフで持ち上げても剥離しない必要があります。
FBEコーティング製品の取り扱い
積み重ね、積み込み、輸送、敷設、降下中の機械的損傷を避けるため、コーティング鋼の慎重な取り扱いが必要です。コーティング材料の取り扱いや保管に使用されるすべてのブーム、フック、クランプ、フォーク、サポート、スキッドは、材料またはコーティングへの損傷を防止するように設計・維持する必要があります。基本要件は、(1)すべての接触点をパディングし、コーティング鋼材の吊り上げに荷重分散ビームを使用すること、(2)積み重ね時にセパレーターを使用すること、(3)コーティング鋼材は常に吊り上げ、引きずらないこと、(4)材料端部を打ち付けないことです。
FBEコーティングの利点と欠点
利点
- コーティングラインで施工されるため、より良い品質管理が達成される
- 均一なコーティング厚が得られる
- FBEは優れた接着特性を持つため、鋼とのコーティング結合が良好
- 柔軟性があるため、特別なマンドレルで直線鋼材を曲げ加工してもコーティングが損傷しない
- FBEコーティングは電気化学セルの絶縁体として機能し、塩化物イオンを遮断して鋼にバリア保護を提供
- さまざまな規格でFBEコーティングの確立された合格基準がある
- FBEコーティング鋼材は鋼材に非常に効果的な防食保護を提供
欠点
- 補強筋へのFBEコーティングの場合、被覆材とコンクリートの結合強度が低下する
- プラントベースの技術であるため、鋼材の二重取り扱いと輸送が必要
- コーティング損傷を避けるため、コーティング材料の取り扱いに細心の注意が必要
- FBEコーティング材料の性能は、コーティングの最小欠陥に大きく依存し、欠陥領域のパッチングが常に効果的とは限らない
- コーティングに微小な損傷でも、陰極防食がない場合、過酷な環境では腐食を開始し、材料の損傷領域に腐食セルが形成され、最初にFBEコーティングの剥離、次に錆びが発生
- バリア型コーティングであるため、ピンホールを通じた局部的な孔食腐食を助長
- FBEコーティング材料は長期の日光曝露で劣化する
- FBEコーティング補強筋は一般的に耐アルカリ性が悪い
製造プロセス
- スチールウール:歴史、製造、安全性の知見
- 鋼管:種類、歴史、現代製造技術
- ハサミ:古代スプリング刃から現代精密工具へ
- バスタブの進化:古代の浴槽から現代製造まで
- 最適な性能のための正しい工具鋼グレード選定
- EN 10326 S550GD 冷間圧延構造用鋼 - 高強度溶融めっき鋼板
- EN 10326 S250GD 冷間圧延構造用鋼:高強度・溶融めっき対応
- EN 10326 S280GD 冷間圧延構造用鋼:高強度・溶融めっき対応
- EN 10326 S320GD 冷間圧延構造用鋼:高強度・多彩なめっきオプション
- EN 10326 S350GD 冷間圧延構造用鋼:高強度非合金鋼
- EN 10326 S220GD 冷間圧延構造用鋼 - 高強度・高耐食性ホットディップコーティング