



溶接プロセスの理解:種類、技術、応用
溶接プロセス
溶接は、材料を融合させて接合する製造プロセスです。通常、母材を溶かし、溶加材を加えて溶融プールを形成し、冷却固化させて強固な継手を作ります。圧力を熱と併用する場合や、圧力のみで接合する場合もあります。これは、母材を溶かさずに低融点材料を母材間で溶かして接合する半田付けやろう付けとは対照的です。溶接には通常、材料を溶かす高温ゾーンを生成する熱源が必要ですが、温度上昇をほとんど伴わずに金属2片を溶接することも可能です。
固相接合法
電極を溶かさない固相接合法もあります。これらの方法でもプロセス中に熱は発生します。母材が密着して押し付けられるため、接合中に空気が排除されます。通常の溶接では、溶融凝固した材料は同組成の鍛造材より弱くなりがちです。固相接合ではこのような溶融が起こらないため、高品質な継手が得られます。異種金属もこれらの方法で容易に接合できます。通常の溶接プロセスでは、異種金属の接合は溶融時に脆性金属間化合物が生成されるため問題となります。
現代的な溶接技術は、19世紀末に局所的な高温ゾーンを生成する方法が開発されて始まりました。様々な方法と規格が採用されており、新しい改良された溶接方法の探求は現在も続いています。
様々な溶接プロセスにはそれぞれ利点と制限があり、特殊・特定の用途に必要とされますが、手溶接アーク(MMA)溶接は、総溶着金属量の観点から依然として優位な地位を占めています。溶接プロセスは以下の基準で分類できます。
- 溶加材の有無:溶接は溶加材の有無で実施可能。溶加材なしの場合を「自溶溶接」と呼ぶ。以前はガス溶接のみが溶加材の有無どちらでも接合可能な融合プロセスだった。しかし、TIG、電子ビームなど多くの他プロセスが発展し、これらが両カテゴリに分類されるため、この分類は混乱を招くようになった。
- 溶接エネルギー源:化学、電気、光、音、機械など多くのエネルギー源が使用される。しかし化学エネルギー以外はすべて電気エネルギーから生成されるため、この基準は適切な分類とは言えない。
- アーク溶接と非アーク溶接:すべてのアーク溶接を一クラス、その他を非アーク溶接クラスに分類。しかし、エレクトロスラグ溶接(ESW)やフラッシュバット溶接などをどちらのクラスに割り当てるか困難であり、この分類も完全ではない。
- 融合溶接と圧力溶接:熱源と溶加材の有無に関わらず、すべてのプロセスを両カテゴリで網羅する最も広く用いられる分類。融合溶接は溶融金属が自由に凝固するプロセスを含み、圧力溶接は溶融金属(ある場合)が狭い空間で保持され(例:抵抗スポット溶接、アークスタッド溶接)、圧力下で凝固する、または半固体金属が圧力下で冷却するプロセスを含む。融合溶接と圧力溶接のプロセスを図1と図2に示す。
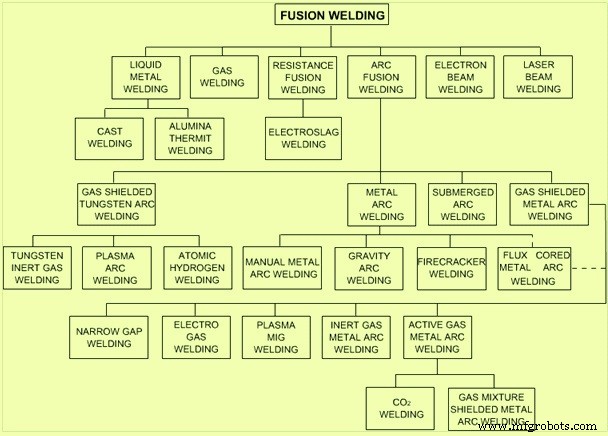
図1 融合溶接プロセス
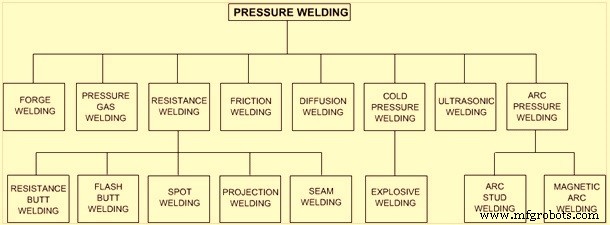
図2 圧力溶接プロセス
主要溶接プロセスの概要
ガス溶接
酸素アセチレンガス溶接は、様々な金属の接合に用いられる最も重要なプロセスです。LPG、メタン、水素などの他の燃料ガスもアセチレンの代わりに使用可能。ガス酸素比によって、(1) 還元炎(カーバライジング炎)、(2) 中性炎、(3) 酸化炎の3種類の炎が得られます。還元炎には未燃焼炭素が含まれ、溶接中に溶接部に添加される可能性があります。高炭素鋼の溶接や低炭素・軟鋼の表面浸炭に適する場合があります。中性炎は鋼や他の金属の溶接に不可欠です。酸化炎では内部コーンが非常に小さくなり、大きな音が発生します。酸化炎が最高温度を与えます。酸素アセチレン炎の最高温度は約3200℃で、この熱集中の中心は白いコーンの極端な先端すぐ近くにあります。酸化炎は通常溶接金属に酸素を導入するため、鋼の溶接には好まれません。
溶接トーチには酸素とアセチレンを混合する混合室があり、混合気はトーチ先端で着火されます。溶接は2通りの方法で実施可能です。フォアハンド法では、トーチが溶接方向に移動し、トーチは溶着部に対して65°傾斜します。バックハンド法では、トーチが未溶接領域に対して45°傾斜します。ガス溶接は、アーク溶接ほど炎が鋭くないため、薄板・薄板に適しています。溶接時間は比較的長く、熱影響部(HAZ)と歪みはアーク溶接より大きくなります。
MMA溶接 または 被覆アーク溶接(SMAW)
スティック溶接やフラックスシールドアーク溶接(FSAW)とも呼ばれます。非常に柔軟で、最も広く使用されているアーク溶接プロセスです。被覆金属電極と母材の間にアークを発生させます。アーク熱で母材と電極が溶融し、混合して冷却時に連続的な固体塊を形成します。溶接電源からの交流または直流電流を用いて、電極と接合金属間に電気アークを形成します。溶接が進行すると、電極のフラックス被覆が分解し、シールドガスとなる蒸気を発生し、スラグ層を提供します。これら両方が溶接部を大気汚染から保護します。MMA溶接は、鋼、ステンレス鋼、鋳鉄、多くの非鉄材料の接合に使用可能。多くの軟鋼と高張力鋼では、これが推奨接合法です。
サブマージアーク溶接(SAW)
溶接部とアークゾーンがフラックスのブランケットの下に沈んでいることからこの名が付きました。SAWは、フラックスブランケットの下で裸電極と母材の間の電気アークを用いて金属を加熱します。フラックス材料は溶融すると導電性を帯び、電極と母材間の電流パスを形成します。このプロセスは、フラックスによってシールドされた連続的なソリッドワイヤ電極を使用します。フラックスは溶接中のアークを安定化させながら、溶融プールを大気からシールドします。フラックスブランケットはスパッタと火花を防ぎ、SMAWで通常発生する紫外線とヒュームを遮蔽します。また、冷却中の溶接部を覆い保護し、溶接組成と特性に影響を与えることもあります。SAWは通常自動化されますが、半自動システムも利用可能。電流は交流または直流で、自動システムでは電極はシングルワイヤ、複数のソリッドまたはチューブラーワイヤ、ストリップが使用可能。粒状フラックスと溶融溶接プールの流動性のため、溶接は平坦または水平姿勢でのみ可能。高い堆積率が達成でき、非常に厚い材料から薄い材料まで溶接可能。
フラックスコアードアーク溶接(FCAW)
FCAWは1950年代初頭にSMAWの代替として開発されました。FCAWのSMAWに対する利点は、スティック電極の使用を不要とし、SMAWに関連する多くの制約を克服した点です。高い溶接速度と携帯性のため広く使用されています。炭素鋼、ステンレス鋼、低合金鋼向けに設計された半自動または自動溶接プロセスです。連続的なチューブラー溶加材電極と母材の間に電気アークを用いて融合を生成し、シールドガスの有無どちらでも実施可能。FCAWには、フラックスを含む連続給餌消耗チューブラー電極と、定電圧または(あまり一般的ではないが)定電流溶接電源が必要です。外部供給シールドガスを使用することもありますが、多くはフラックス自体に大気からの保護に必要なガス保護と液状スラグ生成の両方を依存しています。ガスシールドフラックスコアードワイヤでは、シールド剤がチューブラー電極内のフラックスによって提供されます。外部供給ガスが電極のコア成分を補強し、溶融金属の大気汚染を防ぎます。シールドガスを使用する場合、プロセス装置はガスメタルアーク溶接で使用されるものとほぼ同一です。特殊電圧検知フィーダーを使用すると、定電流溶接電源で高品質なフラックスコアード溶接が可能。適切な溶加材とパラメータ選択により、全姿勢溶接に適しています。
ガスメタルアーク溶接(GMAW)
メタルインертガス(MIG)溶接とも呼ばれます。GMAWは、通常外部供給ガスでシールドされた連続的なソリッド消耗電極の自動給餌を組み込んだアーク溶接プロセスです。鋼、アルミニウム、ステンレス鋼、銅などの金属溶接に使用され、適切な溶接パラメータと装置を選択すればあらゆる姿勢で溶接可能。GMAWは直流正極性(DCEP)を使用し、装置は自動アーク制御を提供。溶接作業者が手動で行う必要があるのは、トーチの位置決め、ガイド、移動速度のみです。このプロセスでは、溶加材がスプールに巻かれ、ローラーで駆動され(電流はワイヤに供給)、チューブを通って「トーチ」へ送られます。スプール上の大量の溶加材ワイヤにより、プロセスは連続的で長い中断のない溶接が容易に可能。不活性ガスもチューブに沿ってトーチへ送られ、ワイヤ周辺に存在します。ワイヤと母材間にアークが発生し、アークの高温により溶融プールがほぼ瞬時に形成されます。このプロセスの重要なポイントは、適切なガス混合比、流量、ワイヤ送り速度、電流の選択です。これらが設定されれば、酸素アセチレンプロセスより必要な技能レベルは低くなります。プロセスは容易に自動化可能。GMAW溶接は現在、ロボットで一般的に実施されています。GMAWは鋼とアルミニウムに広く使用されています。不活性ガスシールドで溶接部は清浄に保たれますが、プロセス設定によっては溶接部隣接部に金属飛散球が発生し、除去しないと外観を損ねることがあります。
タンデム溶接
従来のGMAWシステムと比較して、タンデム溶接は一直線上に2本のワイヤを、一方を他方の後ろに配置して使用します。溶接ワイヤは同時に給餌され、同一トーチに取り付けられた独立したコンタクトチップで溶融されます。その結果、スパッタが少なく優れた溶接品質が得られ、従来システムの最大3倍の堆積率と移動速度を実現。自動化用途に理想的な特性を持ちます。
タングステンインертガス(TIG)または ガスタングステンアーク溶接(GTAW)
非消耗タングステン電極、不活性または半不活性ガス混合、別途溶加材を使用する手動溶接プロセス。薄板溶接に特に有用で、安定したアークと高品質溶接が特徴ですが、高度な作業者技能を要し、比較的低速でのみ実施可能。非消耗タングステン電極を使用し、この電極と母材表面の間にアークを発生させます。GTAWはほぼすべての溶接可能金属に使用可能ですが、最もよくステンレス鋼と軽金属に適用されます。極めて高品質な溶接が要求される場合によく使用されます。
プラズマアーク溶接(PAW)
PAWはGTAWの変形です。タングステン電極を使用しますが、プラズマガスでアークを生成します。アークはGTAWより集中しており、横方向制御がよりクリティカルになるため、一般的に機械化プロセスに限定されます。絞り込みプロセスによりアーク電圧と電離度が大幅に増加。アーク温度上昇に加え、プラズマの最も高温領域がノズル外側に延びて母材表面に向かいます。全体として、より高温で集中した熱源となり、熱伝達効率が大幅に向上し、より高速な移動速度を可能にします。手動使用時には高度な作業者技能が必要。安定した電流により、GTAWプロセスより広い材料厚み範囲に適用可能。マグネシウムを除き、GTAWと同材料に適用可能。ステンレス鋼の自動溶接は本プロセスの重要な用途の一つです。
レーザービーム溶接(LBW)
LBWは、コヒーレント光の集中ビームの熱を利用して2材料を接合する自動化プロセス。鋼、ステンレス鋼、アルミニウム、チタン、ニッケル、銅などすべての金属溶接に使用可能で、高い機械的特性と移動速度、低歪み、スラグやスパッタなしを実現。溶加材の有無どちらでも溶接可能で、多くの用途で溶融プール保護のためにシールドガスを使用。装置には多額の設備投資と、非常に高い溶接速度とレーザービーム影響領域の小ささにより高度な作業者技能が必要。
電気抵抗溶接
非融合溶接プロセスです。高電流を接触する2金属表面の小さな領域に流すことで熱を発生させます。発生熱量Hは H = I² × R × t で与えられ、Iは電流、Rは界面抵抗、tは通電時間。温度上昇が十分になると、加熱界面に大きな圧力を加えて溶接継手を形成。プロセス変数は電流、通電時間、圧力、圧力持続時間、溶接材料とその厚さ。抵抗溶接には主に5種類あります。(1) スポット溶接、(2) シーム溶接、(3) プロジェクション溶接、(4) アップセットバット溶接、(5) フラッシュバット溶接。
- スポット溶接:溶接する板を接触面を清掃して重ね、両側に棒電極を配置。電極に圧力を加え、特定間隔(スクイーズタイム)維持後、電流を流す。通電時間(ウェルドタイム)はサイクル数で測定。この間も圧力維持。通電遮断後、保持時間(ホールドタイム)圧力を維持し、加熱金属を凝固させて溶接ナゲットを形成。ホールドタイム後、圧力を解除し、次のスポット溶接前にオフタイムを設ける。電流過大は溶接飛散、空洞、割れ、機械的特性低下、電極食い込みを招く。逆に電流不足は未溶融と不良溶接を招く。高圧力は接触面積を増やし接触抵抗を低下させ、発熱減少。歪みと電極寿命低下の原因となる。通電時間過長は沸騰、気孔、ナゲット成長(電極面まで)を招く。材料の導電率は、スポット溶接で容易に溶接可能な板厚を決める重要因子。高炭素鋼のスポット溶接には溶接後熱処理(PWHT)が必要。スポット溶接の利点:量産適性、高速操作、清浄性、溶接棒不要、低操作技能。熱伝導率と電気伝導率が高い材料はスポット溶接が困難で特別な手順が必要。
- シーム溶接:ローラー型電極を使用。ローラーを職物上で回転させながら溶接進行。電源制御により良好な熱制御が可能。継手は一定間隔で圧力下で冷却。溶接表面の乱れが少ない。溶接進行につれ、印加電流が既溶接部分を通ろうとするため、溶接予定部分の加熱が減少。この困難を克服するには、溶接進行に伴い電流を増加させる方法がある。場合により高周波加熱などの外部加熱を採用し、シャントによる電流減少効果を相殺。溶接中の発熱が大きいため、ローラーは水冷却で冷やして歪み防止。通電断続制御も可能で、特定時間通電して必要熱を供給し、次のスポット溶接開始前に所定時間休止。これもローラー加熱制御に有効。シーム溶接は鋼、アルミニウム、マグネシウム、ニッケル合金に実施可能、銅とその合金には非推奨。高周波シーム溶接はフィンチューブなどのチューブ類に適する。
- プロジェクション溶接:スポット溶接に類似するが、溶接のために設けられた突起(プロジェクション)部位で溶接を行う。突起はシートの選択箇所をプレスして形成。熱が突起に限定されるため、これらの接触点に適切な圧力を適切なタイミングで加えることで部品間溶接が行われる。プロジェクション溶接は量産作業に特に適し、限られた領域に多数のスポット溶接が必要な場合に非常に適している。ブラケット、重厚鋼プレス品、サイリスタ封止などの溶接に使用される。
- アップセットバット溶接:2金属片を端面接触させ圧力下で保持し、一方から他方へ電流を流す。接触面は可能な限り平滑であるべき。アップセット溶接(フラッシュバット溶接も同様)では、スポット・プロジェクション溶接の鋳造組織とは異なり、鍛造組織が得られる。抵抗バット溶接はチューブ接合に採用される。
- フラッシュバット溶接:溶接する2片を圧力で押し付け、表面粗さにより点接触状態にする。高溶接電流を流す。表面が溶融状態まで加熱され、一方を徐々に他方へ進めると溶融金属がフラッシュアウト。面が塑性段階に達したらアップセット圧力を加え、2面を接合。フラッシュバット溶接は、表面粗さにより溶接接触が点のみで行われる点で、抵抗圧力溶接(滑らかな完全接触面を好む)と異なる。この溶接法では、フラッシュ中の飛散で表面汚染が除去され、最終アップセット鍛造操作で溶融金属が押し出される。溶接継手に、残留溶融金属と酸化物からなる小さなフィンが形成される。このフィンは研削で除去可能。このプロセスの利点は、溶融金属とアークが最終的に溶接を形成する塑性金属を効率的に保護するため、酸化の危険を回避できる点。
冷間(予熱なし)状態での印加圧力は材料種類により異なる。予熱すれば、印加圧力を通常値の約半分に低減可能。フラッシュバット溶接は、他プロセスでは満足に溶接できない高合金鋼にも容易に適用可能。
エレクトロスラグ溶接(ESW)
ESWは重構造物と圧力容器製造において優れた生産性と品質を提供。ESWプロセスの溶接金属は、フラックス層ブランケット下での電極ワイヤ溶融によって得られます。溶融熱は、溶接金属全表面を覆うスラグプールを電流が通過する際の抵抗熱によって得られます。溶接する部品のエッジ間と移動式成形シューの間に溶融スラグプールが形成される。金属電極を溶融スラグに浸す。電極と溶融スラグを通る電流がスラグプールを加熱。スラグ融点はワイヤと母材より高いため、電極ワイヤが溶融し、溶融金属がスラグプール底部に沈殿固化して溶接金属を形成。溶接を安定させるには、スラグプールが温度を維持する必要がある。
ESWではスラグプール深さ40〜50mmで、電極と母材間の導電パスを提供。したがってアーク消滅後も電流流通が維持される。対照的に、一見ESWに類似するSAWでは、アーク電圧が約25〜30Vで安定し、スラグ層は比較的浅いためアークが溶融スラグ下で安定する。ESWでは非消耗ガイドと消耗ガイドの両方が使用される。非消耗ガイド法では、ワイヤ電極をスラグ浴へ導くコンタクトチューを備える。溶接ヘッドはシューと共に着実に上昇しながら溶接金属を堆積。消耗ガイド法では、消耗チューブを使用。溶接ヘッドは継手頂部で固定。溶接軸は垂直。溶接機は堆積速度に合わせて上昇。スラグ量は一定。少量のフラックスをスラグに添加し続ける必要がある。溶接完了後、溶接機を引き抜く。溶接ワイヤは母材と適合するものを選択。
ESWプロセスは完全連続的であるため生産性が高い。接合部のエッジ準備は不要。溶加材とフラックスの量を節約可能。溶接後、溶接部には熱処理が必要。プロセスは連続的で中断すべきではない。中断すると溶融金属が収縮し、中心に空洞が形成される。スラグ混入、気孔、アンダーカット、ノッチなどの通常の溶接欠陥はESWプロセスでは遭遇しない。
誘導圧力溶接
高周波誘導加熱と圧力の同時印加による固相溶接。水素ガスパージで酸化を防止。接合面は、直列に2コンデンサを接続したインダクタと、2台の高周波発電機を備えたトランスで生成される誘導電流で加熱される。誘導電流は、溶接予定エッジに沿って縦方向ループを流れ、板厚全体にわたって一定長さ均一に加熱。その後、鍛造ロールで融解したリップを圧接し、わずかな外部フラッシュを形成、後で除去。通常の溶接速度は供給電力に依存。誘導圧力溶接はボイラー級Cr-Mo鋼管の接合に広く使用される。
電子ビーム溶接(EBW)
電子ビーム溶接は、高速高密度電子流が母材に衝突する衝撃で融合に必要な熱を得るプロセス。衝突時に電子の運動エネルギーが熱エネルギーに変換され、気化と溶融の両方を引き起こす。ビーム直下の材料気化により、ビームが溶接材料に貫入し、ビームと蒸気がホールを形成。ビームが継手に沿って移動すると、溶融金属がホール周りを流れ、ビームの後方に溶接継手が残る。EBWは極めて高い熱集中により、深さ/幅比10:1以上。ビームは非常に狭く、溶接速度は高い。正味熱入力は非常に低い。
電子放出源は、超高真空室内のカソード・アノードシステム。カソードはタンタルまたはタングステン製で、約2560℃まで加熱され電子雲を生成。カソード近くに金属シールドを固定し、電界をシャープにして電子流を制御。カソードとアノード間の電界が電子を加速し、相当なエネルギーで放出。こうして電子ビームが形成され、溶接部品に照射。磁気レンズでビームをワークに集束。磁気コイルでビーム偏向とワーク上のビームスポット操作を行う。
溶接速度(溶接幅と深さに依存)は適切に制御する必要があり、さもなくば未熔入や過熱を招く。溶接継手の融合ゾーンが非常に狭いため、母材への乱れは非常に小さい。設計収縮許容値は他のアーク溶接法より小さく、部品に発生する残留応力も小さい。EBシステムの焦点距離がかなり長いため、EBガンをワークから最大1メートル離れた位置に配置可能(電気アークやプラズマジェット溶接とは異なる)。したがって狭い制限区域の溶接が可能。幅広い厚み範囲(0.1mm〜100mm)で溶接可能、精密な熱制御により異種金属も容易に溶接可能。EB溶接速度は電気アーク法より遥かに高く、溶接時間を短縮。また、EB溶接の再現性は他プロセスより高い。
爆発溶接(EW)
EWは、爆薬爆発により生成される莫大な動力を制御適用するプロセス。接合部品表面は酸化物などの汚染なしに清浄である必要がある。これらの清浄表面を、爆薬により生成される約百万kg/cm²の圧力で押し付ける。異種金属の組み合わせ(アルミニウム-鋼、チタン-鋼など)が容易に取得可能。爆発衝撃に耐えられない脆性金属はこのプロセスで溶接不可。EWはクラッド用途に適したプロセス。バッカープレートの厚さに上限はない。
摩擦溶接(FW)
2溶接面間の摩擦で熱を発生させ、2面の材料を塑性状態にして接合。軸方向力を加えて溶接を実現。摩擦溶接プロセスは、(1) 従来型ドライブ摩擦溶接、(2) イナーシャ溶接の2モードに分かれる。
従来型ドライブ摩擦溶接では、部品を軸方向に整列。一方をダイレクトドライブで定速回転、他方を軸方向圧力で前者に接触させる。十分な時間熱を発生させ、界面温度で材料を塑性化し、鍛造接合を可能にする。この段階で回転を急停止し、圧力を維持して継手を固める。
基本原理は同じだが、イナーシャ溶接では高速回転フライホイール系の運動エネルギーを用いて接合面を加熱。一方を高速回転フライホイールに取り付け、他方を前者に対向させ、摩擦で熱を発生。フライホイールエネルギーを利用して部品間の良好な結合を得る。
このプロセスの主要変数は相対速度、加熱・鍛造圧力、加熱持続時間。二次要因は加熱・鍛造中の圧力上昇、ブレーキ時の減速、溶接材料特性。周速75〜105 m/分が満足な溶接を与えるようだ。速度過大は広いHAZを生む可能性。低速では十分な熱が発生せず、必要温度に達しない。鍛造圧力は溶接合金の高温強度に依存。選択圧力は面を溶接するのに十分でなければならない。加熱時間は回転速度、摩擦、圧力に依存。加熱時間が熱入力を決定。あらゆる種類の鋼、ステンレス鋼、銅とその合金が摩擦溶接で容易に溶接可能。
拡散接合(DB)
DBは、拡散を促進する高温を必要とするが、マクロな変形はほとんど伴わない接合プロセス。継手は溶加材なしで形成され、界面のミクロ組織と組成は母材と同一。圧力を加えて、動作温度で局所的な塑性変形とクリープ変形を生じさせる。接合は拡散によって起こり、温度、時間、印加圧力に依存。中間層フォイルやコーティングを用いて接合特性を改善可能。再結晶化と粒界移動が接合最終段階で界面で起こり、これらは高強度継手の獲得と平面界面の消失に不可欠。接合面への圧力はプレートを通じて、またはガス圧で加える。ガス圧使用時はアルゴンガス室を使用可能。清浄表面を保つため、真空中で接合実施可能。接合品質に影響する重要変数は、(1) 表面粗さ、(2) 表面酸化膜。DBの主な利点は以下の通り。
- 継手強度が母材に近づく。
- 焼結品、金属-セラミックスを含む異種材料の接合可能。
- 最小限の変形と歪みで、高精度な寸法制御可能。
- 金属-セラミックス継手では多層中間層で残留応力低減可能。
- 微細粒超塑性材料の薄板を容易に接合・成形し、任意形状・輪郭に可能。
- 大面積接合可能、厚板・薄板の接合容易。プロセス時間は面積や部品数に非依存。
- 機械加工コスト削減、フラックスや電極不要。
製造プロセス
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- ガス溶接技法と産業用途:酸素アセチレン・ガソリン・MAPP・プロパン・水素溶接を比較
- スタッド溶接の総合ガイド:定義、種類、メリット・デメリット
- 先進溶接自動化装置:効率と品質を向上
- ステッチ溶接 vs シーム溶接:どちらが貴社の製造ニーズに適しているか?
- 職場の溶接・金属加工における4つの必須安全対策
- ろう付け vs 溶接:最適な金属接合技術の選び方
- ロボット溶接が効率を向上:手動プロセスに優る代替手段
- ロボットレーザー溶接が従来工法を上回る理由:現代製造業への主要メリット
- スポット溶接完全解説:プロセス、メリット、課題
- 溶接棒の種類と選び方:プロセスに最適な電極を選定するガイド