



水素製鉄:鉄鋼生産におけるカーボンフットプリント削減
水素製鉄
鉄鋼生産業は、総グローバル化石・産業排出量の観点から単一最大セクターであり、温室効果ガス(GHG)排出量の約7〜9%を占めています。同時に、鉄鋼は現代工業社会の主要材料構成要素です。インフラ拡張・改善の必要性と、満足できる水準に達するペースで世界生活水準を向上させる必要性により、鉄鋼消費はさらに増加します。したがって、鉄鋼を材料として社会的に利用しながら、その生産による負の環境影響を回避する製鉄プロセスを見つけるという課題があります。製鉄のCO2(二酸化炭素)排出削減の文脈では、水素(H2)ベースの製鉄ルートが現在大きな注目を集めています。これは魅力的な選択肢を提供するためです。
水素による鉄鉱石還元の基礎
鉄鉱石のH2還元はよく知られており、H2による還元反応は、高炉(BF)での銑鉄生産、およびシャフト炉での直接還元鉄(DRI)/ホットブリケット鉄(HBI)生産の両方で起こります。BF製鉄では、H2源は加湿熱風と吹き込み粉砕石炭です。DR-EAF(直接還元・電気炉)ルートの製鉄は、歴史的に触媒改質器を通じて天然ガス(NG)から生成されるH2の使用が特徴です。炭化水素源がNGであるため、生成されるH2濃度は可変で、使用酸化剤比率に応じて一酸化炭素(CO)と混合されます。
H2による鉄鉱石還元は数十年にわたり研究されてきました。1950年代にスウェーデンのWibergとEdstromによる画期的研究があり、その後、プロセス速度論や生成物反応性を記述する多数の研究が続きました。流動床技術ベースの世界初の商業規模H2直接還元鉄(H2-DRI)プラント「Circored」は、Cliffs and Associates Ltd.により1998年、トリニダードのポイント・リサス工業団地に建設されました。設計能力は年間50万トンのHBIでしたが、商業的に成功せず、2016年に閉鎖されました。
現在のグローバルな取り組みと課題
現在のグローバルシナリオでは、鉄鉱石のH2還元を利用し、CO2排出を大幅に削減、あるいは完全に排除するプロセスを見つけるための活動が多数進行中です。現在使用されている製鉄・製鋼プロセスに強力な競争を提供できる成功を達成する前に、多数の課題を克服する必要があります。主な課題は以下の通りです。
課題1:低CO2排出電力を用いた大量H2のコスト効率的製造
再生可能エネルギー源は、太陽光、風力、水力、海洋、地熱です。原子力も化石燃料フリーです。全再生可能エネルギーの中で、最も信頼性の高い2源は太陽光発電(PV)と風力タービンです。しかし、両技術とも太陽放射と風の変動性により電力供給が変動し、電力が乏しい時と豊富な時があります。風力・太陽光発電を高比率でエネルギーシステムに統合するには、生産と需要の時間的不均衡を補う大規模貯蔵ソリューションが必要です。
課題2:大量H2の貯蔵(高圧ガス貯蔵または極低温液化貯蔵)
H2貯蔵は電力調達/価格の観点からメリットがありますが、プロセス概念としては必須ではありません。現在、最もコスト効率の良いH2貯蔵代替案は地下加圧貯蔵で、地下岩塩層にH2を貯蔵します。現在、産業規模でテストされた唯一のH2貯蔵技術です。近年注目を集める他のソリューションには、天然ガスパイプラインの活用、アンモニアや炭化水素への変換による中間H2貯蔵があります。スウェーデンで天然ガス用に現在使用されているラインドロックカーバーン(LRC)技術の初期評価は有望視されています。開発中の他の代替H2貯蔵法には、金属水素化物や多孔質材料への貯蔵があります。
課題3:H2還元鉄には炭素(C)が含まれない
H2による還元で生成される鉄には、銑鉄やDRI/HBIのように様々な割合でCが含まれません。Cは製鋼でのC沸騰に必要です。また、鋼の特性はC含有量由来で、様々な鋼グレードに様々な割合のCが含まれます。しかし、EAFで追加のCを添加できるため、実質的な技術的困難は予想されません。
課題4:鉄鉱石の採掘・処理・選鉱、ペレット生産、これら材料の輸送時のCO2排出
H2還元プロセスはペレットを原料として好みます。この点で、再生可能エネルギー源の利用により一部CO2排出を排除する可能性があります。
水素ベース製鉄ルートの3つの主要プロセス
プロセス1:大規模H2製造
大規模H2製造は現在、メタンの水蒸気改質で達成されています。このオプションは維持・最適化可能で、H2ベース製鉄向けに、通常の99.9%以上純度ではなく97〜98%純度を目標とできます。しかし、化石資源ベースであるため、CO2回収ユニットを追加しない限り(現在追求されている戦略とは異なる)、CO2削減の観点からは全体的に平均的性能に留まります。より好ましいオプションは水電解によるH2製造です。H2製造は化石フリーでなければならず、適切な製造法はCO2リーン電力(再生可能または原子力電力)による水電解です。課題は、CO2リーンかつ何より製鉄にとって購入可能な価格で、大量のH2生産を達成することです。水電解はよく知られた技術ですが、製鉄にとって購入可能な大量のCO2リーンH2という目標に達するには更なる開発が必要です。プラント規模は電解セルの乗算で達成可能です。プロトン交換膜や高圧・高温電解など、新たな改良技術も特定されています。
プロセス2:シャフト炉での鉄鉱石直接還元(100% H2運転)
これはH2製鉄プロセスの核心です。シャフト炉頂部にペレットまたは塊鉱を投入し、重力で降下させ、炉中程から上昇するH2流と接触させます。還元反応は還元ガス出口と入口の間の上部区間で起こり、ガス入口レベルで鉄への変換が完了します。下部では円錐部でDRIを冷却しますが、メタン(CH4)ではなくH2を使用することが好ましいです。残りのガス回路は、改質NGを用いた従来DRIプロセスより遥かにシンプルで、頂部ガスはH2-H2Oで構成され、冷却されて水分が凝縮分離されます。分離されたH2はリサイクルされ、電解プラントからのフレッシュH2と混合、所望温度(約800〜900℃)に再加熱されます。
100% H2で運転されるシャフト炉還元帯の数理モデリングによると、H2による高速還元速度論により、完全冶金化がH2-CO混合ガスより理論的に高速に達成可能で、現在のDRシャフトより小型の反応器が可能です。
プロセス3:CフリーDRIのEAF溶解による製鋼
H2ベース還元プロセスはゼロカーボン鉄製品を生成するため、製鋼工程で所定化学成分の鋼製品を生産するには化石フリーのC源が必要です。
ULCOSプロジェクトで研究された最良のH2ベース製鉄ルート
ULCOS(超低CO2製鉄)プロジェクトで研究された最良のH2ベース製鉄ルート(図1)では、H2は水力または原子力電力を用いた水電解で生産されると想定されます。鉄鉱石はシャフト炉でH2によりDRIに還元され、CフリーDRIはEAFで処理され鋼が生産されます。このルートは、DR炉自体からの排出がほぼゼロであることを含め、電力のCO2コストを含めて300kg CO2/トン鋼未満という有望なCO2排出性能を示します。これは、BF-BOF(転炉)ルートの現在約1,850kg CO2/トン鋼と比較して85%のCO2削減を意味します。この新ルートは、より持続可能な製鋼方法です。しかし、その将来開発は、いわゆる「水素経済」の出現、すなわちこのガスが大量に、競争力のあるコストで、低CO2排出で製造可能になるかどうかに大きく依存します。
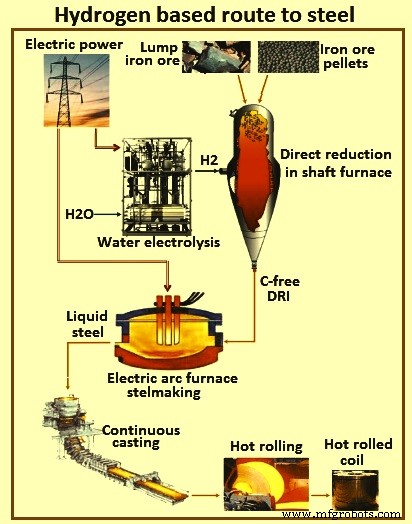
図1 水素ベース製鉄ルート
H2還元の反応特性
H2ベース還元では、鉄鉱石はDRIルートと同様にガス固体反応で還元されます。唯一の差異は、還元剤がCOガス、合成ガス、コークスではなく純粋なH2であることです。H2による鉄鉱石還元は2〜3段階で起こります。570℃以上では、ヘマタイト(Fe2O3)鉱石がまず磁鉄鉱(Fe3O4)に、次にユーサイト(FexO)に、最後に金属鉄に変化します。一方、570℃以下では、ユーサイトが熱力学的に不安定なため、磁鉄鉱が直接鉄に変化します。
H2による鉄鉱石還元に関わる還元反応は以下の式で表されます。(i) 3Fe2O3 + H2 = 2Fe3O4 + H2O、(ii) xFe3O4 + (4x-3)H2 = 3FexO + (4x-3)H2O、(iii) FexO + H2 = xFe + H2O(x=0.95)。これら反応が示す通り、H2による鉄鉱石還元は温室効果ガスCO2の代わりに無害な水蒸気(H2O)を放出します。ヘマタイト鉱石のH2還元の全体反応はFe2O3 + 3H2 = 2Fe + 3H2Oで、298℃での反応熱ΔH = 95.8 kJ/molの吸熱反応であり、プロセスのエネルギー収支ではマイナスで、注入還元ガス/ガス混合物によるエネルギー追加を要求します。生産ライン開発の焦点は、還元温度、反応速度論、ペレット組成、還元ガス予熱技術の最適化にあります。
ヘマタイト鉱石(Fe2O3)還元の化学量論的H2消費量は鉄1トンあたり54kgです。したがって、年間100万トンの製鉄プラントには、標準温度圧力(STP)で70,000 m³/時ものH2プラント能力が必要です。H2を還元ガスとして用いる場合、H2-CO混合ガスを還元ガスとする反応器と比較して、反応器の振る舞いの変化を予測することが重要です(図2)。速度論、熱力学、熱移動、ガス流など複数の要因が異なる形で相互作用します。速度論については、CO、H2、CO-H2混合ガスによる鉄酸化物還元の実験室研究が明確に示しており、他条件が同一ならH2による速度論の方が速い(最大10倍)です。しかし、ほとんどの反応特徴はCO還元と非常に似ており、多くのメカニズムは共通です。しかし、顕著な違いも存在します。
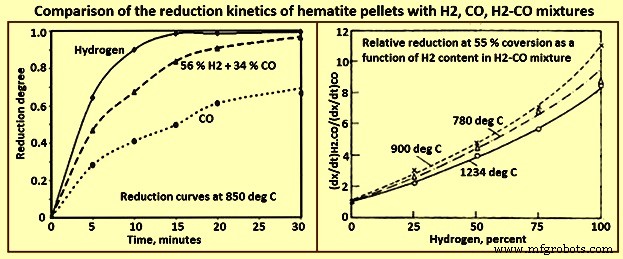
図2 ヘマタイトペレットのH2、CO、H2-CO混合ガスによる還元速度論比較
熱力学的要因
第一の主要因は熱力学で、ショードロン図(図3)が示す通り、低温ではCOが有利です。垂直青矢印はユーサイト→鉄還元の駆動力を表し、H2では温度上昇とともに増大、COでは温度上昇とともに減少します。
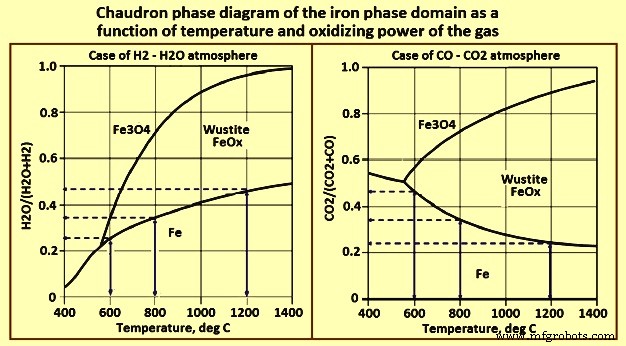
図3 温度とガス酸化力の関数としての鉄相領域のショードロン相図
還元反応熱
第二の要因は還元反応熱です(表1)。ヘマタイト→磁鉄鉱反応はH2ではCOより発熱度が低く、磁鉄鉱→ユーサイト反応はより吸熱的です。主に、ユーサイト→鉄反応がH2では吸熱的、COでは発熱的です。全体として、H2では吸熱的還元、COでは発熱的還元となります。結果として、炉内の温度と組成は入口ガス組成で大きく変化します。ガス注入帯を出る際、メタン分解により温度低下しますが、CO含有量が高いと還元反応の発熱により床が高温に維持されるのに対し、H2が多いと温度は低くなります。
| 表1 還元反応の熱量 | |
|---|---|
| 反応 | ΔH, 800℃ (J/mol) |
| 3Fe2O3 + H2 = 2Fe3O4 + H2O | −6,020 |
| 3Fe2O3 + CO = 2Fe3O4 + CO2 | −40,040 |
| Fe3O4 + H2 = 3FeO + H2O | 46,640 |
| Fe3O4 + CO = 3FeO + CO2 | 18,000 |
| FeO + H2 = Fe + H2O | 16,410 |
| FeO + CO = Fe + CO2 | −17,610 |
注:マイナス記号は発熱反応を示す
全ケースで、3還元全体ではH2の方がCOより多く全体利用される(速度論の結果)ものの、後者の効果、すなわちCOガスの場合の中央帯域でのCO還元が、最終冶金化度に関して決定的です。また、H2のみを使用する場合(還元ガス入口と底部入口の両方で)、より冷たい中央帯域は存在せず、温度は半径方向により均一で、効率的な速度論により還元が完了(100%冶金化)します。
上記の通り、H2還元は吸熱的、CO還元は発熱的です。一方、熱力学は800℃以上でH2の方がCOより有利です。これが産業運転を異ならせます。H2では、高温ガス供給が固体を反応に十分な高温に加熱・維持する十分なカロリーをもたらす必要があります。化学量論より高いガス流量での運転が必要です。速度論もH2でより速いと報告されており、これが最終生成物(鉄)の形態を変える可能性があり、拡散と化学反応の競争に依存します。特に、ウィスカー形成はH2還元の特徴的現象のようです。ウィスカーはユーサイト相から突き出し、粒子外部に向かって指のように成長する鉄粒です。ウィスカーにより鉄-鉄接触がより頻繁になり、H2高含有量で運転される産業反応器で経験される固体粒子の付着現象を説明できます。H2還元で観察されるもう一つの厄介な現象は、ある温度で反応末期に変換度の最後のパーセントに達する際の減速現象です。
純H2シャフト炉ではC源がないため、吸熱反応により大量の熱が吸収され、バルク材料層の内部温度が急速に低下します。結果として、大量の熱を消費する還元反応がガス利用率の悪化を引き起こします。H2を熱媒体として増量し、好ましい生産性を維持する必要があります。例として、頂部圧力0.4 MPaの場合、900℃のH2を少なくとも2,600 m³/トンDRI供給する必要があります。H2供給量が変わらない場合、DRI出力は現在の3分の1減少し、DRI製造コストが大幅に増大します。
H2の比重は低く、密度はCOの1/20です。結果として、流入H2ガス分子は急速に上方へ逃げます。混合還元ガスの経路・方向と比較すると、炉内でのH2の経路・方向は非常に速く変化するため、H2はシャフト炉底部の高温帯域に留まって鉄鉱石ペレット還元の任務を完了できません。理論的には、流入H2を1 MPa以上、1,000℃以上の圧力・温度で維持すれば、DRI製品も設計指標に達し得ます。
さらに、H2は極めて引火性・爆発性の高い物質であり、シャフト炉には高効率・長期安定生産が求められます。高温高圧の限界条件下で長期間運転を許容すれば、安全性が問題になります。要するに、直接還元率と生産効率は、H2比率、温度、圧力、ガス利用率、鉄鉱石滞留時間、熱移動、物質移動、シャフト炉設計など複数要因の影響を受けます。
HYBRITイニシアチブ
HYBRITは「HYdrogen BReakthrough Ironmaking Technology」の略称です。2016年4月4日、スウェーデンの3社(SSAB、LKAB、Vattenfall AB)が、CO2排出フリー電力を一次エネルギー源とするH2ベースDRI生産プロセスの実現可能性調査を目的としたプロジェクトを開始しました。合弁会社HYBRIT Development ABが設立され、3社がオーナーとなります。これにより、エネルギー生産、採掘、鉱石選鉱・ペレット生産、直接還元、溶解、粗鋼生産までバリューチェーン全体のトップコンピタンスへの完全アクセスが可能になります。2017年にH2ベース直接還元のプレフィージビリティスタディが実施され、提案プロセスルートは技術的に実現可能で、将来のCO2排出コストと電力コストのトレンドを鑑みれば、スウェーデン北部/フィンランドの条件下では経済的にも魅力的と結論付けられました。
HYBRITプロセスは、鉄の直接還元(DR)で石炭をH2に置き換え、EAFと組み合わせます。プロセスはほぼ完全に化石フリーで、温室効果ガス排出を大幅に削減します。このプロセスは、H2による鉄鉱石直接還元と、さらなる鋼生産のためのEAFを組み合わせたH2-DR/EAFセットアップを用いる複数のイニシアチブの一つです。H2-DRプロセスの製品はDRIまたはスポンジ鉄で、適切な割合のスクラップとブレンドしてEAFに投入し、さらに鋼に加工されます。
HYBRIT生産プロセスの原理フローシートは図4に示されています。主な特徴は、(1) ペレット生産に化石燃料不使用、(2) 化石フリー電力による電解でH2生産、(3) 特別設計ユニットでのH2貯蔵をグリッドへのバッファとして活用、(4) シャフト炉で鉄鉱石還元、(5) 専用設計ペレットを鉄鉱石原料として使用、(6) 還元ガス/ガス混合物をシャフト注入前に予熱、(7) 製品はCフリーのDRIまたはHBI、または測炭化可能、(8) DRI/HBIをリサイクルスクラップとともにEAFで溶解、です。
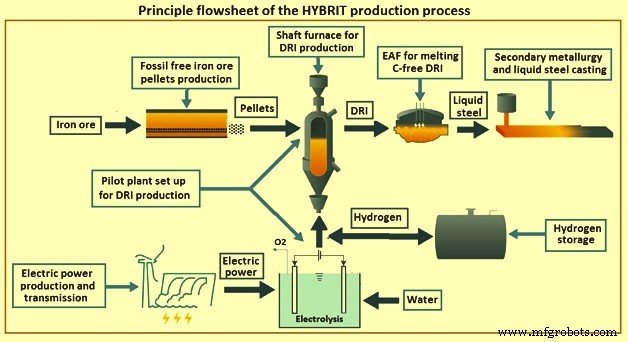
図4 HYBRIT生産プロセスの原理フローシート
化石フリー電力による水電解で生産されたH2を用い、シャフト炉で鉄鉱石ペレットを還元することは、HYBRITイニシアチブで選択された主要代替案です。このイニシアチブでは、鉱山から完成鋼までの化石フリー・バリューチェーンへの転換には、ローカル市場と地理的条件も考慮に入れて開発すべき多くの課題が含まれます。スウェーデンは、北部の電力過剰供給、鉄鉱山への近接性、バイオマスへの良好なアクセス、製鉄所、産業・研究機関・大学の強力なネットワークという独自の状況を有しています。
HYBRITプロセスは、商業展開に相当近い技術概念のカテゴリーに属します。再生可能電力ベースの電解で生産されたH2を還元剤として使用します。環境面から見た最も重要な利点は、このプロセスの排ガスがCO2ではなく水(H2O)であること、それによるGHG排出削減です。従来DRI製鋼と同様、H2ベースDRIルートで生産された鉄は、商業的に利用可能なEAF技術でさらに鋼に加工可能です。H2生産とEAF製鋼ステップは、PV(太陽光発電)/風力/水力電解、光化学的H2生産、太陽熱水分解などの再生可能源で電力とH2が生産されれば、カーボンフリーにできます。
水素を用いたフラッシュ製鉄技術
米国鉄鋼協会の財政支援の下、複数の組織・機関のコンソーシアムにより、代替製鉄のための新しい変革的技術が開発されています。この技術は、フラッシュ還元プロセスにおける鉄酸化物濃縮物の直接気相還元に基づきます。新規「フラッシュ製鉄技術(FIT)」は、平均的な現在のBFベース操作と比較して、エネルギー消費を32〜57%削減し、CO2排出を61〜96%削減する可能性があります。この技術は、適切な還元ガス(H2、天然ガス、バイオ/コールガス、またはそれらの組み合わせ)を用いてフラッシュ反応器で鉄鉱石濃縮物を還元します。これは初のフラッシュ製鉄プロセスであり、鉄鉱石濃縮物(100ミクロン未満)を無処理で金属に変換する産業操作に適しています。
この変革的技術は、ペレット化/焼結およびコークス製造工程をバイパスして鉄を生産します。さらに、濃縮物の微細粒子が1,150〜1,350℃で高速還元されるため、プロセスは集約的です。したがって、このプロセスでの必要滞留時間は、ペレットや鉄鉱石微粉で必要な数分・数時間ではなく、秒オーダーです。1,200〜1,500℃で2〜7秒で90〜99%還元が達成されます。滞留時間は、温度による反応速度、原料粒子サイズ、平衡線からの過剰ガス量/距離の組み合わせです。H2を還元ガスとした場合のプロセスエネルギー必要量は、液鉄1トンあたり5.7 GJ(1,360 Mcal)です。Fe/FeO平衡図は図5に示されています。
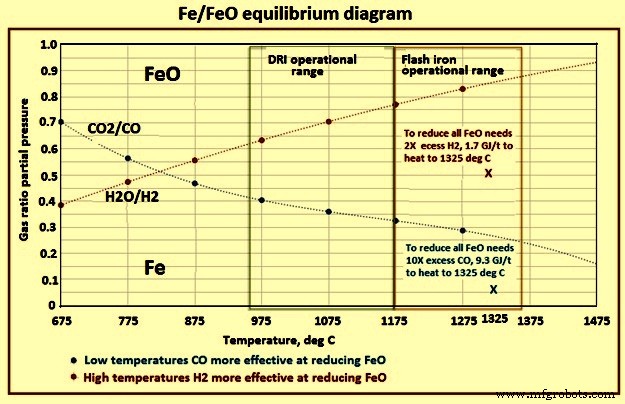
図5 Fe/FeO平衡図
反応器の加熱部では、誘導加熱コイルがグラファイトサセプターを加熱し、サセプターが耐火壁を放射で加熱します。サセプターと耐火壁の両方がガスと粒子を対流と放射で加熱します。温度まで加熱された後、ガスと粒子は反応帯に入り、良好な断熱が仮定されるため壁条件は断熱に設定されます。反応帯の後、冷却パネル付き冷却帯でガスと粒子を冷却します。図6はフラッシュ製鉄技術のフローシートを示します。
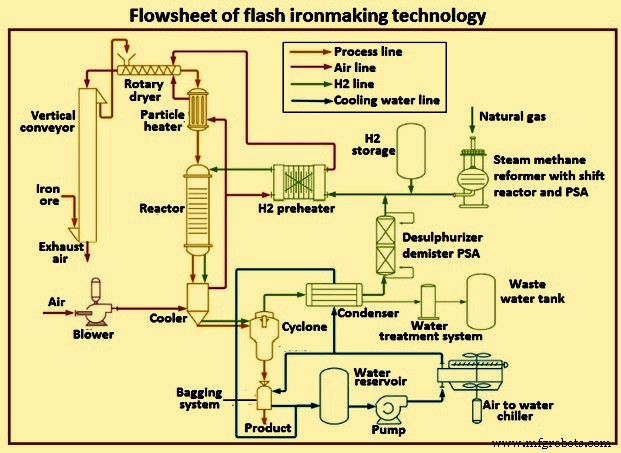
図6 フラッシュ製鉄技術のフローシート
FITでH2を還元ガスとする場合、CO2排出は液鉄1トンあたり0.04トンCO2です。これはBFルート製鉄排出量の2.5%です。フラッシュ製鉄プロセスは、個々の粒子が酸素除去により生じた細孔を閉鎖するのに十分なエネルギーを持つ十分高温で実行されます。したがって、個々の粒子は急速酸化による発火に対してははるかに感受性が低くなります。ユタ大学が微粉末小サンプルで研究を行い、発火性がないと判定しました。
プロセスは、NG、H2、合成ガス、またはそれらの組み合わせなどの気相還元剤を使用します。製鋼プロセスへの鉄原料生産、または連続直接製鋼プロセスの一部として適用されます。プロジェクト前段階で得られた実験データによって正当化され、ユタ大学でスケールアップ開発作業が現在進行中です。実験室フラッシュ炉でのテストにより、広範な操作条件での速度論データベースの確立と、より高度なベンチ反応器の完全設計が完了しました。産業的に実用的なFIT開発を目的とし、包括的なベンチスケールテストキャンペーンが計画されています。このフェーズの成果物は、プロセスのスケーラビリティ決定、実質的なプロセスシミュレーション結果、産業パイロットプラントの設計・建設につながる基礎エンジニアリングデータになると期待されます。
製造プロセス