



コアレス誘導炉による効率的鋼製造:操業・原料・プロセス制御
誘導炉での製鋼
コアレス誘導炉は鉄鋼業界で50年以上使用され、現在鉄系材料溶解・保持の最も人気ある手段の一つ。誘導溶解は1960年代商用周波数技術ベースで劇的成長、1980年代中周波電源大規模導入でさらに発展。誘導炉軟鋼製造は1980年代初期実験開始、石炭基盤回転窯スポンジ鉄生産普及で人気獲得。
誘導炉は電流利用金属溶解電気溶解炉。誘導溶解原理:一次コイル高電圧電源が金属(二次コイル)に低電圧・大電流誘導。誘導加熱は熱エネルギー移転手法。誘導加熱支配2法則:(i) 電磁誘導、(ii) ジュール効果。
コアレス誘導炉:比較的薄い耐火物坩堝を水冷銅コイル(単相AC電源励磁)が包囲。コイル通電時、変動軸方向磁場が坩堝内導電性装入材料に電流流動誘導。装入誘導電力は材料物理特性・鎖交磁束・幾何形状依存。溶解材料抵抗率依存、コアレス誘導炉電気エネルギー→熱変換効率50〜85%。ただし熱損失(溶湯表面放射・炉ライニング伝導)で炉効率さらに低下。
製鋼用一般的中周波誘導炉:高周波交流磁場生成渦電流熱利用。インダクタ通常銅製(電気損失限定)、水冷。炉:適正耐火物坩堝、水冷銅コイル包囲。この炉タイプでは装入物質が電気アーク発生熱で溶解。コイル高周波電流通電。高周波電流生成交互磁場が装入物質強力渦電流誘導、極高速加熱。
鉄1トン1,500℃加熱必要電気エネルギー:396kWh。炉内複数損失で比エネルギー消費増大。損失構成:(i) 熱損失、(ii) 炉コイル損失、(iii) コンデンサバンク損失、(iv) 変換器損失、(v) 主側変圧器損失。損失大→炉効率低。熱損失最大寄与。主要熱損失:(i) 炉頂部放射損失、(ii) 耐火ライニング伝導損失、(iii) コイル冷却水熱損失、(iv) 除去スラグ搬送熱。
ヒートメイキング中、炉常時冷却水・シェル放射・露出溶湯表面放射で熱損失。この熱損失補填電気エネルギー必要。ヒート時間長→炉非効率大。
原料
コアレス誘導炉通常「デッドメルティング」ユニット視なされ、プロセス中実質的変化最小。したがって原料が製鋼で重要役割。
炉ヒート用原料選定・制御で、連続鋳造機鋳造後、目標機械的特性・化学組成達成、欠陥フリー液体鋼生成確保。製品品質以外に原料影響:(i) スラグ生成量、(ii) 耐火ライニング寿命、(iii) プラント・作業員安全性。さらに原料・装入プラクティスが比電気エネルギー消費・炉生産性に相当影響。
原料制御重要パラメータ:(i) サイズ、(ii) 見かけ密度、(iii) 化学組成、(iv) 清浄度・汚染量・錆/スケール/砂/汚れ/油脂/非金属コーティングフリー。見かけ密度1トン/m³超装入材料は約0.5トン/m³材料比低エネルギー消費。
ヒートメイキング用各種原料中、冶金材料(メタリックス)が技術・経済両面で最大シェア。誘導炉製鋼主原料:(i) 鋼スクラップ、(ii) 鉄スクラップ/銑鉄、(iii) スポンジ鉄、(iv) 炭素材(カーバライザー)、(v) 添加剤。上位3つがメタリックス。
汚染スクラップ→炉耐火物スラグ層堆積(坩堝液面付近)。炉引き出し電力制限。実効内径縮小→装入困難・長期化→エネルギー効率悪化。
錆スクラップ:溶解時間長・単位装入金属量少。スクラップ検査でプレコート鋼(ブリキ・亜鉛メッキ)混入確認必須(過剰冶金ヒューム・スラグ生成)。1,500℃で1%スラグ生成毎10kWh/トンエネルギー損失。
スポンジ鉄特性(鋼スクラップ・鉄スクラップ・銑鉄と異なる):(i) 高多孔性、(ii) 低密度、(iii) 低熱伝導率、(iv) 高比表面積、(v) 高酸素含有、(vi) 中間炭素含有。均一化学・物理特性。有害金属元素低%(約0.02%)、低硫黄含有。
誘導炉製鋼用添加剤通常フェロアロイ。フェロアロイ仕様適合(サイズ・グレード・組成)確認必須。特に微粉チェック(高損失源→ヒート期待化学組成変動原因)。
製鋼中カーバライザー役割:スポンジ鉄中FeO形態酸素除去、液体鋼所望レベル炭素ピックアップ供給。石油コークス・無煙炭が誘導炉製鋼一般的カーバライザー。ただし銑鉄/鋳鉄スクラップ経由炭素投入が炭素回収良好でより望ましい。極微細カーバライザー粒子使用回避(過剰損失)。他カーバライザー:冶金コークス、炭化鉄、冶金炭化ケイ素(Si 63%・C 31%)。炭化ケイ素通常スクラップ同時装入、利点:(i) 吸収高速、(ii) 脱酸剤作用、(iii) ライニング寿命改善。
材料分析ベース正確装入ミックス計算、装入材料・添加剤(カーバライザー・添加剤)精密重量決定・計量は、溶解時間・電力最小化・液体鋼適正組成確保基本前提。清浄・乾燥装入材料使用が良好結果必要。
誘導炉効率運転主依存:操業プラクティス実装。誘導炉操業ステップを図1示す。
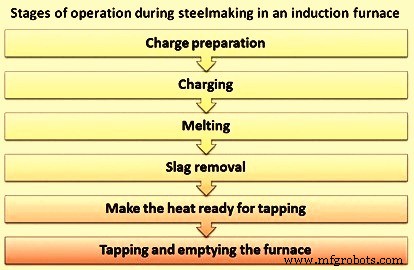
図1 誘導炉製鋼操業段階
装入準備・装入
不適切装入プラクティスでエネルギー消費大幅増大。最悪プラクティス:少量装入→溶解待機→追加装入。最良プラクティス:電源コイル頂部レベルまで装入→装入沈降随時追加。
原料ヒート開始前操業フロア炉近く秤量・配置必須。装入原料適正容器貯蔵、選択装入法即時装入可能状態。カーバライザー・添加剤精密秤量・適正取扱い(取扱い損失防止)。
金属/スクラップ単品最大サイズ:炉坩堝直径0.4倍未満(ブリッジング防止)。各装入金属/スクラップ約炉坩堝体積10%。鋭利エッジ実質的なし確保(耐火物装入時破損防止)。
中周波コアレス炉はサンプ(ヒール)なし運転。装入法依存因子:(i) 炉サイズ、(ii) 炉スループット、(iii) 装入材料。
機械/手動両法可能だが上記3因子通常決定。磁性材料(鋼スクラップ・鋳鉄・銑鉄・ミルリターン):電磁石装着天井クレーン直接装入。スポンジ鉄:電磁石天井クレーン/手動両法可能。
手動装入法は小型炉のみ実質適合。高スループット・困難操業条件時:ドロップボトムバケット/振動式チャージャー(秤量装置組込み多い)で装入。
炉コイルレベル超装入厳禁(炉容量満タン装入禁止)。炉ライニング摩耗進行で装入材料量増加調整必要理解必須。適正装入順序遵守。軽スクラップ底部・重スクラップ頂部装入で底部ライニング装入時破損保護。湿潤材料装入爆発原因→厳禁。
溶解・スラグ除去
空炉へ電源コイル上縁まで材料装入。電力投入時装入材料誘導電圧発生、強力渦電流流動。高電流・材料抵抗で材料加熱→溶融点到達。
溶融材料沈降集積、炉追加装入可能。中周波炉では液体浴非装入、未溶融固体材料上装入。
装入スポンジ鉄時、スポンジ鉄酸素FeO形態、液体浴炭素激烈反応→熱伝達・スラグ金属接触・浴均質性改善。
溶解操業円滑化ため定期スラグ除去必要(液体浴上固化・スポンジ鉄更溶解阻害)。スポンジ鉄直接液体金属投入可能(攪拌作用熱伝達加速・溶解促進)。液体プール十分確保後スポンジ鉄投入注意。
装入モード無関係、スポンジ鉄常時初期溶融プール(ホットヒール=鋼スクラップ溶解)形成後装入。スポンジ鉄溶解大影響因子:液体浴炭素含有量、スポンジ鉄冶金度。
液体浴炭素含有量がスポンジ鉄未還元酸化鉄含有量と反応→CO/CO2ガス液体浴発生(カーボンボイル)→水素・窒素ガス後続除去→クリーン鋼生成。カーボンボイルはスラグ金属界面で反応 3FeO + 2C = 3Fe + CO + CO2 発生。
液体浴炭素含有量適正レベル維持で溶解期間適正カーボンボイル維持必須。スポンジ鉄FeO含有量還元必要炭素量(C, kg)式:C = 1.67 [100 - %M - {(%スラグ/100) × %Fe}]。M=冶金度、Fe=スラグ中鉄量。
炭素(無煙炭/石油コークス)通常金属装入期間通じ添加、混合改善・完全溶融浴トリミング添加量削減。中周波炉:動作周波数上昇で攪拌作用弱化→完全溶融浴炭素添加困難化。
中周波コアレス炉生成スラグ一般非流動・重粘性・乾燥ドロス形態。スラグ除去:長尺鋼棒装着デスラギングスプーン使用(専用品)。
スラグ凝集剤使用時厳密制御必須(炉ライニング材料化学攻撃防止)。清浄適正装入材料選定・高全鉄%スポンジ鉄でスラグ量削減可能。
金属装入材料金属損失:物理サイズ・品質依存、通常5%未満、公正割合装入時こぼれ・注湯時飛散起因。炭素回収:カーバライザーサイズ・品質・添加法・添加時期依存、85〜95%範囲期待。
ヒート完成・タッピング・炉空化
液体充填レベルコイル上縁到達時サンプリング、最終分析用材料炉添加。材料溶解、溶融物タッピング温度下80〜100℃まで昇温。
タッピングレードル準備完了時、炉スキミング・タッピング温度到達。中周波炉:この活動2〜5分必要。液体温度浸漬熱電対測定。タッピング前少量フェロアロイ炉装入(タッピング時ボイル防止)。
ティーミングレードル底部所要フェロアロイ・カーバライザー(必要時)投入、金属タッピング。
プロセス制御・自動化
現代製鋼ショップ概念:全機能制御で液体鋼品質・コスト詳細知識収集。従来大規模製鋼ショップのみ炉制御形態保有。低コストコンピュータ・PLC(プログラマブルロジックコントローラ)デバイス普及で、中小規模設備でも経済的多様複雑度制御システム設置可能。システム機能分類:(i) プロセス自動化、(ii) プロセス監視、(iii) 情報表示・記録、(iv) 他炉・制御システムインターフェース。
プロセス自動化
最高度自動化システム:装入材料選定→液体鋼タッピングまで製鋼サイクル全制御、他管理システムインターフェース。シンプルシステム:製鋼操作のみ制御。機能には装入重量・時間・電力投入情報必要。装入重量:ロードセル/オペレータ入力。時間:各ヒート開始リセットデバイス内部時計。電力:炉コイル電圧・電流測定導出。エネルギー投入量計算、同類炉メーカー経験決定設定値比較(オペレータ調整可能)。設定値到達時炉自動停止、装入物質目標温度付近溶融。パラメータ測定合理的精度だが装入・炉内挙動変動で誘導エネルギー変動→ヒート間温度変動。次段階:目標タッピング温度へ過熱(開始温度既知必須)。正確浸漬液体金属測定確保(結果制御システム直接入力/オペレータ入力)で提供。
溶解・過熱間:通常デスラグ・サンプリング・組成調整実施仕様適合。必要時制御システム任意設定値温度保持、最適電力レベル計算実施。これにより供給エネルギー精密制御、高エネルギーコスト・過剰温度回避。
制御システム他自動操作用途:(i) 炉コールドスタート、(ii) 新ライニングシンタリング。これらケース熱電対温度データ提供、システム電力入力変動で温度制御。
プロセス監視
製鋼操作制御同時、システム補助系(水・油圧・電源・ヒューム抽出システム)監視可能。問題発生時アラーム表示オペレータ警告。コイル電流・特定電圧トレンド長期記録保持可能(増加=ライニング摩耗指標)。システムでオペレータへ耐火物交換時期指示可能。
情報表示・記録
制御システム情報提供、複雑システム全レベル(オペレータ〜管理)対応。視覚表示装置(VDU)でエネルギー消費・電力・温度・炉内金属重量表示(溶解・保持・過熱中)。データ頻繁グラフィカル表示(情報読解支援)。機能別メニュー画面:(i) アラーム表示、(ii) ライニング装着、(iii) タッピング。スレーブモニターで炉プラットフォーム離れ表示複製。シンプルシステム:液晶ディスプレイ(LCD)同一般データ非グラフィカル提供。
オペレータ:キーパッド/ライトペン/タッチスクリーン(メーカー嗜好・システム洗練度依存)で情報入力・設定変更。ヒート・シフト・月単位記録提供可能。
他炉・制御システムインターフェース
複数炉制御システム設計可能。システム全炉制御、溶融最適化で製鋼設備全体必要金属アウトプット達成。電力会社契約時間帯電力制限考慮、最適溶融レート実現。
上位レベル制御ネットワークと情報送受信システム開発済。ネットワーク情報(金属注湯温度変更・合金組成変更・原料可用性・装入重量)受信し炉操作反映。
上記制御システム:溶解・保持・タッピング自動制御提供手法。炉コールドスタート、ライニングシンタリングサイクル制御、電源・炉コンポーネント・補助システム・炉ライニング連続診断チェック実施。故障・障害特定・オペレータ注意喚起。監視全データ包括的記録保持(管理制御用)。複数炉制御・全溶解ショップ機能制御大規模ネットワーク一部可能。最高度システム小規模製鋼ショップコスト効率悪。既存設備レトロフィット可能システム存在。
製造プロセス