



金属切削における切りくず形成:種類・条件・意義を完全解説
機械加工では、工具で金属ワークを切削し、所望形状に仕上げます。余剰材料は切りくず(チップ)として除去されます。切りくずの種類は加工状態を診断する重要な指標であり、全ての機械技術者が理解すべき基礎知識です。
切りくず種類に影響する要因
- ワーク材質
- 工具材質
- 工具形状・寸法(すくい角等)
- 送り速度
- 切削速度
- 工具・ワーク間摩擦
- 切削環境(温度、潤滑剤等)
金属切削における3大切りくずタイプ
1. 連続切りくず
名前通り連続したセグメントを形成。延性材料(アルミニウム、軟鋼、銅等)を高切削速度で加工時に発生。工具・材料間摩擦が最小。材料の連続的塑性変形により形成され、厚みが全長で均一。一般に良好な仕上げ面が得られます。
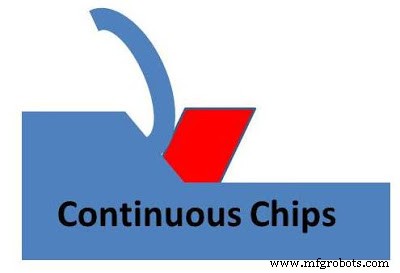
発生好条件:
- ワークが延性
- すくい角が大きい
- 工具・ワーク摩擦最小
- 切削速度高
- 切込み浅
- クーラント・潤滑剤適正使用
- 工具摩擦係数低
メリット:延性材加工で高仕上げ面、低摩擦で摩擦損失小、工具寿命長、消費電力少
2. 不連続切りくず(セグメント切りくず)
セグメント状に分断される切りくず。脆性材料(鋳鉄、黄銅等)を低切削速度で加工時に発生。切削中に微小セグメントに分断される。小すくい角・低速条件で形成。延性材でも摩擦大の場合に発生し、この場合は仕上げ面悪化・加工遅延の原因。脆性材加工では適正な切りくず形態です。
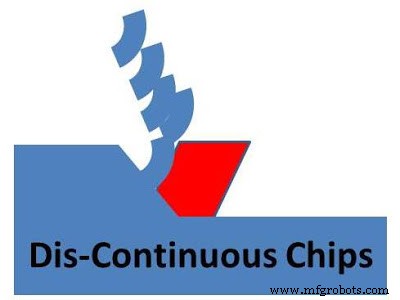
発生好条件:
- ワークが脆性
- 低切削速度
- 小すくい角
- 大きな切込み
3. ビルトアップエッジ付き連続切りくず
連続切りくずと同類だが、工具すくい面にビルトアップエッジ(BUE:堆積刃)が形成される。延性金属加工で工具・ワーク間過大摩擦時発生。連続切りくずほど滑らかでない。高温(高摩擦力起因)でBUE形成。
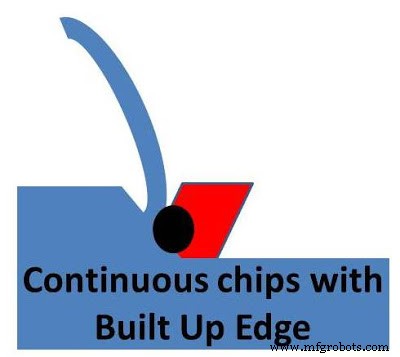
BUE形成促進因子:
- 延性金属切削
- 工具すくい面での高摩擦力
- 工具・ワーク間高温
- クーラント・潤滑剤不足
3タイプ比較表
| 項番 | 材料タイプ | すくい角 | 切込み | 切削速度 |
|---|---|---|---|---|
| 連続切りくず | 延性 | 大 | 小 | 大/中 |
| 不連続切りくず | 脆性、延性だが硬い | 中 | 大 | 小 |
| BUE付き連続切りくず | 延性 | 小/中 | 中 | 中 |
実務上の意義
- 切りくず観察で加工状態(切削条件適正性、工具摩耗、潤滑状態)を即座に診断可能
- 連続切りくずは「理想的」だが、長大化すると巻き付き・排出トラブル原因に→チップブレーカー必須
- 不連続切りくずは脆性材では正常、延性材では条件改善必要
- BUEは工具寿命・仕上げ面に悪影響→切削条件見直し・潤滑強化で対策
結論
切りくず形態は「加工の通知表」です。ワーク材質・工具・条件の組み合わせで決まる切りくずを読み解き、最適切削条件を導き出すのが機械技術者の腕の見せ所です。ご質問はコメント欄へ。シェア・購読もお願いします。
製造プロセス
- 金属レーザー切断のメリット:精度・品質・汎用性を徹底解説
- CNC旋削加工の完全ガイド:高精度部品製造のための基礎知識
- CNCツールホルダータイプ完全ガイド
- 金属用丸鋸安全使用法:ブレード選定と切断テクニック
- 金属切断用丸鋸:包括的ガイド
- 4つの主要金属鋳造プロセスを徹底比較解説
- 金属切削におけるチップの種類:分類、原因、影響を理解する
- 切りくず形成の基礎:金属切削におけるチップの種類と発生メカニズム
- メタルカッティング社:金属加工における私たちの役割
- 最適なシートメタル切断ツールの選び方:CNCシャー、プラズマ、ウォータージェット、ファイバーレーザーの比較
- 精密製造のための主要機械加工プロセスを探る