



アップミリング vs ダウンミリング:12項目で違いを徹底比較
フライス加工は、回転工具でワークから材料を除去する加工法です。工具とワークをジグ・固定具で保持するフライス盤で実施。非対称ワークの面取り、ポケット・穴・溝加工、成形加工に用いられます。
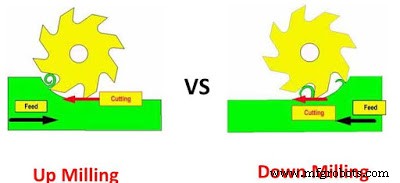
切削方向には従来フライス(アップミリング)と順フライス(ダウンミリング)の2方式があります。根本的違いは「工具回転方向と送り方向の関係」です。
各方式の動作
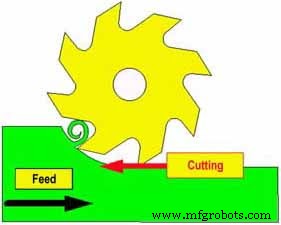
アップミリング(従来フライス)
工具が時計回り回転し、ワークを右→左へ切削。工具回転方向と送り方向が逆になります。切りくずは工具により上方へ排出されます。
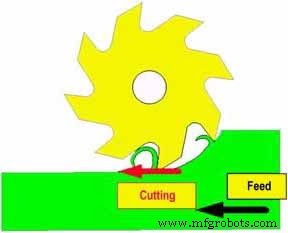
ダウンミリング(順フライス)
工具が時計回り回転し、ワークを左→右へ切削。工具回転方向と送り方向が同方向になります。切りくずは工具により下方へ排出されます。
12項目比較表
| 項番 | アップミリング | ダウンミリング |
|---|---|---|
| 1 | 工具回転は送り方向と逆 | 工具回転は送り方向と同方向 |
| 2 | 従来フライスとも呼ばれる | 順フライス(クライミル)とも呼ばれる |
| 3 | 切りくず厚:切削開始でゼロ、送りに伴い増大、終了で最大 | 切りくず厚:切削開始で最大、送りに伴い減少、終了でゼロ |
| 4 | 熱がワークに拡散、材質変化の原因 | 熱の大半が切りくずへ、ワーク特性変化少 |
| 5 | 工具が送り方向と逆走行→摩耗大 | 工具が送り方向と同走行→摩耗小 |
| 6 | 工具寿命短 | 工具寿命長 |
| 7 | 切りくずが上方排出→アップミリングの由来 | 切りくずが下方排出→ダウンミリングの由来 |
| 8 | 切りくずが工具前方に落下、再切削で仕上げ面悪化 | 切りくずが工具後方に落下、仕上げ面良好 |
| 9 | 工具から上方力→高剛性ジグ・固定具必要 | ワークに下方力→標準ジグ・固定具で対応可 |
| 10 | 伝統的切削方式 | 非伝統的だが、現代ではダウンミリング主流 |
| 11 | 熱がワークに拡散→高性能切削液必須 | ワークへ熱拡散少→標準切削液で対応可 |
| 12 | ダウンミリングより大きな切削力必要 | 切削力小 |
実務的選定指針
- ダウンミリング推奨:工具寿命長、仕上げ面良、切削力小、ワーク保持容易、熱影響少——現代CNCフライス盤では標準
- アップミリング選択ケース:剛性不足の古い機械、バックラッシ大の機械、特定の鋳肌・黒皮除去初期パス、薄肉ワークで振動抑制必要な場合
結論
アップミリングとダウンミリングの違いは、切りくず厚変化・熱流れ・工具摩耗・仕上げ面・保持剛性要求・切削力の全てに影響します。現代の剛性高いCNC機械ではダウンミリングが第一選択です。機械・ワーク・工具の条件に合わせて使い分けてください。ご質問はコメント欄へ。
製造プロセス