



ろう付け vs 溶接 vs はんだ付け:最適な金属接合技術の選び方
溶接・はんだ付け・ろう付けは、同種・異種金属接合に用いられる3大接合プロセスです。各プロセスの特徴を理解し、比較検討します。
各プロセスの定義と特徴
溶接
機械産業で最も一般的な永久接合法。熱エネルギー(フィラー材あり/なし、圧力あり/なし)で2金属を接合。両ワークを塑性状態まで加熱、接近させ凝固させ強力な接合を得ます。熱源はアセチレン等燃焼ガスまたはアーク放電。熱源分類でガス溶接・アーク溶接に大別。圧力・摩擦のみで熱・フィラーなしで接合する圧力溶接・摩擦溶接も存在。
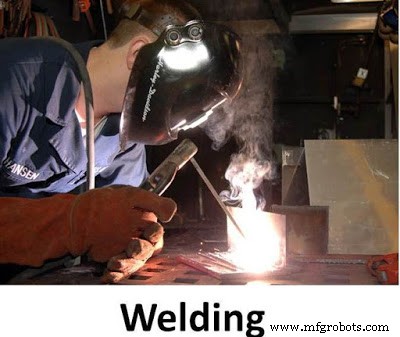
メリット:永久接強最適、穴不要で応力集中少、フィラープレート不要で軽量、接合効率高、接合速度速、少人力
デメリット:脆性で疲労弱い、不均一加熱冷却で残留応力、熟練工必要、検査困難
はんだ付け
電気・電子産業で配線・部品(抵抗・コンデンサ等)を基板接合するプロセス。溶接と類似だが機械的強度ではなく電気的接続品質が主目的。フィラー材(はんだ=鉛・錫軟質合金、高電気伝導・低融点)をはんだごてで溶融・接合。
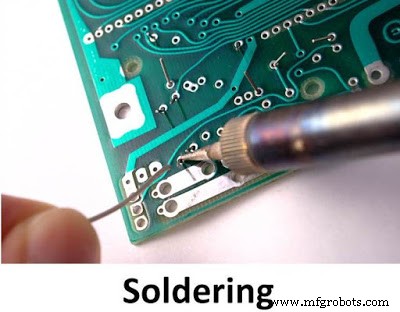
メリット:低温で可能、はんだが良導体で電気的接続良好、熟練度要求低
ろう付け
異種金属接合の最一般的プロセス**。はんだ付け類似だがより高温(450℃以上、母材融点未満)で実施。銀系合金等をフィラー材とし、毛管現象で隙間に流入させ接合。同種・異種金属で同等強度が得られるのが大きな利点。開放雰囲気では酸化被膜形成リスクあり、フラックスで防止。
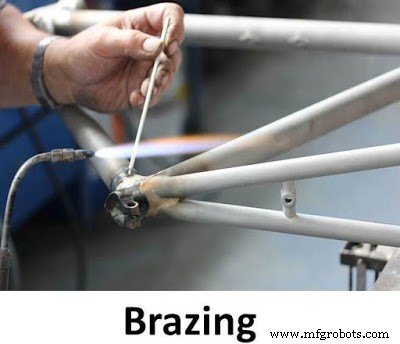
メリット:母材溶融せず、同種/異種両対応、不均一加熱による内部応力発生なし、量産向き、清浄な接合部
3プロセス比較表
| 項番 | 溶接 | ろう付け | はんだ付け |
|---|---|---|---|
| 1 | 高温(母材融点以上、3000℃超) | 母材融点未満(800℃まで) | 低温(450℃未満) |
| 2 | 最強機械接合(高応力耐える) | はんだより強いが溶接より弱い | 最弱機械接合だが高電気伝導で強電気接合 |
| 3 | 高熟練必要 | 低熟練で可能 | 低熟練で可能 |
| 4 | 母材予熱不要 | 母材予熱必要 | 母材予熱必須 |
| 5 | 母材特性変化の可能性 | 機械的特性変化なし | 機械的特性変化なし |
| 6 | 溶接前清浄化不要 | 接合前清浄化必要 | 清浄化必須 |
選定ガイドライン
- 溶接:構造部品・高強度・高温・同種金属・永久接合
- ろう付け:異種金属・薄肉・精密・熱影響回避・自動車/航空機配管・熱交換器
- はんだ付け:電子基板・配線・電気接続・低温・低応力
結論
溶接・ろう付け・はんだ付けはそれぞれ異なるニッチで最適解です。接合設計時に「機械的強度」「電気的伝導」「熱影響」「母材組合せ」「生産量」「コスト」を総合評価し、適切なプロセスを選定してください。ご質問はコメント欄へ。シェア・購読もよろしくお願いします。
製造プロセス
- カズー:古代ミルリトンから現代プラスチック玩具へ — 歴史、製造、未来
- 溶接プロセスの理解:種類、技術、応用
- はんだ付けの3基本タイプ:軟ろう・硬ろう・ろう付けの違いと特徴
- 溶接 vs ブレージング:接合技術の決定的違いを徹底解説
- ブレージング vs 半田付け:温度・強度・冶金学的違いを完全解説
- 粉体塗装 vs 塗装:金属製品に最適なコーティングはどっち?
- 溶接継手の5つの基本タイプ:設計、品質、コストへの影響
- ディスクブレーキとドラムブレーキ:最適な制動システム選びで性能を最大化
- プラズマ切断 vs レーザー切断:どちらの製造技術が最高の結果をもたらすか?
- CNC工作機械の選び方:3軸・4軸・5軸の違いと最適解
- 溶接に最適な金属は? 溶接性を左右する要因・工法・サプライヤー選びのポイント