



工具摩耗の理解:逃げ面摩耗、クレーター摩耗、ノーズ摩耗のメカニズム
工具摩耗
工具摩耗メカニズム
切削工具は主に以下の3条件で破損します。
- 過度の衝撃・力による工具破損
- 塑性変形または工具の化学的・物理的状態変化による摩耗
- 逃げ面摩耗、クレーター摩耗などの漸進的摩耗
最初の2つは機械とワークの両方に有害なので、有利な条件と高い安全率で完全に排除すべきです。漸進的摩耗は完全排除は不可能ですが、低減可能です。本記事ではこの漸進的摩耗の原因、メカニズム、種類(逃げ面摩耗、クレーター摩耗、ノーズ摩耗)、有利条件について解説します。
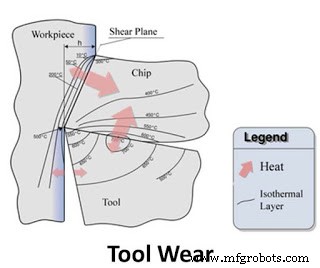
1. 研磨摩耗
ワークの加工硬化に依存します。切削時に微小切り屑が形成され、硬質粒子となって砥石のように作用し、工具を摩耗させます。
2. 付着摩耗
切り屑が工具面を滑ることによる摩耗です。切り屑は硬く高温であるため、工具面上での摩擦と高温が原因となります。
3. 拡散
高温での接触面間で硬質材料が軟質材料へ拡散する現象です。工具摩耗では切り屑が硬質材料、工具が軟質材料として作用します。
4. 酸化
酸素粒子が工具面に拡散する現象で、工具面温度と工具材料に依存します。
5. 化学分解
高温高圧下で工具の化学組成が変化し、寿命が低下します。
工具摩耗の種類
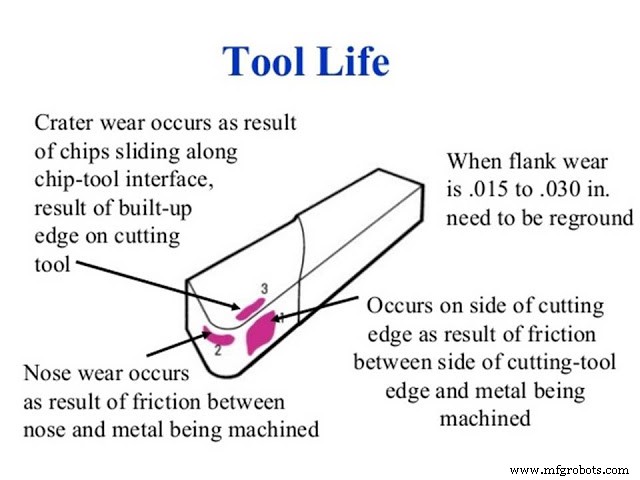 |
| 逃げ面摩耗、クレーター摩耗、ノーズ摩耗 |
1. 逃げ面摩耗
ビルトアップエッジからのデブリなどの不連続体による研磨作用で発生し、側面と端面の逃げ面を摩耗させます。工具・ワーク界面で発生し、低速切削で優占的です。
2. クレーター摩耗
延性材料の加工で、工具すくい面での金属の研磨と拡散によって発生します。切れ刃から短い距離のすくい面に現れ、高速切削で優占的です。
3. ノーズ摩耗
工具コーナーの摩耗で、逃げ面摩耗とクレーター摩耗の複合効果です。工具コーナーはワークの適切な切削に極めて重要なため、独立した摩耗タイプとして扱われます。
工具摩耗は、主要原因である摩擦と摩擦による温度上昇を抑制するため、適切な冷却と潤滑で低減可能です。潤滑は切り屑と工具間の摩擦を減らし、工具摩耗を抑制します。また、高硬度・耐摩耗性工具材料、付着・拡散耐性の高い材料の使用でも低減できます。
今回は工具摩耗メカニズム、逃げ面摩耗・クレーター摩耗・ノーズ摩耗の種類と有利条件について解説しました。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。ご覧いただきありがとうございました。
製造プロセス