



工具破損・摩耗・チッピングの理解:原因、予防、解決策
工具破損
工具破損の形態
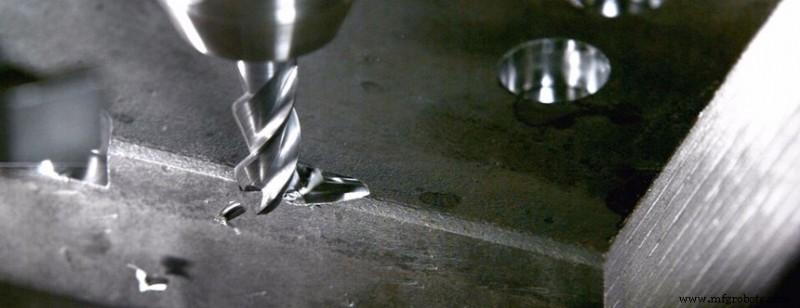
1) 切削刃の微小チッピング
ワーク材料の構造、硬度、代が不均一な場合、すくい角が大きすぎて切削刃強度が低い場合、プロセスシステムの剛性不足による振動、断続切削時、研削品質が悪い場合、切削刃はチッピングしやすくなります。つまり、ブレード領域に微小な崩れ、欠け、剥離が現れます。これが発生すると工具は切削能力の一部を失いますが、作業を継続できます。切削が続くと、ブレード領域の損傷部分が急速に拡大し、より大きな損傷を引き起こす可能性があります。
2) 切削刃または先端のチッピング
このタイプの損傷は、微小チッピングを引き起こす条件よりも厳しい切削条件下で発生することが多く、または微小チッピングのさらなる発展です。崩壊のサイズと範囲は微小崩壊より大きく、工具は切削能力を完全に失い、作業を停止せざるを得なくなります。ナイフの先端が折れることはしばしば「チップドロップ」と呼ばれます。
3) ブレードまたは工具の破断
切削条件が極めて悪く、切削量が大きすぎる、衝撃荷重がある、ブレードまたは工具材料に微細亀裂がある、溶接・研削によるブレードの残留応力、不注意な操作などの要因により、ブレードまたは工具が破断することがあります。このタイプの損傷が発生すると、工具はもはや使用できず、スクラップとなります。
4) ブレード表面の剥離
TiC含有量の高い超硬合金、セラミックス、PCBNなどの脆性材料では、表面構造の欠陥や潜在的亀裂、または溶接・研削による表面残留応力により、工具表面が十分に安定していないか、交互接触応力を受けると剥離しやすくなります。剥離はすくい面、逃げ面で発生し、剥離物質は薄片状で剥離面積は大きいです。コーティング工具の方が剥離しやすいです。ブレードがわずかに剥離した後は作業を継続できますが、激しい剥離後は切削能力を失います。

5) 切削部の塑性変形
鋼とハイスの強度と硬度が低いため、切削部に塑性変形が生じることがあります。超硬合金が高温と三方向圧縮応力下で作動する場合も表面塑性流動を生じ、切削刃または工具先端が塑性変形して崩壊を引き起こすことがあります。崩壊は一般的に切削量が大きく硬い材料を加工する際に発生します。TiC系超硬合金の弾性率はWC系超硬合金より小さいため、前者の塑性変形抵抗は加速度的に低下または急速に失敗します。PCDとPCBNは基本的に塑性変形を起こしません。
6) ブレードの熱亀裂
工具が交互機械的負荷と熱的負荷を受ける場合、切削部表面は繰り返しの熱膨張と収縮により必然的に交互熱応力を生成し、ブレードの疲労と亀裂を引き起こします。例えば、超硬合金フライスカッターが高速フライス加工を行う場合、刃先は周期的な衝撃と交互熱応力を常に受け、すくい面に櫛形亀裂が生成されます。明確な交互負荷と交互応力がない工具でも、表面と内部の温度不整合により熱応力が生成されます。さらに工具材料には必然的に欠陥があるため、ブレードも亀裂する可能性があります。亀裂形成後、工具は場合によっては一定期間作業を継続でき、場合によっては亀裂の急速な成長によりブレード破断またはブレード面の深刻な剥離を引き起こします。
工具破損の予防方法
- 加工材料と部品の特性に応じて、さまざまなタイプとグレードの工具材料を合理的に選択する。一定の硬度と耐摩耗性の前提で、工具材料に必要な靭性を保証する。
- 工具の幾何学的パラメータを合理的に選択する。前後角、主副逃げ角、ブレード傾斜角などを調整し、切削刃と先端に良好な強度を確保する。切削刃に負ランドを研削することは工具崩壊防止の効果的な対策です。
- 溶接と研削の品質を確保し、不適切な溶接と研削によるさまざまな欠陥を回避する。重要プロセスで使用される切削工具は研削して表面品質を向上させ、亀裂をチェックすべきです。
- 切削量を合理的に選択し、過度な切削力と高切削温度を避けて工具損傷を防ぐ。
- 可能な限りプロセスシステムの剛性を良くし、振動を減らす。
- 正しい操作方法を取り、工具が突然の負荷を受けない、またはできるだけ少なく受けるようにする。
工具摩耗
摩耗の原因による分類
1) 研磨摩耗
被削材には極めて高い硬度を持つ微小粒子がよく含まれ、工具表面に溝を描くことがあります。これが研磨摩耗です。研磨摩耗はすべての面に存在し、すくい面で最も顕著です。また、さまざまな切削速度で発生しますが、低速切削では切削温度が低いため他の原因による摩耗が目立たず、研磨摩耗が主因となります。さらに、工具硬度が低いほど研磨摩耗は深刻になります。
2) 冷間溶着摩耗
切削時、ワーク、チップ、すくい面と逃げ面の間に大きな圧力と強い摩擦があるため、冷間溶着が発生します。摩擦対の相対運動により冷間溶着に亀裂が生じ、片側によって取り去られることで冷間溶着摩耗が生じます。冷間溶着摩耗は一般的に中程度の切削速度でより深刻です。実験によると、脆性金属は塑性金属より冷間溶着抵抗が強く;多相金属は単相金属より小さい;金属化合物は単体より冷間溶着傾向が低い;化学元素周期表のB族元素は鉄との冷間溶着傾向が低い。ハイスと超硬合金の冷間溶着は低速切削時に深刻です。
3) 拡散摩耗
高温切削プロセスでワークと工具が接触する際、双方の化学元素が固体状態で相互拡散し、工具の組成と構造を変化させ、工具表面を脆くし、工具摩耗を増加させます。拡散現象は常に高濃度勾配物質から低濃度勾配物質への連続拡散を維持します。
4) 酸化摩耗
温度上昇時に工具表面が酸化してより軟らかい酸化物を生成し、チップの摩擦によって形成される摩耗を酸化摩耗と呼びます。例えば、700〜800℃では空気中の酸素が超硬合金中のコバルト、炭化物、チタン炭化物と酸化してより軟らかい酸化物を形成;1000℃ではPCBNが水蒸気と化学反応します。
摩耗形態による分類
1) すくい面損傷
高速で塑性材料を切削する場合、切削力に近いすくい面の部分がチップの作用下でへこんだ三日月形に摩耗するため、クレーター摩耗とも呼ばれます。摩耗初期には工具すくい角が増加し、切削条件が改善されチップのカールと破断が容易になります。しかし、三日月空洞がさらに増大すると切削刃強度が大幅に弱まり、最終的に切削刃崩壊損傷を引き起こす可能性があります。脆性材料切削、または低切削速度・薄い切削厚での塑性材料切削では、一般的にクレーター摩耗は発生しません。
2) 工具先端摩耗
工具先端摩耗は、先端円弧の逃げ面と隣接する副逃げ面の摩耗であり、工具逃げ面摩耗の継続です。放熱条件が悪く応力が集中するため、摩耗速度は逃げ面より速いです。時々送りに等しい間隔で一連の小さな溝が副逃げ面に形成され、これを溝摩耗と呼びます。これらは主に加工表面の加工硬化層と切削ラインによって引き起こされます。加工硬化傾向の強い難削材を切削する場合、最も溝摩耗を引き起こしやすいです。工具先端摩耗はワークの表面粗さと加工精度に最大の影響を与えます。
3) 逃げ面摩耗
大きな切削厚で塑性材料を切削する場合、ビルトアップエッジの存在により工具逃げ面がワークと接触しないことがあります。また、通常逃げ面はワークと接触し、逃げ面にすき角0の摩耗帯が形成されます。一般的に切削刃作業長さの中央部分で逃げ面摩耗は比較的均一であるため、切削刃の逃げ面摩耗帯幅VBで逃げ面摩耗度を測定できます。ほぼすべてのタイプの工具が異なる切削条件下で逃げ面摩耗を持つため、特に脆性材料切削や小さな切削厚での塑性材料切削では工具摩耗は主に逃げ面摩耗であり、摩耗帯幅VBの測定が比較的簡単なため、VBを工具摩耗度の指標として通常使用します。VBが大きいほど切削力が増加し切削振動を引き起こすだけでなく、工具先端円弧の摩耗にも影響し、加工精度と加工面品質に影響を与えます。
工具チッピング
工具チッピングの原因と解決策
- ブレードグレードと仕様の不適切な選択:ブレード厚が薄すぎる、荒加工に硬すぎ脆すぎるグレードを選択した等。 解決策:ブレード厚を増やすかブレードを立てて取り付け、曲げ強度と靭性の高いグレードを選択する。
- 工具幾何学パラメータの不適切な選択(すくい角・逃げ角が大きすぎる等)。 解決策:以下の面から工具を再設計する。 ① 前後角を適切に減らす。 ② より大きな負ブレード傾斜角を使用する。 ③ 切り込み角を減らす。 ④ より大きな負ランドまたは切削刃円弧を使用する。 ⑤ 過渡切削刃を研削して工具先端を強化する。
- ブレード溶接プロセスの不備:過度な溶接応力や溶接亀裂を引き起こす。 解決策: ① 三面密閉のブレードスロット構造を避ける。 ② はんだを正しく選択する。 ③ 酸素アセチレン炎での加熱溶接を避け、溶接後保温して内部応力を除去する。 ④ 可能な限り機械式クランプ構造を使用する。
- 不適切な研削方法:研削応力と研削亀裂を引き起こす;PCBNフライスカッター研削後、歯の振動が大きすぎて個別歯が過負荷になりチッピング。 解決策: ① 断続研削またはダイヤモンドホイール研削を使用する。 ② より柔らかい砥石を選び、頻繁にドレッシングして砥石を鋭利に保つ。 ③ 研削品質に注意し、カッター歯振動を厳密に制御する。
- 切削量の不合理な選択:量が大きすぎて機械が詰まる;断続切削で切削速度が高すぎ、送りが大きすぎ、ブランク代が不均一、切り込み深さが小さすぎる;高マンガン鋼など加工硬化傾向の高い材料で送りが小さすぎる等。 対策:切削量を再選択する。
- 構造的理由:機械クランプ工具のスロット底面が不均一、ブレードが過度に突出している等。 解決策: ① ナイフ溝底面を修整する。 ② 切削液ノズル位置を合理的に配置する。 ③ 硬化シャンクに超硬ガスケットをブレード下に追加する。
- 過度な工具摩耗。 解決策:工具または切削刃をタイムリーに交換する。
- 切削液流量不足または充填方法の誤り:ブレードが熱くなり亀裂する。 解決策: ① 切削液流量を増やす。 ② 切削液ノズル位置を合理的に配置する。 ③ ミスト冷却など効果的な冷却方法を使用し冷却効果を向上させる。 ④ 断続切削を用いてブレードへの衝撃を減らす。
- 工具取り付けの誤り:切削工具が高すぎるまたは低すぎる;フェイスミルカッターが非対称ダウンカットを使用する等。 対策:工具を再取り付けする。
- プロセスシステムの剛性不足:過度な切削振動を引き起こす。 解決策: ① ワークの補助支持を増やしワーククランプ剛性を向上させる。 ② 工具突出し長さを減らす。 ③ 工具逃げ角を適切に減らす。 ④ その他の防振対策を使用する。
- 不注意な操作:ワーク中央から工具が切り込む際の動作が激しすぎる;工具を退けていないのに即座に停止する等。 対策:操作方法に注意する。
製造プロセス
- パンチ工具故障の理解:原因、予防、修復戦略
- パンチング作業におけるスラッグプーリング防止:原因と解決策
- パンチ・ダイスチッピングの防止と修復:実証済みソリューション
- すくい面と逃げ面の違い:切削工具の性能を左右する2つの面
- すくい角と逃げ角の違い:切削工具性能を支える2つの角度
- 切削工具と砥石の違い:構造・材質・幾何形態の比較
- 機械・工作機械・切削工具の違い:製造現場での定義と関係性
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- 工具寿命を最大化し生産性を向上:実証済みの5つの戦略
- エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ
- プラスチック摩耗:原因、メカニズム、耐久設計のポイント