



二次加工:鋳造金属部品の高度な機械加工、組立、シーリング
鋳造品の機械加工、組立、シーリング
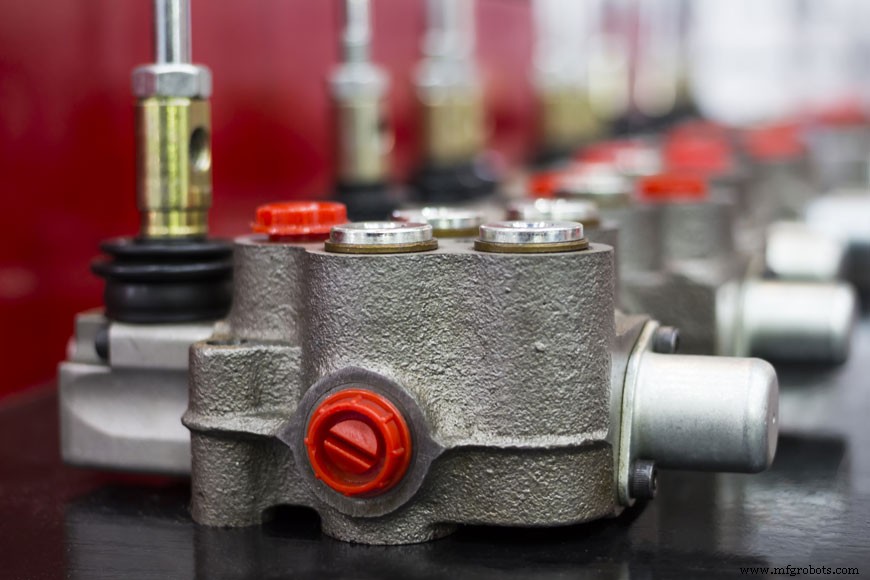
金属加工には異なる分野があります。一つは固体状態での金属切削、成形、接合、シーリング。もう一つは鋳造で、液体金属を型に流し込み冷却させて物体を作ります。これら二つの金属加工分野は別個ですが、金属製品は通常、鋳造と加工の両方を歴史に持っています。
機械加工される金属は、連続鋳造機からのビレット、スラブ、ブルーム、または遠心鋳造機からのパイプや車輪として旅を始めることが多いです。この「鋳造」段階は限定的で簡略化されており、通常は金属生産と呼ばれますが、技術的には原材料の鋳造です。
一方で、ほとんどの鋳造品は仕上げ段階で加工されます。砂型鋳造は一般的に粗い仕上げで、鋳造品の一部をより滑らかに、または適切なサイズにするため機械加工されることが多いです。多くの鉄鋼鋳造品は何らかの形でシーリングしないと錆びます。この酸化防止はもう一つのほぼ普遍的な仕上げステップです。家庭料理人は鋳鉄フライパンを買ってきてオイルで「シーズニング」する際、このステップを完了する経験をします。これは消費者仕上げの二次加工形態ですが、同様の処理を鋳造所で行うこともできます。
機械加工
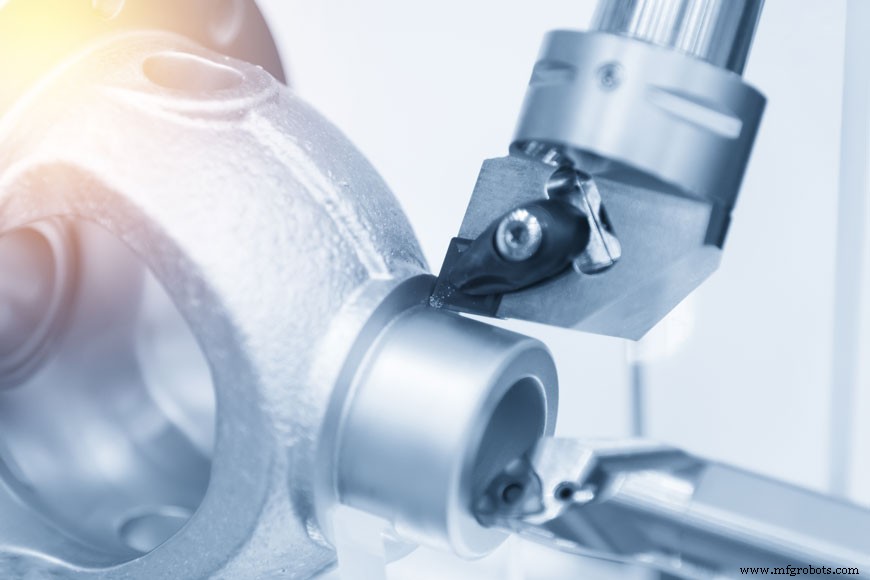
多くの金属鋳造品は、より大きな産業機械の部品となるため、精密な寸法公差を満たす必要があります。エンジニアリング仕様は機械的・構造的ニーズを満たすため非常に精密ですが、鋳造ではそのレベルの寸法精度は得られません。したがって、精密な表面寸法を作るために機械加工がしばしば行われます。鋳造は粗い表面も残します。粗い表面は可動部の摩擦増大や不均一な測定を招き、非常に望ましくない場合があります。
機械加工は、研削とバフ研磨で金属を光らせるまで仕上げることで、一部合金の表面仕上げも可能です。型では生産できない微細ディテールやシャープエッジも二次プロセスの一部として実現できます。
工場により、この作業は鋳造所内で、または専門の外部ショップで行われます。ほとんどの鋳造所には自社鋳造品のフェトリング(バリ取り・清掃)や清掃の能力がありますが、それが必ずしも必要なすべての仕上げ能力を持つことを意味しません。社内でどの機械加工を行い、何を外部委託するかは、鋳造所の専門性と顧客のニーズ・能力によります。鋳造所が他工場へ供給する場合、フラッシングとストックを除去した鋳造品のみ送ることも:最終製品を提供する場合、すべての二次加工を社内で行うか、鋳造所のニッチと常連顧客基盤に応じてアウトソーシングを調整します。
この段階では、鋳造所の運営に一つの正解はありません。すべての鋳造所は溶融金属を型に流し込むことをコア業務としますが、納品前の寸法と仕上げの精度は専門性の問題です。
金属シーリング:オイル、酸化被膜、塗装、めっき、粉体塗装
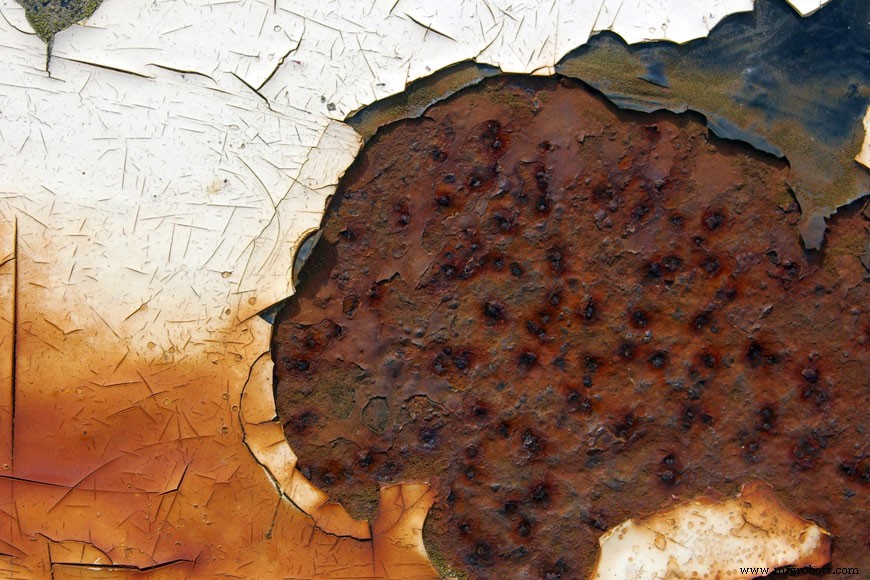
フェロウス鋳造所から出るほとんどの合金は、酸素と水の存在下で錆びます。酸化鉄は速やかに容易に形成され、剥離し、その下の表面が順次酸化されることを許します。表面問題として始まったものが、錆びた表面がピット化・摩耗し始めると構造的問題になり得ます。
ステンレス鋼とその他耐食性合金は、不動態化と呼ばれるプロセスで保護されることが多いです:酸化しても酸化層が剥離せず、代わりに金属に付着してシールを形成します。アルミニウムとクロムも同様に働きます。これらの金属では、物体を切断や傷つけても露出金属が速やかに酸化・シールするため錆プロセスは開始されません。この能力を持たない腐食しやすい合金では、錆防止のためシーラントを使用しなければなりません。これにはいくつかの方法があります。
ブルーイング(黒染め)
鋼のブルーイングは、不動酸化層をシーラントとして形成し防食するプロセスです。通常環境で形成される酸化鉄は、錆として知られる赤褐色の剥離性酸化物で、下の金属を露出させ更なる腐食を招きます。この酸化物の化学組成はFe2O3です。
ブルーイングでは、金属作業者がマグネタイト(黒色酸化鉄、化学式Fe2O4)の生成を強制します。このマグネタイトは下の表面に結合したまま留まります。これを達成する方法はいくつかありますが、より一般的なのは酸浴またはガスで赤色酸化物を生成し、その後水で鉄を沸騰させ錆をマグネタイトに変換する方法です。ブルーイング鋼は更なる保護のためオイル処理されることが多いです。
オイル処理
煮沸亜麻仁油とタングオイルは鍛鉄の伝統的仕上げです。両方とも加熱時に硬化しポリマー被膜を形成する「乾性油」です。通常これらのオイルは茶黒色のパティナを与え、屋内金属製品を数十年、屋外製品を数年保護し、その後水が浸透し始めます。更なるシーリング層として、オイル処理された鉄鋼はワックスがけされることも多いです。
グレー鋳鉄フライパンも家庭でオイル処理され、シーズニングとして知られるプロセスで仕上げられます。フライパンのオイルシーズニングには食用グレードの亜麻仁油であるアマニ油が使用可能。しかし他の食用グレード脂肪もフライパンシーズニングに機能し、時間経過とともに適切にメンテナンスすれば維持可能です、アマニ油のように乾燥重合しないため。再び脂肪をフライパンに塗布し加熱します。
塗装
鉄鋼の塗装、ワニス、ラッカー、黒染めは他の伝統的シーリング方法です。それぞれで材料被膜を表面に塗布し乾燥させます。今日では塗装とワニスが一般的ですが、黒染めは鉄製武器と屋外物の伝統的レシピで、ラッカーとマグネタイト酸化鉄の混合物でした。
これらの塗布型シーラント方法は安価で容易にやり直せるため、非常に人気のある仕上げステップです。欠点はほとんどのシーラントが欠けたり傷ついたりして錆を許すこと、非常に小さなピンホールで金属表面が露出し錆が始まる可能性があることです。
電気めっきと粉体塗装
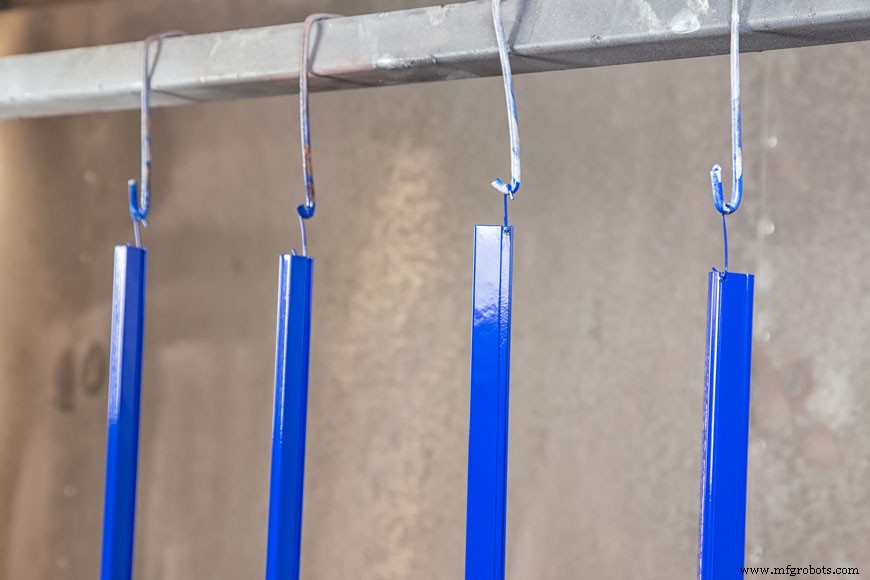
電気めっきと粉体塗装の両方で、電気を用いて薄い材料層を鋳造品最表面に結合し、露出したすべての表面に均一な分布を実現します。めっきまたは粉体の体積が体積ベースで十分であれば、露出したすべての金属分子を覆うことが保証されます。
電気めっきでは、めっき対象物体に電荷を与え、反対電荷を持つ金属粒子を含む浴に浸漬します。浴内での時間が長いほど被膜は厚くなります。引き上げると、浴内の金属粒子で途切れのない層で覆われた物体になります。
粉体塗装はほぼ同一の仕組みで動作しますが、金属粒子を含む浴の代わりに、帯電した着色樹脂粒子のスプレーを対象物に照射します。物体が適切な被膜厚に達したら、オーブンで硬化させます。
組立
複雑な製造システム内で他工場向け鋳造業務を行う鋳造所では、すべての組立が顧客によりオフサイトで行われることがあります。多くの鋳造部品は他工場へインプットとして組立ラインに投入されます。
しかし、一部鋳造所はオンサイト組立を行います、特にストック製品ラインをより広い顧客層へ提供する場合。この場合、鋳造所は作業スペースに細心の注意を払う必要があります。鋳造現場での炭素、熱、加工される合金の範囲がクロスコンタミネーションを引き起こす可能性があるためです。鋼が十分に清掃され良好な状態にあり、炭素鋼とステンレス鋼が分離管理されていることを確認すれば、溶接部品の良好な結果を確保できます。
鋳造所内外での二次加工
二次加工には多くの他専門家とエキスパートが関与することがあります。ほぼすべての鋳造品は何らかの形の二次加工を経験します、ステンレス鋼の最終研磨だけであっても。しかしその仕上げレベルと専門性はプロジェクトに強く依存します。鋳造所は通常、これらの加工と仕上げステップを実行する信頼できる他金属加工業者のネットワークを持っています、自社でできない場合。
フェロウス鋳造所は通常、鉄酸化防止のため金属をどうシールするかを知っています、錆びた金属は誰の信頼も得られないからです。その他の二次加工は、顧客と鋳造所の会話で決定されます。提供サービスは何か? プロジェクトのニーズは何か? 鋳造所は鋳造を社内で完了しそのまま顧客へ納品するか、業界の他エキスパートへ更なるステップを調整するか。
前回記事:検査 金属鋳造プロセス
製造プロセス