



型出し後処理:金属鋳造品のシェークアウト、洗浄、機械加工
新しい鋳造品を型から解き放つ
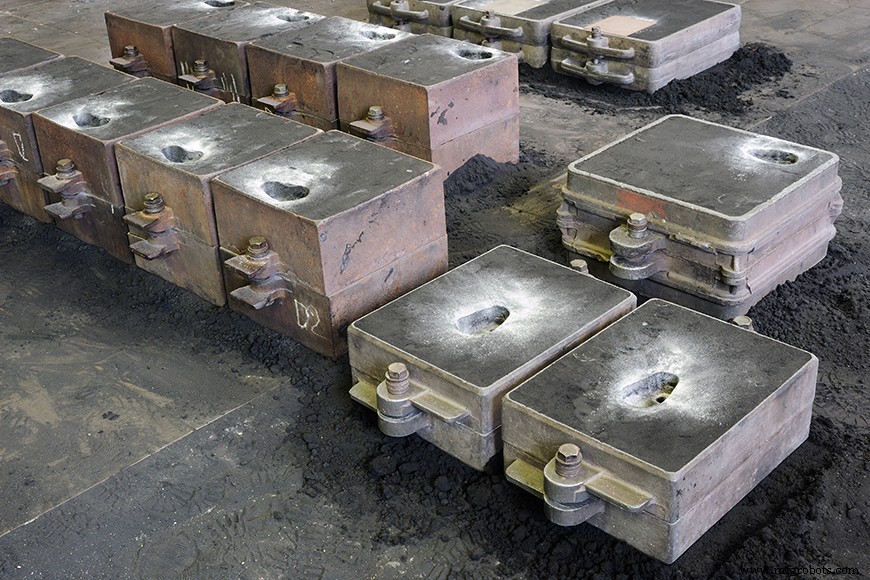
溶解注湯ほど視覚的にドラマチックではありませんが、新しい金属鋳造品のシェークアウトも依然として印象的な体験です。鋳造品が最初に型から蒸気を上げながら引き出されるとき、砂デブリと余分な金属材料で覆われています。シェークアウト、洗浄、ゲート・ライザー除去、仕上げ機を通過しなければなりません。これらは作業中に骨を震わせるような轟音を立てます。このプロセスが完了すると、鋳造品は最終形状になりますが、出荷前には熱処理、粉体塗装、検査が必要な場合があります。
鋳造品の型からの取り出し
鋳造品を型から取り出すプロセスは、シェークアウトの適切な時間と温度を決定することから始まります。液体金属が注湯された後、アンモールディング(型出し)前に凍結(凝固)しなければなりませんが、単純な凝固以外にもタイミング考慮事項があります。早すぎると、金属表面が冷たい空気と化学反応し望ましくない影響を及ぼす可能性があります。金属ミクロ組織は加熱・冷却速度に基づいて変化します。熱すぎる鋳造品を比較的冷たい空気中に引き出すと、構造がより脆くなる「ガルバニック脆化(亜鉛めっき脆化)」と呼ばれるプロセスを引き起こす可能性があります。ダクタイル鋳鉄鋳造時、鋳造所は同じ金属タイプから生じるパーライト、フェライト、マルテンサイト構造の比率を懸念しますが、これは冷却速度により異なります。
特定体積とグレードの金属鋳造品をいつ型から引き出すべきか決定するための公式が鋳造所にはありますが、多くの鋳造作業者は視覚的手がかりを使用します。例えば、ダクタイル鋳鉄は通常グレーに変色した後に型から引き出されます。
砂型鋳造では、アンモールディングを「シェークアウト」と呼びます。初期アンモールディングは小規模鋳造所や小物鋳造品で手動で行われ、鋳造作業者がトングで型に入りスプルーやランナーを掴みます。型が後ろで崩れる中、鋳造品を持ち上げ、別の工具で鋳造品を叩き余分なデブリを落とします。より一般的には、しかし、この作業は振動/攪拌テーブルで行われ、フラスコレス型がその上に落とされると激しく振動します。振動で砂が剥離し、鋳造品から落ちテーブルの穴を通って篩い落とされます。砂は通常ボックスやコンベアに落ち、造型砂として回収されます。
インベストメント鋳造品はセラミック砂の硬い型で作られます。この型は手動で割って開くか、強力なウォータージェットで除去する必要があります。
砂コアの除去
砂コアは基本鋳造砂より高い構造を提供する樹脂や他物質で作られるため、振動テーブル以上の除去プロセスが必要な場合があります。除去プロセスはコアに使用された材料タイプに依存します。一部砂コアは型の熱で座った後に高度に崩壊するよう構築されます。他は注湯中構造を維持しますが、より低温で長時間焼成することで焼き出し可能です。一部砂コアはワイヤーフレームを中心に構築され、機械的抽出が必要です。砂コア除去はコアの配置と深さにも影響されます。
一部化学バインダーを緩める方法は、水酸化ナトリウムや水酸化カリウムなど他化学物質の添加、または冷水、蒸気です。どのプロセスで砂コアが分解されても、最終物体は振動テーブルに戻り最終砂をシェークアウトすることがあります。
鋳造品の洗浄
鋳造品は振動テーブルから完成品として出てきません。伝統的にフェトリングと呼ばれるプロセスで洗浄する必要があります。
すべての金属鋳造品には、金属を型に流し込んだ場所からのスプルーとゲートが残ります。一般的にライザー、ゲート、ランナー——健全な鋳造品を作るために必要だったインフラ——もあります。鋳造品を仕上げる前に、鋳造所はこれらのゲートとライザー、および小さな不完全さを除去しなければなりません。鋳造品洗浄プロセスは、こびりついた焼け砂の最終残渣も除去します。
「フラッシング」は砂型鋳造とダイカストで一般的な小さな不完全さです。この薄い過剰金属皮膜は、砂型のパーティングラインまたはダイカスト機のイジェクターピン位置に最もよく現れます。これら各場所で、少量の溶融金属が型から漏れ出します。「バリ」は型内での金属のわずかなシフトから生じる隆起エッジや小さな材料片です。
一次洗浄
非常に一般的に、ショットブラスターが第一段階洗浄で使用されます。これらのシステムでは、インペラで鋼球や小さなアイアンスターを鋳造品に打ち付けます。スケール、フラッシング、バリ、その他不純物を剥離します。エアブラストマシンもより小さな研磨材で使用可能です。
これらのブラストシステムはコンベアベルト、回転テーブル、または鋳造作業者が研磨材を狙える大型室で動作します。この段階で一般的なもう一つの機械はタンブラードラムです。これらのタンブラーでは、乾燥機の衣類のように鋳造品をドラムに入れ回転させます。エアまたはショットを回転鋳造品に吹き付け、すべての面を洗浄します。
空気圧ハンマーまたはドリルが砂コア除去に一般的に使用されます。ロボットまたは鋳造作業者で稼働可能です。
ウォーターブラストは、最もシンプルな形では鋳造品の高圧洗浄です。ハイドロブラストシステムはさらに研磨要素を水に添加し除去を助けます。
ゲートとライザーの除去
一部ゲートとライザーはタンブリングやエアブラストでは除去されません、余分なストックが厚すぎるためです。これらのゲートとライザーは酸素アセチレンバーナーで切断、チッピングハンマーやスレッジで叩き落とす、またはノコギリで切断することがあります。機械加工が部品の必要仕上げに含まれる場合、ゲートとライザー除去の一部は精密研削、旋盤、鋸引きが機械加工段階で行われるまで待つことがあります。
除去されたゲートとライザーのストック金属は再利用されます。これは流入スクラップ金属より良質な場合があり、塗料や油など炉にピギーバックして入ったガス発生水素豊富材料を燃やし飛ばす機会があったためです。ストックはしたがって鋳造所が材料を一貫させる方法の一つです。
機械加工
砂型鋳造は一般的に非常に細かく仕上げられた表面を提供しません。アイテムが滑らかである必要がある、または精密な寸法公差が必要な場合、アイテム仕様に合わせて機械加工されます。機械加工は高コストプロセスであるため、鋳造所は最終仕様に可能な限り近いアイテムを生産するよう鋳造を最適化します。それでも追加精度を必要とする表面がある場合があります。
ライン末端へ
シェークアウト、洗浄、機械加工の完了時、鋳造品は最終形態になります。さらなる仕上げ——熱処理、塗装、粉体塗装、組立——が必要な場合がありますが、金属から新しい形状を作る作業は完了です。新規または革新製品の初回生産ロットでは、この段階の鋳造品がクライアントや設計者の審美的価値や概念実証チェックのための初回試作となることがあります。検査と熱処理が作業機械的荷重の品質保証を提供する必要がありますが、この時点でクライアントはコンポーネントがビジョンを満たすか、パターンメイキングプロセスを通じて対処が必要な問題があったかを確認できます。これらの生産試作で設計上の欠陥が明らかになった場合、設計者は鋳造金属設計に戻り、プロセスを経験したことでより賢く、より精通した状態で再挑戦できます!
前回記事:溶解と注湯 金属鋳造プロセス 次回記事:熱処理
製造プロセス
- 高度なCNC横形マシニングセンタ(HMC)による生産効率の最大化
- 産業用途向けプレミアム砂型鋳造ソリューション
- 冶金鋳造用鋳型砂:種類、主成分、主要特性の完全ガイド
- 砂型鋳造の基礎:定義、分類、湯湯給湯の原理
- 砂型鋳造プロセス完全ガイド:自動注湯、ゲート設計、ライザー、方向性凝固、産業応用
- 砂型鋳造の技術と用途:解説(第2部)
- グリーンサンド鋳造 vs レジンサンド鋳造:品質とコスト効率でどちらが優れるか
- エキスパート・レジンサンド鋳造:先進能力と精密プロセス
- 砂鋳造 vs 遠心鋳造:適切な金属部品製造方法の選択
- 砂鋳造 vs 鍛造:適切な金属加工方法の選択
- 砂鋳造解説:実証済みのコスト効率に優れた金属製造方法