



鋳造所における硬さ試験:非破壊品質保証の重要ステップ
非破壊アプローチで金属部品を適格評価する重要ステップ
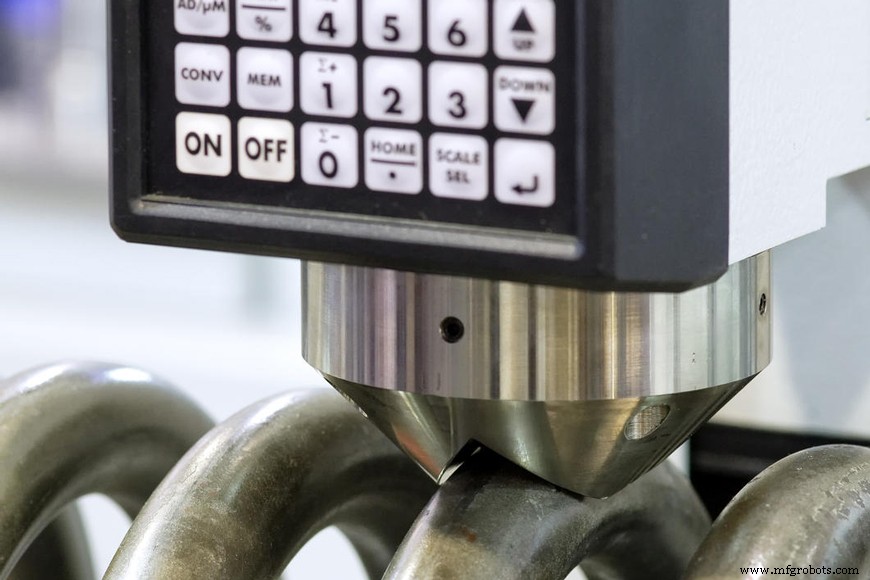
硬さ試験は、鋳造金属の特性とさまざまな用途への適合性を測定するために鋳造所で使用される品質試験です。その人気は試験の非破壊性と、他の機械的特性との相関関係にあります。鋳造所は硬さ試験結果に基づいて材料の引張応力を推定します。
鋳造金属の特性は、金属組成、プロセス条件、熱処理により変化します。鋳造金属製品が所望の最終用途に適しているかを認証することは重要です。鋳造金属ユーザーにとって重要な4つの主要特性カテゴリーがあります:
- 強度
- 衝撃
- 硬さ
- 耐食性
鋳造所は製品鋳造品とともにテストクーポンを鋳造することがあります。テストクーポンからの品質試験結果は、鋳造製品にも当てはまると仮定されます。引張応力や衝撃試験など一部試験は、プロセスで試験片を破壊します。しかし、非破壊試験(NDT)は金属試料を破壊せずに結果を得られます。NDTの利点は、テストピースではなく鋳造金属製品自体で試験を実施できることです。
硬さ試験のメリット:
- 熱処理作業での部品熱処理検証とケース深さ分析が可能
- 材料が意図用途に必要な特性を持つか判断可能
- 材料や部品をターゲット用途向けに適格評価・リリースするための非破壊試験代替手段
- 低コストで迅速な実施
硬さ試験とは
硬さという用語は通常、変形抵抗を意味します。金属では、この特性は永久的、または塑性変形への抵抗の尺度です。金属と鋳造金属の硬さを測定するいくつかの異なる試験が存在します。
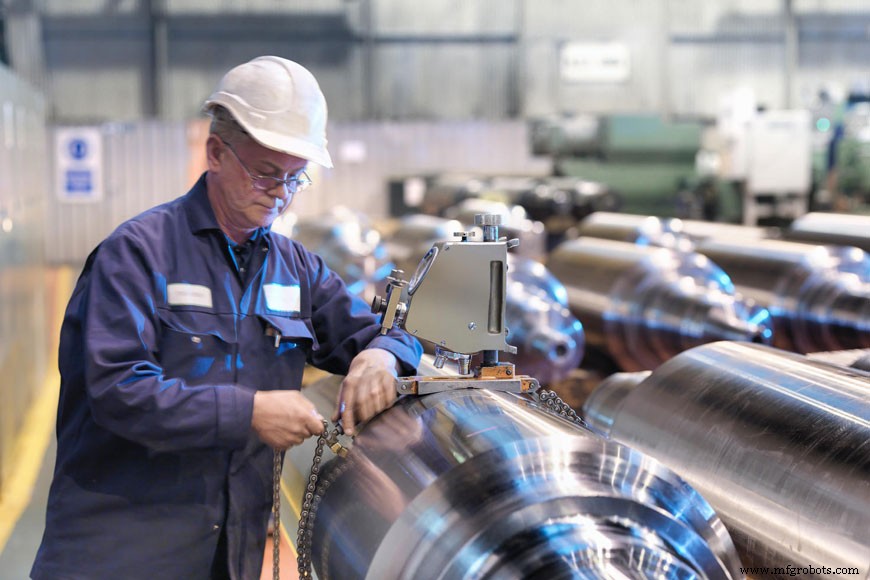
ブリネル硬さ試験
ブリネル硬さ試験はASTM E10——金属材料ブリネル硬さ標準試験法を使用します。米国試験材料協会(ASTM)がこの標準の管理者です。粗い結晶粒構造と不均質材料の可能性があるため、鋳造金属にはマクロ硬さ試験が必要です。高荷重を使用して測定を行うマクロ圧痕試験です。
ブリネル硬さ数(BHN)を得るには、固定直径の超硬球を固定圧力で一定時間金属に押し込みます。荷重除去後、オペレーターは残った圧痕の直径を測定し、以下の式でBHNに換算します:
\(BHN={2P \over \pi D(D-\sqrt{D^2-d^2 })}\)
P = 適用力 (kgf)
D = 圧子直径 (mm)
d = 圧痕直径 (mm)
米国では、鋼鉄の試験荷重は通常最大3000kgf、10mm球で設定されます。アルミニウムは500kgfの低試験荷重、場合によっては5mmの小型圧子を使用。典型的なBHN範囲は金属で50〜750です。以下にエンジニアリングツールボックス ブリネル硬さ表の例を示します:
| 材料 | ブリネル硬さ数 |
|---|---|
| 軟黄銅 | 60 |
| マイルドスチール | 130 |
| 焼鈍済みチゼル鋼 | 235 |
| 白鋳鉄 | 415 |
| 窒化表面 | 750 |
ブリネル硬さ試験のための金属表面準備は非常に重要です。ギザギザした表面やその他の不完全さは結果に影響します。試験前に金属表面を研削し、結果の変動を最小限に抑えることが推奨されます。
ブリネル硬さ試験の起源は1900年に遡ります。試験初期には、結果がオペレーターの視点に強く影響されました。異なるオペレーターが異なる結果を出し、測定の高い変動性を招きました。しかし、電子測定機器の導入により、一貫性レベルが大幅に改善されました。
ロックウェル硬さ試験
ロックウェル硬さ試験はASTM E18——金属材料ロックウェル硬さ標準試験法を使用します。ロックウェル試験は2段階です。装置はダイヤモンドまたは球圧子で試料に予備試験力を適用。この段階の目的は金属表面を突破し、表面仕上げが最終結果に与える影響を低減することです。オペレーターはこの時点で基準圧痕深さを測定します。予備荷重を設定時間保持後、主荷重を適用。再び設定時間保持後、予備荷重レベルまで荷重を減らします。時間経過後、オペレーターは圧痕深さを測定。ロックウェル硬さ数は基準深さと最終深さ測定値の差に基づきます。
ロックウェル試験の精度には、試験軸が垂直から2度以内であることが重要です。ロックウェル硬さスケールが試験に付随します。
\(RHN={N-(h/ S ) }\)
N = 定数
S = スケール単位
h = 圧痕深さ
リーブ反発硬さ試験
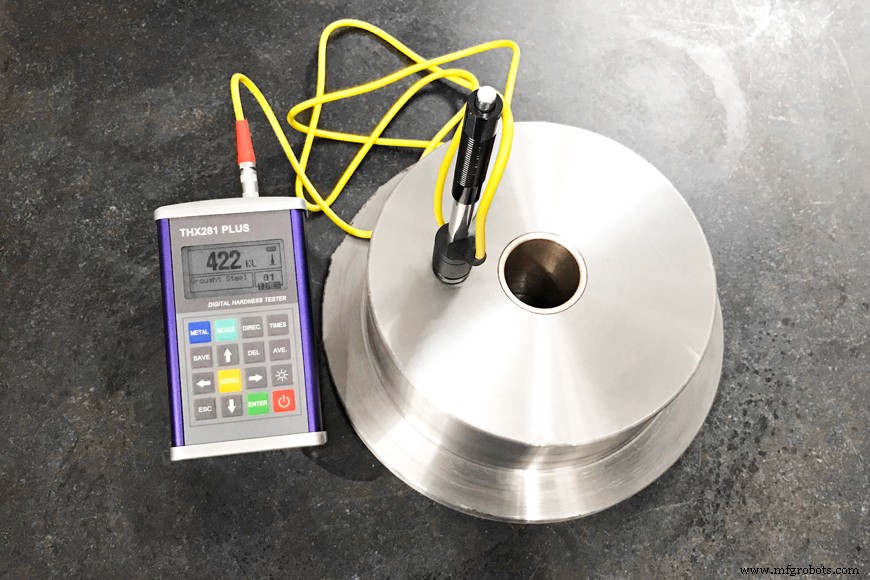
リーブ試験はASTM A956——鋼製品リーブ硬さ試験標準法を使用します。リーブ試験は試験片からの物体反発を測定します。金属の硬さが反発エネルギーに影響——硬い材料はより大きな反発を生み、柔らかい材料は反発エネルギーを減衰させます。物体の衝突前後の速度が反発値の基礎になります。リーブ試験装置にはコイルが含まれ、反発試験用磁性球の誘導電圧を測定。この誘導電圧は試験装置コイルを通過する球の速度と直接関係します。リーブ硬さ値は以下の式で計算されます:
\(LHN={\text{反発速度} \over \text{衝突速度}} \times 1000\)
リーブ法の利点には、試験片に残る圧痕が他方法よりはるかに小さいこと、携帯可能で使いやすく、ブリネル・ロックウェル硬さ計より迅速なことが挙げられます。欠点は試料表面が不均一な場合に変動結果を生じる可能性があること、試料厚さと炭素含有量が結果に影響する可能性があることです。
硬さ数値換算
ASTM E140-12be1は、金属の標準硬さ換算表を提供し、一つの硬さ試験法から別の法への換算を可能にします。これらの換算は近似値であり、材料組成、ミクロ組織、熱処理などの要因に依存することに注意が必要です。表は異なる方法での多数の試験に基づいていますが、換算結果は比較値の推定値とのみ見なせます。
硬さ数値と熱処理
鋳造金属は特性操作のため熱処理されます。熱処理は材料温度を所定値まで上昇させ、所望製品特性に応じた特定速度で冷却することを含みます。加熱サイクル最終温度と冷却速度は金属ミクロ組織に直接影響します。
より速い冷却速度による微細パーライトとフェライトミクロ組織はより高い硬さ値を持ちます。焼入れされると、急速冷却によりマルテンサイトミクロ組織が生成され、これが最も高い硬さを持ちます。ミクロ組織と硬さの直接的関係により、硬さ試験は熱処理が成功したかどうかの迅速な指標となります。
硬さ数値と鋳造金属特性
表は特定材料について引張強度が硬さとどう相関するかを示します。これは引張応力測定が破壊プロセスであるのに対し、硬さ試験が非破壊であるため有用な相関です。しかし、硬さから引張強度への換算には限界があり、これらの表は近似値に過ぎません。
ブリネル硬さ数と引張応力の関係:
\(TS(MPa)=\begin{cases}3.55 \cdot HB & (HB \le 175) \\ 3.38 \cdot HB & (HB > 175) \end{cases}\)
\(TS(psi)=\begin{cases}515 \cdot HB & (HB \le 175) \\ 490 \cdot HB & (HB > 175) \end{cases}\)
HB = 材料のブリネル硬さ(標準圧子と3000kgf荷重で測定)
鋳造製品とグレーディング
鋳鋼のグレーディングには多くの要因が影響します。製品組成、化学的・機械的特性、熱処理プロセスすべてが、適用可能なASTM規格に対する各鋳造製品の認証に役割を果たします。
ASTMはさまざまなグレード金属製品の標準仕様を設定しています。各グレードとその特性を理解し、各用途に適切なグレードを選択することが重要です。ASTM A27は一般用途向け炭素鋼鋳造品をカバーする規格です。
鋳造所での硬さ試験
硬さ試験の発展により、金属鋳造所は一つのシンプルな試験に基づいて製品特性を推定しやすくなりました。非破壊であるため、完成品を損傷せずに実施可能。迅速なプロセスで、生産ラインを離れる製品について鋳造所に迅速なフィードバックを提供します。硬さ数値と引張強度の相関は、製品グレードの初期評価に有用なガイドです。鋳造所は顧客へ製品リリース前に完全な認証試験セットを完了します。
硬さ試験は鋳造所の熱処理プロセスチェックにも役立ちます。結果は材料ミクロ組織が期待通りに変化したかを示します。硬さ試験は金属鋳造所の品質管理とプロセスチューニングの重要な構成要素です。
製造プロセス
- 資産稼働率 vs OEE:製造パフォーマンスの主要指標を明確化
- 現代機械におけるベアリングの機能と革新を理解する
- フライススピンドルの性能:主要仕様と用途
- 旋削フライス複合マシニングセンター:二つの加工を一台で実現
- ギア面取り・バリ取り完全マスター:最適性能を引き出すキーテクニック
- 自動化と協働ロボット:産業用テストの未来を形作る
- 硬さ試験技法:ロックウェル法とブリネル法
- RPAとテスト自動化:主な違いとビジネスインパクト
- ロボット部品検査・テスト:品質とスループットの向上
- タワークレーンの寿命を理解する:定期検査が不可欠な理由
- 安全確保の要:オーバーヘッドクレーンとホイストの負荷試験が果たす必須の役割