



金属鋳造設計:耐久性とコスト効率に優れた部品を作る
品質と価値のための金属鋳造設計
良い金属鋳造設計とは、望ましい形状を生み出す最もシンプルな金型を作ることです。このプロセスには、金属と鋳造方法の専門知識が必要で、品質の高い鋳物において最良の価値を見つけます。
エンドユーザーは、鋳造金属オブジェクトが衝撃を受けた時、異なる熱条件下で、そして何より荷重下でどう振る舞うかを知る必要があります。時間とともに歪み、割れ、変形するか? これらの機械的要件が、製品に最適な金属の種類を決定します。金属設計は、美的または機械的理由で特定の仕上げグレードを要求することもあります。エンジニアやデザイナーは、材料と方法が鋳造現場でどう相互影響するかの経験に基づき、金属と鋳造方法を選択し設計を作ります。液体、冷却、固体状態での金属の挙動を知ることは、生産現場での問題を最小限にする設計を作る上で重要です。
金属鋳造設計の変数
金属の鋳造性
鋳造設計の結果に影響を与える主な金属特性は4つあります:
- 流動性は、様々な金属が溶融状態で流れやすさです。液体状態でより流動性が高い金属ほど、金型内の微細なディテールをよりよく捉えられます。
- 収縮は、溶融金属が液体状態から冷却する際の収縮率です。液体収縮は金属が冷え始めた時の収縮率、凝固収縮は液体から固体へ凍り始める時点、固体収縮は金属が固まった後の収縮です。これらの率は冷却中に起こり得るひずみと欠陥を予測できます。設計の各部分が非常に異なる速度で凍る場合、鋳物の完全性に挑戦となります。
- スラグまたはドロス生成は、鋳物中の非金属介在物の存在と、それらが許容される場所(表面)と有害な場所(表面下)を記述します。
- 注湯温度は、特定の合金を注湯できる温度です。金属が熱いほど、生産上の課題が多くなります。
熱伝達
金型内で金属がどれだけ速く凝固するかに影響する、2つの異なる熱伝達率があります。一つは金属自体を通じた熱の分散、もう一つは鋳物が金型に接触している部分からの熱伝達率です。これらの率は、鋳物全体の温度差、および鋳物の各セクションが状態変化する際に起こり得る差動冷却を決定するのに役立ちます。
凝固パターン
通常、鋳物は金型に接触している部分でより速く冷却し、エッジから内側へ向かって結晶化します。与えられた金属の結晶化、熱伝達、収縮率を知ることで、エンジニアや冶金学者は鋳物を通じた結晶化パターンを予測できます。収縮問題を最小限にするため、金型はこれらの凝固パターンを考慮して設計されます。金型の一部をチルで冷やして特定セクションでより急速な収縮を作ったり、ライザーと呼ばれる貯蔵庫を鋳物の他の部分に接続して、凝固収縮する金属にゆっくり液体金属を供給し、空洞形成を防いだりします。
形状と肉厚の変化
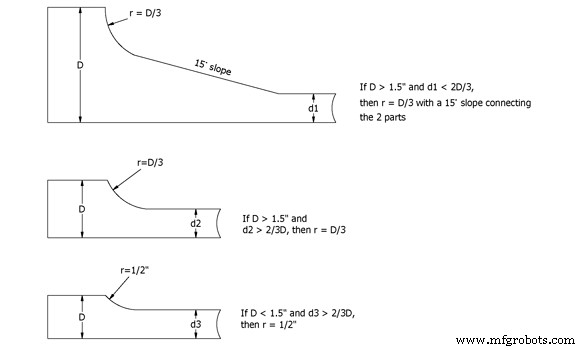
材料の厚みが増した場所では、冷却中の鋳物にホットスポットが形成されます。可能な限り均一肉厚で設計するのが望ましいですが、不可能な場合は壁の勾配を緩やかに変化させ、すべての場所で最小肉厚を確保することでひずみを最小限にできます。
セクション間の接合部
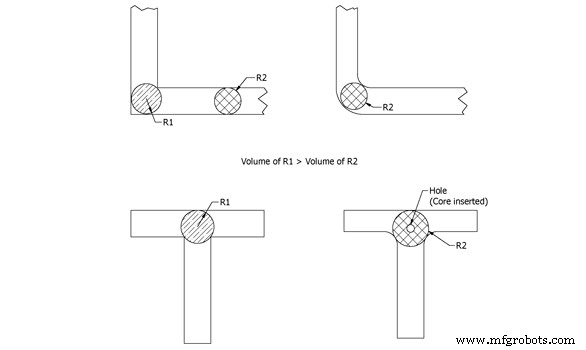
セクション間の接合部における鋭角は、鋳物肉厚を考慮する際にエンジニアが注意する領域です。設計者が注意しないと、鋳物の2つ以上のセクションが接合する点で、両側の金属体積より大きな体積が生じます。これらのコーナーを丸めて鋭角から離すことで、この体積を両側の金属体積とより整合性のあるものにできます。
金型安定性
鋳造金型は、冷却中の金属の挙動に耐えられなければなりません。膨張、収縮、脱ガス(注湯時に金型から発生し、凝固中の鋳物に閉じ込められるガス)は、使用金属によってはすべて起こり得ます。金型に使用される材料は、金属のあらゆる状態に耐え、破壊や崩壊なく保持できなければなりません。
表面仕上げ能力
異なる成型方法は異なる仕上げを生みます。製品に微細な仕上げが必要な場合、成型プロセスはより高価になります。場合によっては、精密仕上げが製品の一部のみ必要で、鋳物を型から出した後に一部を機械加工できることもあります:この場合、金属は容易に機械加工可能でなければなりません。非常に滑らかな仕上げは、より集約的で高価な成型プロセスから生まれますが、大型オブジェクトでは全面機械加工より安価です。
その他の金型設計考慮事項
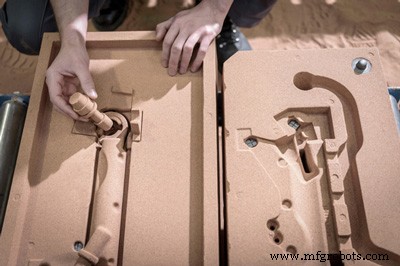
優れた鋳物を良い価格で生産するには、設計者は高価なコア、深いドラフト、不規則なパーティングを最小限に抑えるか排除すべきです。
ドラフト
ドラフトとは、鋳物の垂直壁のテーパーを指します。これは、「ポジティブ」イメージであるパターンが、金型の壁を乱すことなく引き抜けるようにするために必要です。
コア
コアは、鋳物内部に意図的な穴や空洞を作るために使用されます。成型中に燃え尽きるか、後にシェイクアウトされるように設計されています。多くの場合製造コストが高く、一部の設計では金型の「パーティングライン」や鋳物の向きを変えることで回避できます。
パーティングライン
パーティングラインは、金型の2つの半分が合わさる場所に生じます。ライザーとゲートはしばしばパーティングラインに配置され、そのため鋳物取り出し後に余分な材料を取り除くための追加金属加工が必要になることがあります。パーティングラインに金属が漏れ込むこともあり、通常薄く平らです:これはフラッシュと呼ばれ、フラッシュ除去は鋳造後の一般的なステップです。
鋳造設計の卓越性
金属鋳造を設計する際、材料と方法の関係を理解することが、品質と価値のある製品を作る鍵です。金属と金型の依存関係は複雑です。最終製品に必要な機械的特性を知ることは、どの金属が必要かを左右し、液体、冷却、固体状態での金属の挙動が金型の必要条件の一部を決定します。例えば、流動性の低い金属は微細なディテールの少ない金型でより良く働くかもしれません:冷却時に非常に脆い金属は、欠けやすい鋭いエッジを持つ設計には不向きです。必要な融解温度も鋳造現場でのプロセスの課題を決定します。例えば、鋼の高い融点は、鋳造プロセス全体でより高いレベルの監視と精度を必要とします。設計者、エンジニア、金属作業員の経験とコミュニケーションが、最低価格で優れた製品を生み出す助けになります。
製造プロセス