



機械加工部品図面解析のマスター:ステップバイステップガイド
まず、製品における機械加工部品の役割、位置、組立関係、作業条件を理解し、様々な技術要求が部品の組立品質と性能に与える影響を明確にし、主要かつ重要な技術要求を特定してから、部品図面を分析します。
(1) 部品図面の完全性と正確性の確認
機械加工部品の形状と構造を理解した後、部品の図面が正しく十分か、表現が直感的で明確か、図面が国家規格に準拠しているか、寸法・公差・技術要求の記入が完全かつ合理的かなどを確認する必要があります。
(2) 部品の技術要求の分析
部品の技術要求には以下の側面が含まれます:加工面の寸法精度、主要加工面の形状精度、主要加工面間の相互位置精度。加工面の粗さとその他の表面品質要求、熱処理要求、その他の要求(動的バランス、非丸みや面取り、バリ取り、素材要求など)。
性能を確保する前提で、これらの要求が経済的かつ合理的か、既存の生産条件下で実現可能かを分析することに注意すべきです。特に主要面の技術要求を分析することが重要です。主要面の加工が部品工程の全体像を決定するためです。
(3) 部品材料の分析
素材そのものの機械的特性と熱処理、鋳造品質、加工対象材料の硬度、白口、砂眼、疎松などの有無を分析します。加工難易度を判断し、工具材料と切削条件の選定の基礎とします。選定された部品材料は経済的かつ合理的で、良好な切削性能を持ち、使用性能の要求を満たすものでなければなりません。
(4) 合理的な寸法記入
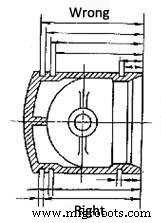
- 部品図面上の重要寸法は直接記入し、加工時には工程基準と設計基準を一致させ、最短寸法チェーンの原則に従うべきです。図1では、ピストンリング溝の寸法が重要寸法であり、その幅を直接記入すべきです。
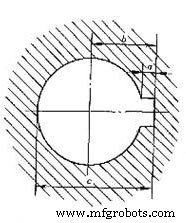
- 部品図面に記入される寸法は測定しやすいものでなければならず、軸、中心線、仮想平面など測定が難しい基準から寸法を記入しないでください。図2に示すハブキー溝の深さは、寸法Cが記入されている場合のみ、ノギスやテンプレートで容易に測定できます。
-
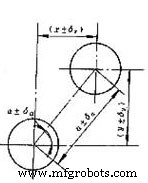
部品図面上の寸法は閉じた寸法チェーンにしないでください。矛盾が生じるためです。図3のように、穴間隔寸法A±と角度±が記入されている場合、X軸とY軸の座標寸法を無闇に記入できません。加工を容易にするために、寸法チェーンに従って計算し、参考寸法として括弧書きで記入することはあります。
-
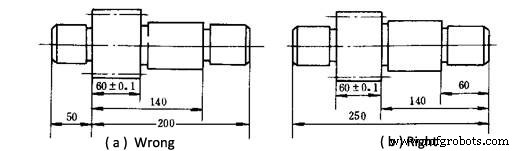
部品上の非嵌合自由寸法は、できるだけ加工順序に従って工程基準から記入すべきです。図4のギヤシャフトについて、図(a)の記入法ではほとんどの寸法を換算する必要があり、直接測定できません。図(b)の記入法は加工順序と一致し、加工測定に便利です。
-
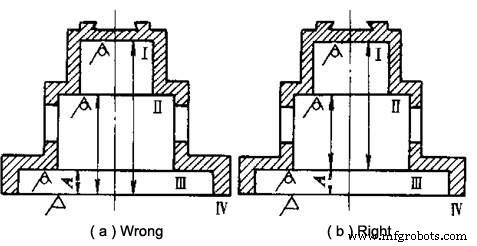
部品上の各非加工面の位置と寸法は直接記入し、非加工面と加工面の間には1つの接触寸法のみを設定できます。図5のように、図(a)の記入法は不合理です。図面要求を満たせるのは1つの寸法のみで、他の寸法は公差外になる可能性があります。図(b)の寸法Aは、面Ⅳを加工する際に保証され、他の位置は直接記入せず、鋳造時に保証されます。
製造プロセス
- 製品要求仕様書 (PRD) 完全マスター: ステップバイステップガイド
- CNC加工コスト削減:精密部品のためのエキスパートのヒント
- 生産ニーズに最適なVMC 5軸機を見つける
- CNCマシニングセンタの予防保全:機械を最高の状態に保つ
- フライス盤選定ガイド:種類・用途・選択基準をプロが解説
- 完璧な機械加工部品を作るための6つの必須ステップ
- CNC加工コストを品質落とさず削減する7つの設計・仕様戦略
- CNC加工コスト削減:手頃な精度を実現する実証済み戦略
- CNC加工:大型部品と小型部品の課題を克服する
- 高速加工におけるサーフェスマッピングの習得:プロービング技術
- 産業卓越性のための精密小物部品加工サービス