



包括的なCNC加工分析:構造、製造可能性、精度、技術仕様
CNC加工部品の製造可能性分析は主に3つの部分で構成されます:製品の部品図面分析、構造的製造可能性分析、部品精度と技術要求分析。
(1) 部品図面分析
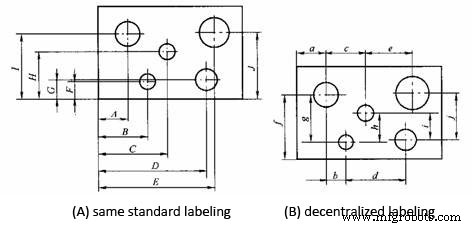
①部品図面の寸法記入方法は、CNC加工の特性に適応すべきです。図(A)に示すように、CNC加工部品図面の寸法記入は、同一基準から記入するか、座標寸法を直接指定すべきです。この記入方法はプログラミングを容易にするだけでなく、寸法間の相互調整を助け、設計基準・工程基準・測定基準・プログラミング原点の統一に有利です。部品設計者は一般的に組立やその他の使用特性をより多く考慮するため、図(B)に示すような部分的な分散記入法をよく用いますが、これは工程配置と数値制御加工に多くの不便をもたらします。CNC加工は高精度で繰り返し位置決め精度が高いため、部品の使用特性は大きな累積誤差によって損なわれません。したがって、部分的分散記入法を同一基準記入法または座標寸法直接指定に変更できます。
②加工部品の設計図面を分析し、記載された寸法公差・幾何公差等の情報に基づき、加工面を重要面と副次面に分類し、設計基準を見出し、基準選定の原則に従って部品の加工位置決め基準を決定します。また、部品ブランクが位置決め・クランプしやすいか、クランプ方式とクランプポイントの選択が工具の動きを妨げないか、クランプ変形が加工品質に影響しないか等を分析し、ワーク位置決め、取り付け、治具設計の基礎を提供します。
③部品輪郭を構成する幾何学的要素(点、線、面)の条件(接点、交点、垂直、平行等)は、CNCプログラミングの重要な基礎です。手動プログラミングでは、これらの条件に基づいて各節点の座標を計算する必要があります;自動プログラミングでは、部品を構成する全幾何学的要素をこれらの条件に従って定義する必要があります。いずれの条件が不明であってもプログラミングは不可能です。したがって、部品図面を分析する際、幾何学的要素の与えられた条件が十分かどうかを分析し、問題があれば設計者と早急に協議して解決すべきです。
(2) 部品の構造的工程分析
①部品の内部空洞と形状は、できるだけ統一された幾何学的タイプとサイズを採用すべきです。これにより工具仕様と工具交換回数を削減し、プログラミングを容易にし、生産効率を向上させます。
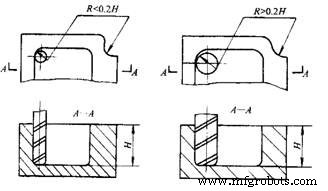
②内溝のフィレットサイズは工具径を決定するため、内溝のフィレット半径は小さすぎないようにすべきです。下図の部品では、その構造と工程の良し悪しは、加工輪郭の高さやコーナーアーク半径のサイズ等の要因に関係します。図(b)は(a)と比較してコーナーアーク半径Rが大きく、より大径のエンドミルが使用可能です;平面加工時の送り回数も減少し、表面加工品質が向上するため、製造可能性が良好です。逆にRが小さいと製造可能性は悪くなります。一般的に、R<0.2H(Hは加工対象ワーク輪郭面の最大高さ)の場合、その部分の製造可能性は良くないと判断できます。
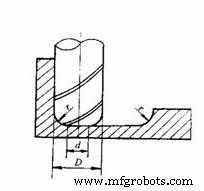
③部品の溝底平面をフライス加工する際、溝底フィレット半径rは大きすぎないようにすべきです。下図に示すように、フライスカッターの端面とフライス平面の最大接触直径はd=D-2r(Dはフライスカッター径)です。Dが一定のとき、rが大きいほどフライスカッター端面のフライス平面面積が小さくなります。平面加工能力が低下し、効率が下がり、製造可能性が悪化します。rがあるレベルに達すると、ボールエンドミルの使用が必要になり、できるだけ避けるべきです。
④ できるだけ全ての機械加工可能面を一回のクランプで完了すべきです。このため、各面の加工を容易にする位置決め方法を選択すべきです;二回目のクランプが必要な場合は、統一基準位置決めを採用すべきです。CNC加工で統一位置決め基準がない場合、ワークの再取り付けにより位置決め誤差が生じ、加工後の二面の輪郭位置と寸法が不整合になります。したがって、二回クランプ後の相対位置精度を確保するため、統一位置決め基準を使用すべきです。
3) 部品精度と技術要求の分析
1) 部品精度と各種技術要求が完全かつ合理的かどうかを分析します。CNC旋削で加工される面については、精度要求をできるだけ統一し、最終工具で連続加工できるようにすべきです。
2) 工程におけるCNC加工精度が図面要求を満たせるかどうかを分析します。後工程のために十分な加工余代を残すことに注意してください。
3) 部品図面で位置精度が高い面を見出し、これらの面が一回の取り付けで完了できるかどうかを判断します。
4) 高い表面粗さが要求される面や対称面については、定線速機能を用いた切削を採用することを決定します。
製造プロセス
- CNC加工コスト削減:精密部品のためのエキスパートのヒント
- CNC加工における精度、精密さ、公差をマスターする
- CNC加工精度向上:根本原因分析と効果的なエラー軽減策
- 機械加工部品図面解析のマスター:ステップバイステップガイド
- 高度なCNC横形マシニングセンタ(HMC)による生産効率の最大化
- CNC工作機械の主要構成部品とシステム要素:完全解説ガイド
- CNC加工の精度と効率を高める4つの実証済み戦略
- CNC加工の卓越性:4つの検査技術と3つの主要ソリューション
- 高速CNCマシニングセンター:主要構成と要件
- 精密航空宇宙CNC加工:軽量チタン・アルミニウム部品の製造
- 精密部品・コンポーネント仕上げサービス