



小ロットCNC加工向け部品設計:精度と速度を両立するガイドライン
近年、CNC加工はワークショップの実践を完全に変えました。部品のCNC加工に依存するほぼすべての業界が、高精度CNC工作機械を自社で保有するか、専門加工サービスに依存し、原材料をカスタム加工部品に加工し、個々の部品に仕上げています。これは、中小規模量産機械部品を設計するデザイナーにとって、全く新しい可能性の世界を開きました。
この早期の考慮は、数千個の部品を発注する際に製造プロセスの時間と費用を削減するのに役立ち、これは極めて重要です。
部品がプロトタイプの場合、慌てた設計は高額な生産コストと量産移行前の複数回の再設計を招く可能性があります。これらの問題を回避するため、少量ロットCNC加工見積もりを製造に提出する前に、いくつかの設計ガイドラインを検討してください。
価格考慮事項
機械工場は、あらゆる生産オーダーの準備に対してセット価格を決定します。データを分析し、機械にプログラムする必要があります。次に、オペレーターは作業準備を行い、適切な治具と工具を使用してプロジェクトをセットアップします。これらのコストはオーダー内の単位に分配されます。オーダーが小さいほど、単位あたりのセットアップコストは高くなります。また、少量の材料注文は、大量注文よりも単位あたりの投資が多くなります。
少量オーダーのもう一つの費用考慮事項は、機械工場がオーダーをどう処理するかに関係します。オーダーが大きいほど、工場は生産効率を改善する方法を探します。しかし、これらの方法は少量生産ではコスト効率が良くありません。なぜなら少量生産は一度に生産されるため、単位コストが増加するからです。
設計基準
部品を製造しやすくするために留意すべき設計戦略があります:
内部コーナー(内角):
部品の内側のコーナーが鋭いほど、より小さな工具が必要です。小さな工具は材料除去により多くのフライスパスを必要とし、時間とコストが増加します。機械技師はより大きな工具を使用して設計部品をフライス加工し、加工プロセスを高速化できます。これは、鋭い内角の代わりに大きな丸み(R)を指定することで達成できます。
穴:
機械オペレーターはドリルとエンドミルでCNC部品を加工します。設計で穴径を決定する際、メートル法またはインチ法で測定される標準ドリルビットの標準サイズをガイドとして使用してください。技術的には1mmを超える任意の径が可能です。非常に寛容な穴が必要な場合、エンジニアは仕上げリーマとボーリングカッターを使用できます。約20mm未満の標準径の穴に推奨されます。
ねじ:
CNC加工部品の設計では、推奨ねじサイズはM6以上ですが、最小はM2のみです。機械オペレーターはCNCねじ工具を使用してM6までねじを切削し、タップ折損リスクを低減します。M2までタップとダイスで切削可能です。
推奨ねじ長さと最小公称径は1.5倍です。M6未満のすべてのねじについて、穴底に公称径の1.5倍に等しい非ねじ長さを追加する必要があります。M6より大きいねじの場合、穴全長にわたってねじ切り可能です。
内部エッジ:
内部エッジの推奨垂直コーナー半径は、キャビティ深さの1/3以上です。推奨コーナー半径を使用すると、推奨キャビティ深さガイドラインを満たす径の工具が使用されます。コーナー半径を推奨数よりわずかに大きくすると、90度角ではなく円弧経路で切削でき、CNC加工部品に優れた仕上げを提供します。
キャビティ深さ:
CNC切削工具は、一定の深さを超える内面に到達できません。加工不能な設計を避けるため、キャビティ深さを工具幅の4倍に制限してください。
フィーチャーアライメント(特徴配置):
部品の形状と輪郭が加工方法と必要なセットアップ量を決定します。部品が複雑になるほど製造コストは高くなります。設計をシンプルにすると、加工中に必要な再配置量が減ります。部品の再配置は製造時間とコストを増やすだけでなく、位置決め誤差ももたらします。
公差の過剰設計を避ける:
特定公差を持つ部品は、デフォルト公差に依存する部品より製造コストが高くなります。場合によっては、これらの追加公差は設計自体が要求するのではなく、繰り返しから選ばれます。あなたの設計が特別な公差を必要としない場合は、使用しないでください。
より厳しい公差を望むなら、より高いコストも予想すべきです。要求が高いほど、部品のCNC加工時間は長くなり、より高度なCNC工作機械と検査装置が必要になります。
材料と表面仕上げ:
現在、材料コストはこれまで以上に変動しやすくなっています。選択する材料は、全体的な製造コストを削減できるだけでなく、入手性に応じて製造時間を短縮できます。表面仕上げもコストを増やすため、部品が特別な仕上げを必要としない場合は要求しないでください。
薄肉:
理想的には、CNC加工部品の壁厚は金属で少なくとも0.8mm、プラスチックで1.5mm以上ですが、技術的には0.5mmも可能です。
薄い壁は加工中の振動を増やし精度を低下させます。薄いプラスチック壁は残留応力により反る可能性もあり、温度上昇により調整されることもあります。
図面:
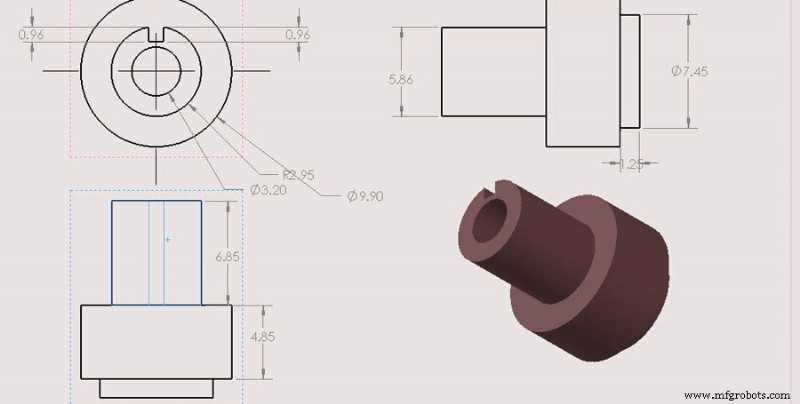
CADモデルに製造エンジニアリング図面を含めると、ねじ、特定公差、表面仕上げ、その他の注記や指示を指定することでセットアップ時間を短縮できます。
覚えておいてください、最終部品の要件が設計を決定します。これらのガイドラインは、部品設計が許す場合に時間とコストを節約する方法を示すだけです。最善の選択は、CNC加工工場と協力して、小ロットオーダー向けに最もコスト効率の良い部品を設計することです。
SANS Machiningは小ロット加工部品に大きな強みがあり、主にカスタムオートメーション業界と産業商社向けに加工サービスを提供しています。関連プロジェクトがあれば、図面をお送りください。無料でお見積もりいたします。
製造プロセス
- 正確なCNC加工見積もりのためのトップ5必須項目
- CNC加工コストを品質落とさず削減する7つの設計・仕様戦略
- CNCバッチ加工をマスター:プログラミングワークフローを最適化
- CNC加工の表面仕上げ完全ガイド
- CNC加工マスター:最適パーツのための実証済み設計戦略
- 信頼できるCNC加工ショップの選び方:確実な部品調達のためのガイド
- 精密CNC加工によるカスタム部品製造:迅速・高精度・最適なソリューション
- 大型部品のCNC加工:サイズ制約を克服する戦略
- セラミックス向け高度CNC加工ソリューション
- オートバイ部品のカスタムCNC加工:精度と耐久性を両立
- トルネード T2M:小型複雑部品向け精密CNC旋削センター