



硬質陽極酸化:アルミニウム部品の強度と耐久性を向上
アルミニウム合金は各種合金の中では比較的柔らかい金属です。軽量なため加工に最適ですが、高強度が要求される機械部品への使用は難しいです。そこで硬質陽極酸化被膜でアルミニウム金属を強化します。このプロセスは硬度と耐食性を向上させ、その効果を適切に制御できます。したがって、アルミニウム合金の用途を多様な機械部品に拡張できます。
硬質陽極酸化仕上げとは
硬質陽極酸化は表面処理の一種です。電解セルで有機酸を用い、酸化アルミニウム被膜を生成します。硬質陽極酸化プロセスの特徴は、従来法で処理された被膜より硬く、耐摩耗性に優れることです。一般的に封孔処理は行いません。耐食性が必要な場合は全面封孔プロセスを用いますが、耐摩耗性と耐食性は低下します。
硬質陽極酸化被膜の厚さ
一般的に硬質陽極酸化被膜の厚さは約25μm〜150μmが要求されます。最大厚さは約50μm〜80μmです。しかし、一部機械部品では25μmの薄い厚さが要求されます。例えば、ヘリカルギアとスプラインギア。優れた絶縁性や耐摩耗性が必要な部品は50μmの被膜厚が有益です。125μm以上の厚さは特殊用途に最適です。しかし、硬質陽極酸化被膜が厚ければ良いわけではありません。被膜が厚くなるほど外層のマイクロ硬度は低下し、被膜表面は粗くなります。
硬質陽極酸化と通常陽極酸化の違い
1. 厚さと外観
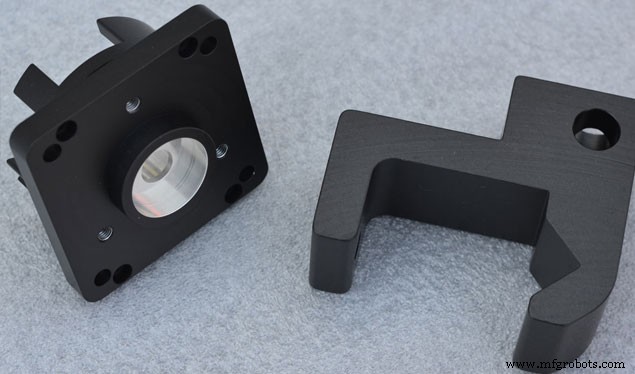
陽極酸化と硬質陽極酸化の顕著な違いは厚さです。硬質陽極酸化アルミニウムは通常陽極酸化より厚く、硬質陽極酸化アルミニウム部品の外層により高い耐傷性を与えます。また、通常陽極酸化アルミニウムより均一な表面を持ちます。
2. 封孔
このステップは通常陽極酸化アルミニウムで重要です。通常アルミニウムでは小さな孔が形成されます。より良い結果のために孔を修復する必要があります。しかし硬質陽極酸化アルミニウムでは不要で、より厚い酸化層が部品の耐摩耗性を高めます。
3. 生成条件
25ミクロン以上の厚さでは、硬質陽極酸化被膜はより低温、より高い電流密度で形成されます。
4. 電解質
通常陽極酸化はクロム酸や硫酸電解質で可能ですが、硬質陽極酸化は主に硫酸電解質と、シュウ酸、スルファミン酸などの有機酸を添加した硫酸電解質を使用します。
5. 用途
硬質陽極酸化アルミニウム製品は、妥協のない耐摩耗表面を要求する用途・条件に適しています。例えば油圧装置、シリンダー、一部の食品調理器具、フライパン、構造外装など。現代の工業・商業用途では硬質陽極酸化が消費者向け製品より追跡しやすいです。標準硫酸陽極酸化アルミニウムは工学、航空宇宙、自動車産業に適しています。
硬質陽極酸化アルミニウムは非導電性のため、導電性が必要な領域には選択的マスキングが必要です。陽極酸化は部品と一体化しており、塩分・腐食環境で使用可能です。通常陽極酸化は良好な耐摩耗性を持ちますが、硬質陽極酸化アルミニウム製品は優れた耐摩耗性を持ちます。
硬質陽極酸化被膜の処理方法
硬質陽極酸化電解には多くの方法があります。例えば、硫酸、シュウ酸、プロピレングリコール、無機酸。電源は直流、交流、交直流重ね合わせ、パルス、重ね合わせパルスに分類されます。以下は広く使用される硬質陽極酸化タイプです。
- 硫酸硬質陽極酸化
- シュウ酸硬質陽極酸化
- 混酸硬質陽極酸化
硬質陽極酸化の5つのヒント
良質な硬質陽極酸化被膜を得るとともに、部品の要求寸法を確保するため、以下のヒントを推奨します。
1. 面取り
硬質陽極酸化 - 面取り
硬質陽極酸化部品に鋭利なコーナー、バリ、その他の鋭利な特徴を持たせてはいけません。一方、通常陽極酸化時間は非常に長く、陽極酸化プロセス自体が発熱反応です。コーナーは電流が比較的集中しやすい場所です。これらの場所は部品の局部過熱を引き起こし、部品を焼損させる可能性が最も高いです。したがって、全アルミニウム部品のエッジとコーナーは面取りすべきです。面取り半径は0.5mm以上とするべきです。
2. 表面粗さ
硬質陽極酸化後、部品の表面粗さは変化します。粗い表面は硬質陽極酸化後、元より滑らかに見えます。一方、滑らかな表面の部品は通常、硬質陽極酸化後に悪化します。低下幅は約1〜2グレードです。
3. 寸法余代
硬質陽極酸化被膜の厚さが大きいため、アルミニウム部品をさらに加工または組立する必要がある場合、あらかじめ一定の加工余代を確保すべきです。またクランプ位置も指定すべきです。
硬質陽極酸化プロセス中、部品寸法は変化します。陽極酸化被膜の想定される厚さ変動と寸法公差を加工前に考慮し、陽極酸化前の部品実寸法を決定します。それらを指定公差で硬質陽極酸化します。
4. 治具設計
硬質陽極酸化部品は酸化プロセス中に高電流・電流に耐える必要があります。そのため部品を慎重にセットしなければなりません。接触不良は感電、摩耗、部品接触部の焼損を引き起こす可能性があります。したがって、硬質陽極酸化後、異なる形状と特定要件を持つ部品専用の治具を設計・製造する必要があります。
5. 部分保護
同一部品に通常陽極酸化領域と硬質陽極酸化領域の両方がある場合、部品の表面仕上げと精度に応じて特定手順を手配すべきです。通常陽極酸化を先に行い、その後硬質陽極酸化を行います。硬質陽極酸化を必要としない表面は絶縁すべきです。スプレーガンやブラシで塗布できます。調製したニトロセルロースバインダーや過酸化エチレンバインダーを塗布します。硬質陽極酸化を必要としない表面には、絶縁層を薄く均一に塗布します。各層を低温で30〜60分乾燥させ、2〜4層を完全に塗布します。
硬質陽極酸化の利点
- 表面硬度はHV300kg/mm²以上に達します。
- 陽極酸化被膜厚は20μm以上です。
- 大気中で高い耐食性と耐摩耗性を持ち、理想的な絶縁被膜でもあります。硬質陽極酸化は優れた絶縁特性(耐電圧最大2000V)を持ち、基材金属に強固に結合します。
- 強い密着性。形成された硬質陽極酸化被膜の50%がアルミニウム合金内部に浸透し、50%が表面に付着します。
- 無毒:陽極酸化被膜とそれを生成する電気化学プロセスは人体に無害です。
- 従来の硬質クロムメッキの良い代替です。硬質クロムメッキプロセスと比較して、低コスト、被膜密着性良好、メッキ液と洗浄廃液処理が容易などの利点があります。多くの産業で加工利便性、製品軽量化、環境保護への要求が高まる中、アルミニウム合金と硬質陽極酸化を採用し、従来のステンレス鋼スプレーと電気メッキを置き換える製品が増えています。
製造プロセス
- アルミニウム合金旋削に最適な旋削工具と切削液の選定
- 電気めっき vs 陽極酸化:金属表面処理の主な違い
- カスタムエンクロージャ・部品のタイプ2&3アルマイト処理をマスター
- アルミニウム陽極酸化処理の完全ガイド:初心者からプロまで
- EV部品加工に最適化された工具と戦略:PCD工具が自動車メーカーの強い味方に
- なぜアルミニウムがCNC加工の定番材料なのか:メリット、用途、代替材
- アルミニウムCNC加工:メリット、デメリット、合金解説
- ピックアンドプレースロボットアームの高性能コンポーネント:効率的な自動化のために
- Amada G07 ガングタイプ CNC 旋削センター:小型から量産までの精密焼入れ・仕上げ旋削
- CNC工作機械を徹底解説:種類、構成要素、主要メリット
- インダストリー4.0が実現する資産状態監視の革新:比類なき効率化への道