



研削加工のよくある8つの問題と解決策
1. 研削とは?
研削は、砥石などの研削工具の切削作用でワーク表面の余分な層を除去し、ワークの表面品質を所定の要求に満たす加工方法です。一般的な研削形態には、円筒研削、内面研削、センタレス研削、ねじ研削、ワーク平面研削、形成面研削などがあります。
2. 研削工具とは? 砥石の構成は? 性能を決める要因は?
研削、研磨、ポリシングに用いられるすべての工具を総称して研削工具と呼び、その多くは砥粒と結合剤で作られます。
砥石は砥粒、結合剤、気孔(ない場合もある)で構成され、その性能は主に砥粒、粒度、結合剤、硬度、組織などの要因で決まります。
3. 砥粒の種類は?
砥粒は直接切削作業を担い、高硬度、耐熱性、一定の靭性を持ち、破砕時に鋭利なエッジとコーナーを形成できる必要があります。現在、生産で一般的に使用される砥粒は酸化物系、炭化物系、超硬砥粒系の3タイプです。よく用いられる砥粒には、ホワイトアルミナ、ジルコニアアルミナ、立方晶炭化ホウ素、合成ダイヤモンド、立方晶窒化ホウ素などがあります。
4. 円筒研削と平面研削における研削運動の形式は?
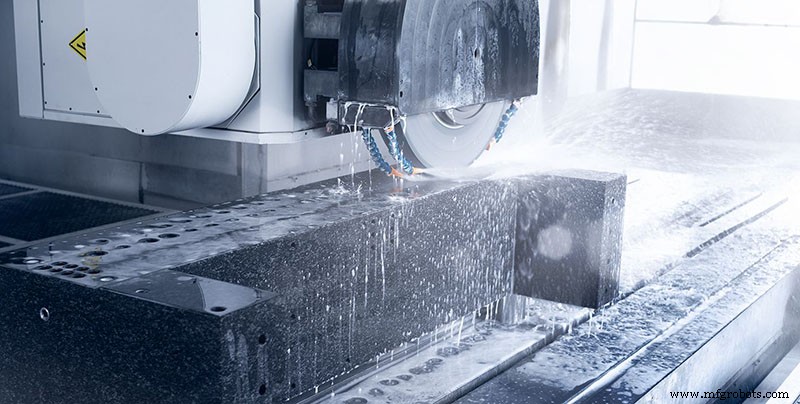
円筒研削と平面研削では、研削運動は主運動、半径方向送り運動、軸方向送り運動、ワーク回転または直線運動の4形式を含みます。
5. 単一砥粒の研削プロセスを簡述せよ
単一砥粒の研削プロセスは大まかに、滑り、刻み、切削の3段階に分かれます。
(1) 滑り段階:研削中、切削厚はゼロから徐々に増加します。砥粒切れ刃とワークが接触し始めたときの切削厚acgが極めて小さく、砥粒頂点の鈍り半径rn>acgのとき、砥粒はワーク表面で滑りのみを生じ、弾性変形のみで切りくずは発生しません。
(2) 刻み段階:砥粒の侵入深さ増加に伴い、砥粒とワーク表面間の圧力が徐々に増加し、表面層も弾性変形から塑性変形へ移行します。この時点で押し付け摩擦が激しく、大量の熱が発生します。金属が臨界点まで加熱され、正常熱応力が材料の臨界降伏強度を超えると、切れ刃が材料表面に食い込み始めます。滑りが材料表面を砥粒の前方と側面に押し出し、砥粒がワーク表面に溝を刻み、溝の両側に隆起を生じます。この段階の特徴は:材料表面で塑性流動と隆起が起こり、砥粒の切削厚が切りくず形成の臨界値に達しないため切りくずは形成されません。
(3) 切削段階:侵入深さが臨界値まで増加すると、切削層が砥粒の押し出しにより明確にせん断面に沿って滑り、切りくずを形成してすくい面に沿って流出します。これが切削段階です。
6. 高速研削とは? 普通研削と比較した特徴は?
高速研削は、砥石周速を高めることで研削効率と研削品質を向上させるプロセス方法です。普通研削との違いは研削速度と送り速度が高いことで、高速研削の定義は時代とともに進化しています。1960年代以前は周速50m/sを高速研削と呼び、1990年代には最大500m/sに達しました。実用上、周速100m/s以上を高速研削と呼びます。
普通研削と比較した高速研削の特徴:
(1) 他のパラメータを一定に保ち、砥石速度のみを上げると、切削厚が減少し、各砥粒に作用する切削力が対応して減少します。
(2) ワーク速度を砥石速度に比例して上げれば、切削厚を不変にできます。この場合、各砥粒に作用する切削力と合成研削力は変化しません。最大の利点は、同じ研削力で材料除去率が比例して増加することです。
7. 精密研削とは?
精密研削とは、精密研削盤で微粒砥石を選び、砥石を精密にドレッシングすることで砥粒に微小刃先と輪郭特性を持たせ、研削後に残る研削跡が極めて微細で残留高さが極めて小さい研削面を得る方法です。非発火研削段階の効果も加わり、加工精度1〜0.1mm、表面粗さRa 0.2〜0.025mmの表面研削法が得られます。
精密研削における普通砥石の選択原則:
(1) 精密研削用砥石の砥粒は、微小刃先とその輪郭を生成・維持しやすい原則に基づきます。
(2) 砥石粒度:幾何学的要因のみから見れば、砥石粒度が細かいほど研削面粗さ値は小さくなります。しかし砥粒が細かすぎると砥石が砥屑で目詰まりしやすく、熱伝導性が悪いと加工面に焼けなどが生じ、表面粗さ値が増大します。
(3) 砥石結合剤:レジン、金属、セラミックなどがあり、レジンが広く使用されます。粗粒砥石にはガラス質結合剤が使用可能。金属とセラミック結合剤は精密研削分野の重要な研究側面です。
8. 超精密研削とは?
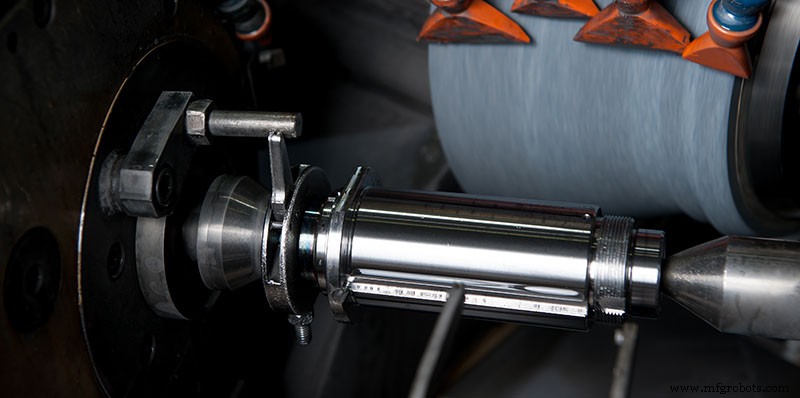
超精密研削とは、加工精度0.1mm未満、表面粗さRa0.025mm未満の砥石研削法です。セラミック、ガラスなどの硬脆材料の加工に用いられます。
超精密研削メカニズム:
(1) 砥粒は、弾性支持と大きな負のすくい角を持つ切れ刃を備えた弾性体と見なせます。弾性支持は結合剤です。砥粒は相当な硬度を持ち自らの変形は非常に小さいですが、実際には弾性体です。
(2) 砥粒切れ刃の切込み深さはゼロから徐々に増加し、最大値に達した後ゼロに戻ります。
(3) 砥粒とワークの全接触プロセスは、弾性域、塑性域、切削域、塑性域、弾性域の順に続きます。
(4) 超精密研削では、切削条件の変化に応じて微小切削作用、塑性流動、弾性破壊作用、滑り作用が順次現れます。刃先が鋭利で一定の研削深さがあるとき微小切削効果が強く、刃先が十分鋭利でない、または研削深さが浅すぎる場合は塑性流動、弾性破壊、滑りが起こります。
超精密研削の特徴:
(1) 超精密研削はシステマチックなプロジェクトです。
(2) 超砥粒砥石は超精密研削の主要工具です。
(3) 超精密研削は超微小切削プロセスの一種です。
超精密研削の応用:
(1) 鋼およびその合金などの金属材料、特に焼入れ処理された硬化鋼の研削。
(2) 非金属の硬脆材料の研削に使用可能。例:セラミック、ガラス、石英、半導体材料、石材など。
(3) 現在、主に円筒研削盤、平面研削盤、内面研削盤、座標研削盤などの超精密研削盤が、外周、平面、穴、穴系の超精密研削に使用されています。
(4) 超精密研削と超精密遊離砥粒加工は相補関係にあります。
製造プロセス