



レーザー加工解説:精度、出力、用途
かつてレーザーはSFの夢に過ぎませんでした。過去60年間で、架空の宇宙線銃から、戦略的に光の力を活用する現実の技術へと進化しました。今日、レーザーは至る所にあります。繊細な手術機器、光学メディアリーダー、製造現場での強力な切断レーザーなど。それらに共通するのは、安定した手、またはコンピュータ制御によって、驚異的な精度で作業を行える点です。
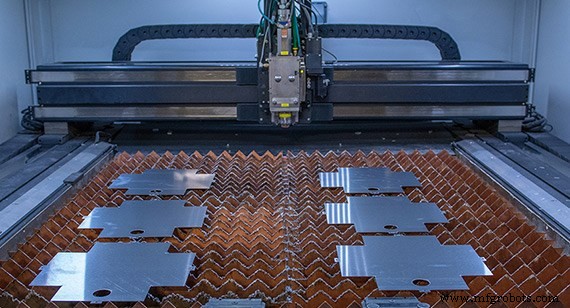
レーザーとは?
LASERは「Light Amplification by Stimulated Emission of Radiation」(誘導放出による光増幅)の頭字語です。本質的に、レーザーは制御された環境下で特定元素の原子を励起させることで動作します。これらの原子の電子が原子核周りの軌道上でより高エネルギーの軌道へ移動し、元の「ホーム」位置に戻る際に、単一波長で完全に位相が揃ったコヒーレント光エネルギーの流れを放出します。このエネルギーは光子で構成され、レンズを通じて導かれます。そこで単一のビームに集光され、そのパワーは非常に大きくなります。
レーザーの切断能力に影響する2つの要素は、レーザー出力(キロワット、kWで測定)と、ビームを可能な限りコンパクトに集光する能力です。設計者にとって重要なのは、レーザーも他の切断工具と同様に幅(レーザーケーフ)を持つことです。これを補正することは重要ですが、他の切断プロセスと比較してケーフははるかに小さいです。
製造用レーザーの比較
製造分野をリードする2種類のレーザーは、二酸化炭素(CO₂)レーザーとファイバーレーザー(固体レーザーとも呼ばれる)です。両者はほぼ同時期(1963/64年)に発明されましたが、CO₂レーザーの方が商業用途での使用歴が長いです。ファイバーレーザーが製造現場に登場したのは1980年代初頭です。
「レーザーは、数週間ではなく数日で部品を納品できる主な理由の一つです」と、ニューハンプシャー州プロトラブズの製造スーパーバイザー、フィル・ダンバー氏は言います。「レーザーが作る切断面は驚異的に正確で、デバーリングがほぼ不要です。パンチプレスも依然として重要なツールですが、レーザーの精度には及びません。」
両者を比較すると、一般的にファイバーレーザーが優位ですが、どちらを使用するかは切断する材料の種類と厚さによって決まることが多いです。ファイバーレーザーは薄板で高速です。高度に集光されたビームにより、高反射材料をより速く切断できます。CO₂レーザーとは異なり、ファイバーレーザーには可動部品やミラーがなく、メンテナンスコストが低いです。何より、同じ切断出力で消費電力が少なくて済みます。
ファイバーレーザーが圧倒的に有利に見えますが、CO₂レーザーが依然として優れている分野もあります。例えば、直線切断の速度、そして現時点では0.2インチ(5mm)以上の厚板材料です。ただし、ファイバーレーザーの出力向上により、これらの差異も縮小しつつあります。
レーザー切断の代替手段
そのパワーと速度からレーザーが唯一の選択肢に思えますが、他にも強力な競合技術があります。
フライス加工: エンドミルで切削するのは古典的に思えますが、精度0.0003インチ(0.00762mm)以内で、比較的高速です。最大の利点は、エンドミルが生み出す高品質なエッジと、3D形状への対応力です。欠点はセットアップとプログラミングに時間がかかることです。
ウォータージェット: 水に研磨剤粉末を混ぜ、極めて高圧でノズルから噴射するウォータージェット切断。フライス加工と同等の精度ですが、水流が金属を切断する際の歪みによりエッジ品質は多少犠牲になります。
ワイヤー放電加工(ワイヤーEDM): ワイヤー放電加工では、電気を薄い帯電ワイヤー(通常銅や真鍮)に流し、ワーク材との間に放電を発生させます。反対側にもう一本のワイヤーを配置して回路を完成させます。放電が金属を貫通して精密に切断し、第二のワイヤーが回路を完成させます。プロセス全体は誘電体水(電気を通さない水)の中で行われ、切断面を冷却しながらワイヤーと金属間の電気的経路を制限します。低速ですが、精度0.0001インチ(0.00254mm)という精度で補います。重要な制約:ワイヤーEDMでは、部品材料が導電性でなければ切断できません。
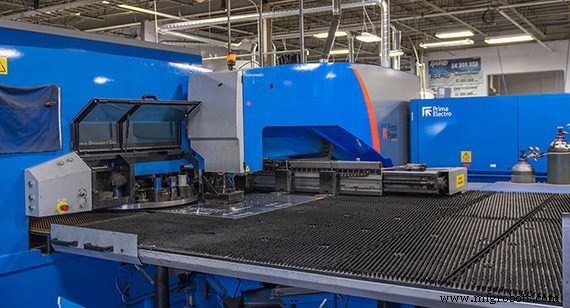
パンチプレス: その名の通り、プレスが金属を打ち抜いて所望の形状を作ります。このプロセスでは精度とエッジ品質を犠牲にします。部品には必ずデバーリングが必要です。脆い材料や硬化材料には使用できません(プレス内で破損するため)。ポジティブな面は、パンチプレスのセットアップとプログラミングには時間がかかりますが、一度完了すれば大量生産が容易です。
板金部品向けレーザー切断サービス
アナログとデジタル製造技術が、レーザー/パンチ複合機という形で融合しました。これらは、ファイバーレーザーの精密・強力な切断と、パンチプレスで最適に管理される標準工具オプション・形状を組み合わせています。ルーバー、フランジなどの形状を、切断と成形の両方に単一工具を用いて、レーザー切断によるバリなしエッジで迅速に作成できます。
製造におけるレーザーの導入により、板金の安全・迅速・正確な切断手段が加わりました。レーザーのパワーと、直線切断の力強さから緩やかな曲線を作る繊細な精度へスムーズに切り替えられる能力は、機械技師のツールボックスにおいて不可欠なツールとなり、複雑な部品を設計するデザイナーにとって大きな恩恵となっています。
プロトラブズの板金加工サービスはスピードを重視して設計されています。部品形状と材料に応じて、パンチプレス、ファイバーレーザー、またはCO₂レーザーで切断されます。シンプルな部品にはパンチプレスが通常最も効率的かつ経済的です。より微細で複雑なフィーチャーを持つ板金コンポーネントはCNCレーザーで切断されます。薄く高反射な材料にはファイバーレーザー、より厚いゲージでより多くの出力が必要な材料にはCO₂レーザーが適しています。
産業技術