



プラズマアーク溶接(PAW)完全解説:原理、構成、動作、メリット・デメリット、用途
プラズマアーク溶接(PAW)とは
プラズマアーク溶接(PAW)は、尖ったタングステン電極とワークの間にアークを生成する点でTIG溶接と非常に似ています。しかし、電極をトーチ本体内部に配置することで、プラズマアークをシールドガスエンベロープから分離できます。プラズマは細孔の銅ノズルを通じて強制的に流され、アークが収束します。
プラズマ溶接は、電極と母材の間でプラズマアークを着火し、それを溶接に利用するプロセスです。非消耗電極タイプに分類され、TIG溶接と同様にタングステン棒を電極として使用します。違いは、電極を覆うノズルと、アーク拡散を防ぐプラズマガスを使用する点です。
その結果、高い熱集中により高速溶接、狭いビード、少ない歪みが実現されます。高指向性アークのためフィレット溶接に適し、スパッタを排除できます。
電極消耗が少ないため長期間高品質溶接が可能です。溶接機自体はTIG溶接機より高価ですが、ランニングコストは低いです。自動溶接に最適な手法の一つです。
パイロットガス(不活性ガス)がトーチを流れ、パイロットアークの熱でイオン化(プラズマ化)されます。イオン化したパイロットガスがプラズマジェットとなり、ノズル孔から噴出し、アーク電流の導体として機能します。
これによりアークが狭められ、高エネルギー密度を得てインサートチップ孔から噴出します。アーク拡散はTIG溶接の約1/4に制限され、より高い電流密度のアークが得られます。
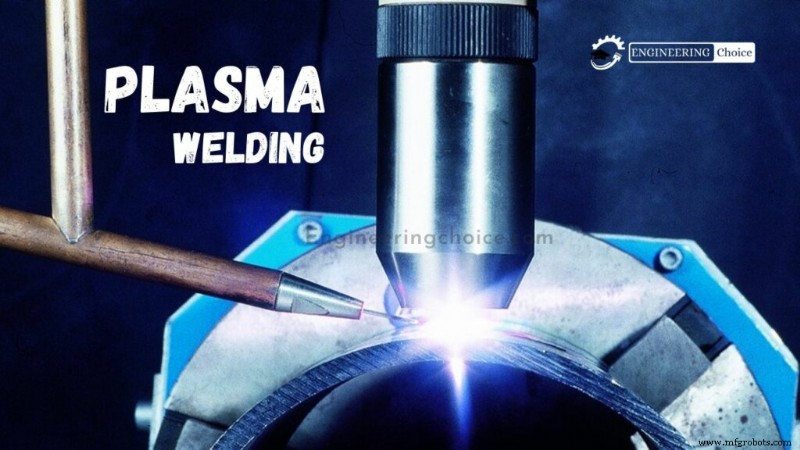
ノズル孔径(ボア径)による運転モード
ノズル孔径とプラズマガス流量を変えることで3つの運転モードが得られます。
1. マイクロプラズマ:0.1〜15A
マイクロプラズマアークは極めて低い溶接電流で動作可能。アーク長を最大20mmまで変化させても柱状アークが安定。
2. 中電流:15〜200A
15〜200Aの高電流では、プラズマアークのプロセス特性はTIGアークと類似しますが、プラズマが収束しているためアークがより剛直です。プラズマガス流量を増やせば溶け込み改善可能ですが、過度な乱流でシールドガスに空気やシールドガスが巻き込まれるリスクがあります。
3. キーホールプラズマ:100A以上
溶接電流とプラズマガス流量を増やすと、レーザーや電子ビーム溶接のように材料を完全貫通する強力なプラズマビームが生成されます。
溶接中、孔が金属を進行的に切り抜き、溶融溶接プールが表面張力で後ろに流れて溶接ビードを形成します。このプロセスで厚い材料(ステンレス鋼で最大10mm)を単パスで溶接可能です。
プラズマアーク溶接機の構成
プラズマアーク溶接セットアップは以下のコンポーネントで構成されます。
- 電源装置
- プラズマ溶接トーチ
- 水循環装置(ウォーターリサーキュレーター)
- タングステン電極
- シールドガス
- プラズマガス
- トーチアクセサリーキット(チップ、セラミック、コレット、電極セットアップゲージ)
- フィラーメタル
1. 電源装置
プラズマアーク溶接プロセスには、タングステン電極と溶接板の間で電気火花を生成する高出力DC電源が必要です。2Aの低電流から最大約300Aまで対応。適正動作に約80V必要。電源はトランス、整流器、コントロールコンソールで構成。
2. プラズマ溶接トーチ
プラズマ溶接プロセスで最も重要な部分です。
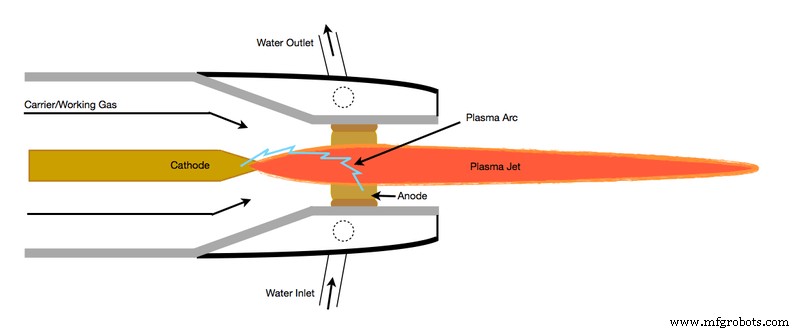
TIG溶接で使用されるトーチと非常に似ています。アークがトーチ内部に含まれ高熱を生むため、PAWトーチは水冷式で、トーチ外部に水ジャケットを備えます。
3. 水循環装置
溶接トーチ外部に水を連続流動させ、トーチを冷却する機構です。
4. タングステン電極
非消耗タングステン電極を使用。タングステンは極めて高温に耐えられます。
5. シールドガス
この溶接プロセスでは2種類の不活性ガスを使用します。溶接中の乱流を避けるため低圧を維持する必要があり、この低圧ガスでは溶接シールドが弱くなるため、外側から高流量で別の不活性ガスを供給し溶接シールドを維持します。使用される不活性ガスはヘリウム、アルゴン、必要に応じて水素で、温度に依存します。
6. プラズマガス
ほぼ同数の電子とイオンで構成されるイオン化高温ガス。分子、原子、電子から電子を解放する十分なエネルギーを持ち、同期させます。この溶接の主要エネルギー源です。
7. トーチアクセサリーキット
溶接トーチの性能拡張に使用されます。
8. フィラーメタル
プラズマ溶接ではフィラーメタルは使用しません。使用する場合は直接溶接ゾーンに供給されます。
プラズマ溶接の仕組み
プラズマは極めて高温に加熱されイオン化され、電気伝導性を帯びたガスです。GTAW(TIG)と同様に、プラズマアーク溶接プロセスはこのプラズマを用いて電気アークをワークに伝達します。溶接対象金属はアークの強烈な熱で溶融し融合します。
プラズマ溶接トーチでは、タングステン電極が小さな開口部を持つ銅ノズル内に配置されます。トーチ電極とノズルチップの間でパイロットアークが開始され、このアークが溶接対象金属に転移されます。
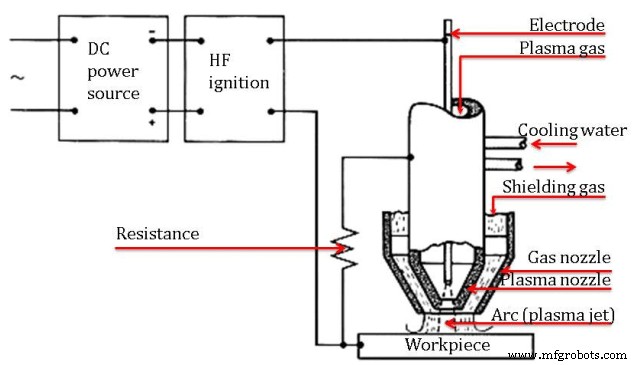
プラズマガスとアークを収束オリフィスを通じて強制することで、トーチは小さな領域に高濃度の熱を供給します。高性能溶接装置では、プラズマプロセスが非常に高品質な溶接を生み出します。
プラズマガスは通常アルゴン。トーチは副次ガスとしてアルゴン、アルゴン/水素、またはヘリウムも使用し、溶融溶接プールをシールドして酸化を最小化します。
プラズマアーク溶接のメリット
- トーチ設計によりアーク制御が容易
- 溶接観察と制御の自由度が高い
- 高熱集中とプラズマジェットで高速溶接可能
- 高温・高熱集中でキーホール効果実現
- 多くの継手で単パス全溶け込み溶接可能
- 熱影響部(HAZ)がGTAWより小さい
- 他溶接プロセスより少ない電流入力で可能
プラズマアーク溶接のデメリット
- LBW(レーザービーム溶接)やEBW(電子ビーム溶接)と比較してビード幅と熱影響部が広い
- プラズマ溶接装置が非常に高価。初期導入コストが高い
- プラズマ溶接実施には訓練と専門知識が必要
- 紫外線と赤外線放射を生成
- 約100dBの高騒音発生
- トーチが大型で手動溶接がやや困難、訓練必要
プラズマアーク溶接の用途
- 海洋・航空宇宙産業で使用
- ステンレス鋼やチタンのパイプ・チューブ溶接
- 主に電子産業で使用
- 工具、ダイ、金型の修理
- タービンブレードへの溶接やコーティング
以上がプラズマアーク溶接加工についての解説です。お楽しみいただけましたでしょうか。他の溶接プロセスについての記事も執筆していますので、そちらもご覧ください。また、お気に入りのソーシャルプラットフォームで記事をシェアしていただけると幸いです。
プラズマ溶接動画
製造プロセス
- 電気アーク溶接の作動原理:コア原理を徹底解説
- プラズマアーク溶接(PAW)完全ガイド:定義、用途、メリット・デメリット
- シールドメタルアーク溶接(SMAW)の作動原理・メリット・デメリット
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- プラズマアーク加工とは:構成要素、動作原理、用途を徹底解説
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- ガス溶接:プロセス、装備、用途、メリット・デメリット
- 摩擦溶接とは?原理、プロセス、メリット、用途を徹底解説
- カーボンアーク溶接:プロセス、機器、現代的応用