



TIG溶接(ガスタングステンアーク溶接)完全ガイド:原理、用途、メリット・デメリット
ガスタングステンアーク溶接(GTAW/TIG溶接)とは
ガスタングステンアーク溶接(GTAW)、通称タングステンインナートガス(TIG)溶接は、非消耗性タングステン電極を用いて溶接を行うアーク溶接プロセスです。溶接部と電極は、不活性シールドガス(アルゴンまたはヘリウム)によって酸化やその他の大気汚染から保護されます。
フィラーメタルは通常使用しますが、自溶接(オートゲノラス溶接)や融解溶接と呼ばれる一部の溶接では不要です。ヘリウムを使用する場合はヘリアーク溶接と呼ばれます。定電流溶接電源が電気エネルギーを生成し、高度にイオン化したガスと金属蒸気の柱であるプラズマを通じてアークを通過させます。
GTAWは薄板ステンレス鋼やアルミニウム、マグネシウム、銅合金などの非鉄金属の溶接に最もよく使用されます。このプロセスは、被覆アーク溶接やガスメタルアーク溶接(MIG)などの競合プロセスよりもオペレーターにより多くの制御を与え、より強靭で高品質な溶接を可能にします。
しかし、GTAWは比較的複雑で習得が難しく、さらにほとんどの他の溶接技術よりも大幅に遅いです。関連プロセスであるプラズマアーク溶接は、わずかに異なる溶接トーチを使用してより集中した溶接アークを生成するため、自動化されることが多いです。
ガスタングステンアーク溶接の仕組み
手動ガスタングステンアーク溶接は、溶接工に要求される協調動作のため、比較的難しい溶接方法です。ガス溶接と同様、TIG溶接は通常両手を使います。ほとんどの用途では、片手でフィラーメタルを溶接部に手動で供給し、もう片手で溶接トーチを操作します。電極とワークの接触を防ぎながら短いアーク長を維持することも重要です。
溶接アークを起動するには、高周波発生装置(テスラコイルに類似)が電気火花を生成します。この火花はシールドガスを通じて溶接電流の導電経路となり、電極とワークが離れている状態(通常1.5〜3mm)でアークを開始できます。
アークが起動したら、溶接工はトーチを小さな円運動させて溶融池(溶接プール)を作ります。そのサイズは電極径と電流量によります。
電極とワークの一定距離を保ちながら、オペレーターはトーチをわずかに後方に引き、垂直から10〜15度後傾させます。フィラーメタルは必要に応じて溶融池の前端に手動で供給されます。
溶接工はしばしば、トーチを前進させて溶融池を進める動作とフィラーメタル供給を高速で交互に行う技術を開発します。フィラーロッドは電極が前進するたびに溶融池から引き出されますが、常にガスシールド内に保持され、表面酸化と溶接汚染を防ぎます。
融点の低い金属(アルミニウムなど)で構成されるフィラーロッドは、ガスシールド内に留まりながらアークから一定距離を保つ必要があります。アークに近すぎると、溶融池に接触する前にフィラーロッドが溶けてしまうためです。
溶接完了に近づくと、アーク電流を徐々に減らして溶融クレーターを凝固させ、溶接末端のクレータークラック(割れ)を防ぎます。
TIG溶接におけるシールドガスの選定
シールドガスは溶接する材料に応じて選定されます。以下のガイドラインが参考になります。
- アルゴン: 最も一般的なシールドガス。鋼、ステンレス鋼、アルミニウム、チタンなど幅広い材料に使用可能
- アルゴン + 2〜5% H₂: アルゴンに水素を添加するとガスがわずかに還元性になり、表面酸化のない綺麗な溶接ビードが得られる。アークがより高温で収縮するため溶接速度向上。欠点:炭素鋼で水素脆化のリスク、アルミニウム合金で溶接金属気孔のリスク
- ヘリウムおよびヘリウム/アルゴン混合: アルゴンにヘリウムを添加するとアーク温度が上昇。溶接速度向上と深い溶け込みを促進。欠点:ガスコスト高、アーク起動が困難
TIG溶接機の構成・主要部品
タングステンインナートガス溶接機は以下の装置で構成されます。
- 電源装置
- 不活性ガス供給装置
- 溶接トーチ/ホルダー
- タングステン電極
- シールドガス
- フィラーロッド
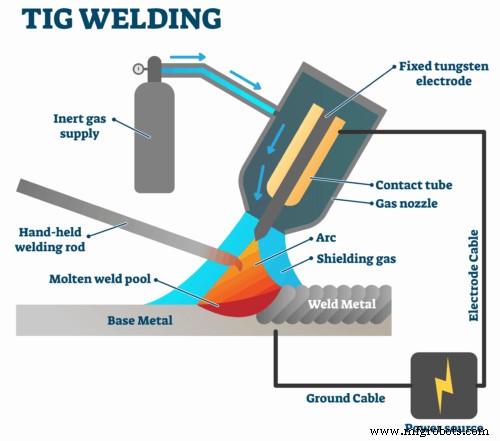
1. 電源装置
TIG溶接では定電流電源が必要です。電流変動があると溶接工が継手を適切に溶接するのが困難になるためです。直流(DC)と交流(AC)の2タイプがあります。DCでは鋼、ニッケル、チタン等、ACではマグネシウム、アルミニウム等を溶接可能です。
2. 不活性ガス供給装置
TIG溶接では大気ガス(酸素、窒素、水素)から溶接部を保護するため不活性ガス供給が必要です。一般的にアルゴンが使用されます。詳細はシールドガスの項で説明します。
3. 溶接トーチ
TIG溶接トーチは自動・手動両操作に対応設計されています。構造は同一ですが、手動用はハンドル付き、自動用は自動機搭載型です。水冷または空冷システムを備えます。電流が200A未満なら一般に空冷、超える場合は水冷でトーチ温度を下げます。トーチ内部は一般に銅製で熱伝導性を高めています。タングステン電極をしっかり保持するポート(保持具)を備えます。
4. タングステン電極
TIG溶接ではタングステンまたはタングステン合金製の非消耗電極を使用します。タングステンの融点は3,422℃で、あらゆる金属中最高レベルの耐熱性を持つためです。電極径は一般に0.5〜0.65mm、長さは75〜610mmの範囲で変化します。
5. シールドガス
シールドガスは溶融池を窒素、酸素などの大気ガスから保護します。これらが混入すると気孔、ブローホールなどで溶接面が損傷します。シールドガス選定は溶接タイプ、大気条件、使用金属タイプ等に依存します。一般的にTIG溶接ではアルゴンを使用し、場合によりアルゴン-ヘリウム混合も用います。
6. フィラーロッド
TIG溶接では非消耗電極(タングステン)を使用するため、場合によっては2つの継手の間隙を埋める別材料が必要です。フィラーロッド材質は炭素鋼、アルミニウムなど多岐にわたり、継手タイプ、ワーク材質、板厚、ワーク特性によって決まります。
TIG溶接の用途
- 難溶材、薄板、反応性材料の溶接に特化
- 多様な金属に対応可能なため、複数業界でさまざまな製品の製造・修理に応用。航空宇宙、自動車、修理、芸術分野で一般的
- 航空宇宙: 航空機と宇宙船の建設に部分的に使用
- 自動車: 安全で確実な構造と耐久性が必須
- 修理: 子供のおもちゃ(ワゴン、ペダルカー)からアルミニウム工具の修理まで幅広く対応
TIG溶接のメリット
- 重要な継手や、小さく極めて精密な溶接が必要な状況への解決策
- 多様な金属に対応可能
- 正しく実施すれば、他の接合プロセスと比較して高品質・高純度の溶接が可能(多くの用途で極めて重要)
- 自動・手動両方で実施可能
- 全体的に2つの金属を接合する最も効率的な方法の一つ
- スラグが発生しない
- あらゆる姿勢で溶接可能
TIG溶接のデメリット
- 厚板金属には使用不可
- 複雑・高度な熟練工とプロフェッショナルが必要
- 安全性の問題:溶接工は高強度の光に曝され、眼障害のリスク
- TIG溶接サービスの価格は高い。ただし材料とプロジェクト範囲により変動
- 溶接プロセスが遅い
よくある質問(FAQ)
ガスタングステンアーク溶接とは?
非消耗性タングステン電極で溶接を行うアーク溶接プロセス。溶接部と電極は不活性シールドガス(アルゴン/ヘリウム)で大気汚染から保護される。
GTAWとは?
単一タングステン(非消耗)電極とワーク間のアーク加熱で溶接。シールドは不活性ガス混合物から得られる。溶接スパッタやスラグなし。TIG溶接とも呼ばれる。
GTAWとTIG溶接は同じ?
はい。タングステンインナートガス(TIG)溶接、別名ガスタングステンアーク溶接(GTAW)は、非消耗タングステン電極で溶接を行うアーク溶接プロセス。
ガスタングステンアーク溶接の用途は?
ステンレス鋼と非鉄材料(アルミニウム、マグネシウム)の溶接に最も一般的。亜鉛とその合金を除き、ほぼすべての金属に適用可能。
ガスタングステンアーク溶接のプロセスは?
非消耗タングステン電極でアーク溶接を行う。フィラーメタルは外部から供給、通常はベアメタルフィラーロッド。
ガスタングステンアーク溶接のデメリットは?
- 難易度: 最も習得困難な溶接プロセスとされ、オペレーターに高度な技術要求
- 速度: 比較的遅い溶接速度、他プロセスより堆積率低い
- 非自動化: 自動化が難しい
- コスト: コスト高
ガスタングステンアーク溶接工の年収は?
カリフォルニア州での平均年収$33,163、時給$16。平均給与レンジは$31,199〜$39,001。
最も強い溶接は?
TIG溶接はMIGや他のアーク溶接よりクリーンで精密な溶接を生み出し、最も強いとされる。ただし用途により異なる手法が必要な場合もあり、TIGが一般的に強く高品質だが、仕事に応じてMIG等を選択すべき。
TIG溶接はコールド溶接?
TIG溶接プロセスには「コールド溶接」と呼ばれる設定がある場合がある。直流と交流両方を備えたTIG機では「コールド」設定があり、TIGガンでアークを起動するたびに「ザッピング」効果を持つ手動プロセス。
TIG溶接に最適なガスは?
アルゴンが最も一般的な不活性ガス。TIG溶接で使用できるガスは限られるが、アルゴンは軟鋼、ステンレス、アルミニウムなど多様な金属に使える汎用性から最も人気。
TIG溶接の温度は?
6,000°F(約3,300℃)以上の高温で動作し、金属を溶融・加熱。スティック溶接より高価だが、クリーンで汎用性高い(鋼、アルミ、真鍮等対応)。
TIG溶接のメリット・デメリットは?
メリット: 精密、多用途・多姿勢、複雑金属溶接可能、非消耗電極。デメリット: 時間かかる、装置複雑、安全問題、不活性ガスコスト。
溶接工は時間とともに失明する?
アークから目を適切に保護しないと、溶接工は一般的に「溶接フラッシュ(光線性角膜炎)」を患い、強烈な紫外線曝露による一時的失明と激しい不快感を生じる。より深刻な眼障害は永久失明につながる可能性。
安定したアークを得るためのタングステン研磨正しい方法は?
タングステン専用研削ホイール(タングステン硬度に耐える)を使用し、汚染防止。電極をホイール方向に対して直角(90°)に研ぎ、研磨痕が長手方向になるよう確実に行う。
GTAWとSMAWの違いは?
SMAW:電極フラックス被覆が溶接中に分解しシールドガス生成。別途シールドガス不要。GMAW:シールドガス(不活性/活性)をガスシリンダーから供給。GTAW:不活性シールドガスをガスシリンダーから供給。
GMAWとGTAWの違いは?
GMAWは消耗電極使用。電極材料が溶融し溶接ビードに堆積。GTAW/TIGは非消耗電極使用のため電極材料は溶接ビードに堆積しない。
GTAWのメリット・デメリットは?
| GTAW メリット | GTAW デメリット |
|---|---|
| クリーンで高品質な溶接 | 低堆積率 |
| 幅広い金属に対応 | 高度なオペレータースキル必要 |
| スパッタ/スラグ/火花/煙なし | 高レベルUV放射 |
| 全姿勢溶接可能 | 高品質溶接には優れた目と手の協調必要 |
最も溶接が難しい金属は?
アルミニウム。融点、熱伝導率、延性の関係で非常に溶接が難しい。
ガスなしでTIG溶接できる?
いいえ、ガスなしではTIG溶接不可!タングステン電極と溶融池を酸素から守るためガス必須。ほとんどのTIGトーチはガス冷却式なので、ガスなしではトーチ焼損リスク。
真空溶接とは?
真空セメンティング/真空溶接は、硬真空中で小さな物体が自然に固着するプロセス。月面の塵が顕著例。初期米ソ衛星で小さな可動部が固着し問題になったと報告。
アルゴンボンベの価格は?
アルゴンガスシリンダーは最も高価で、新品で最大$350程度。
CO₂をTIG溶接に使える?
いいえ、TIG溶接は不活性ガスのみ必須。純アルゴンが圧倒的多数派。厚いアルミニウム板で追加熱入力必要な場合、アルゴン/ヘリウム混合を使用することもある。
TIG溶接は簡単?
厳格な美観、構造、規格要件を満たすためにTIGが指定されることが多い。TIGプロセスは複雑で、学習が最も困難なプロセスと疑いなく言える。
TIGにフィラーは必要?
TIG溶接はフィラーメタルを必須とせず、タングステンチップで金属表面を直接加熱・接合に依存。
TIGで何が溶接できる?
鋼、ステンレス、クロモリ、アルミニウム、ニッケル合金、マグネシウム、銅、真鍮、青銅、金まで溶接可能。ワゴン、バイクフレーム、芝刈り機、ドアハンドル、フェンダー等の溶接に有用。
製造プロセス
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- アーク溶接 vs ガス溶接:13項目で違いを徹底比較
- TIG溶接の完全ガイド:定義、用途、MIG溶接との違い
- MIG溶接とTIG溶接の違い:用途別使い分けのポイント
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- TIG溶接(ガスタングステンアーク溶接)完全ガイド:原理、メリット、用途
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- ガス溶接:プロセス、装備、用途、メリット・デメリット
- フラックスコアードアーク溶接(FCAW)完全ガイド:原理、二重シールド、メリット・デメリット
- シールドメタルアーク溶接(SMAW)完全ガイド:原理・用途・メリット・デメリット