



押出し加工のプロセス、種類、主要応用を解説
押出し加工とは?
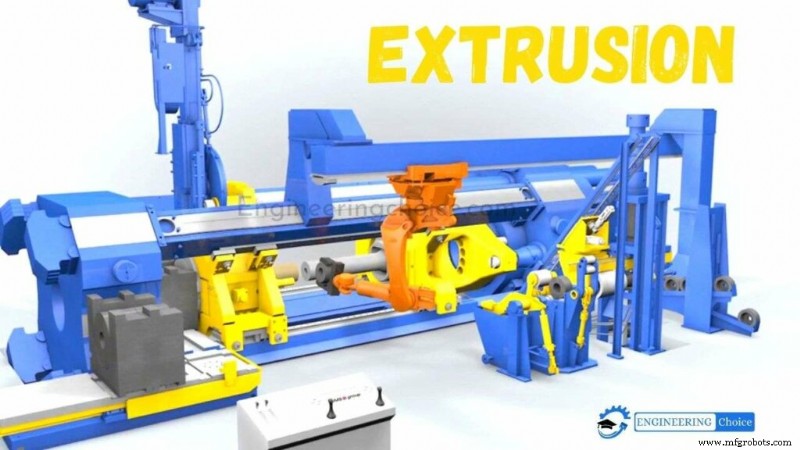
押出し加工は、材料を所望の断面形状のダイスを通して押し出し、一定の断面プロファイルを持つ物体を作るプロセスです。他の製造プロセスに対する2つの主な利点は、非常に複雑な断面形状を作れること、脆性材料を加工できること(材料は圧縮応力とせん断応力のみを受けるため)です。また優れた表面仕上げが得られ、設計プロセスでかなりの形状自由度が得られます。
引抜きは類似プロセスで、材料の引張強度を利用してダイスを通して引き抜きます。一度の工程で実現できる変化量が限られるため、シンプルな形状に限定され、通常多段階が必要です。引抜きはワイヤー製造の主要方法。金属棒とチューブもよく引抜きで製造されます。
押出しは連続(理論上無限長の材料生産)または半連続(多数のピース生産)が可能。熱間・冷間の両方で実施可能。一般的な押出し材料には金属、ポリマー、セラミックス、コンクリート、粘土、食品があります。押出し製品は一般的に押出し材と呼ばれます。
「穴フランジング」とも呼ばれ、中空空洞を単純な平面押出しダイスで作ることはできません。ダイス中央のバリアを支える方法がないためです。代わりに、ダイスは深さを持つブロック形状を取り、まず中央部を支える形状プロファイルから始まります。
ダイス形状はその長さに沿って内部で最終形状に変化し、吊り下げられた中央部品がダイス背面から支持されます。材料は支持部を回り込み融合して、所望の閉じた形状を作ります。
金属の押出しは強度を高めることもできます。
押出し加工の特性
- 複雑な断面形状を作成可能、押出し材全長で均一
- 押出し品質に影響する要因:ダイス設計、押出し比、ビレット温度、潤滑、押出し速度。詳細設計ガイド「直接金属押出しのための部品設計方法」で、金属押出しの5つの主要設計変数とDFM押出し設計のヒントを参照。
- 他の金属成形プロセスと同様、熱間・冷間両方で実施可能だが、一般に押出し力を減らし材料延性を向上させるため高温で実施
- 原材料歩留まり向上と高生産率により低コスト
- 脆性材料も引裂きなしで変形可能(ストック部品に圧縮・せん断力のみ作用)
- 成形部品は優れた表面仕上げで、後工程機械加工を最小限に
- 金属押出しは材料方向に有利な延長組織を生成傾向
- 最小肉厚 〜1mm(アルミ)〜 〜3mm(鋼)を達成可能
押出しプロセスの種類
金属押出しは、押出し流れ方向、力を加える媒体、作業温度などにより以下のカテゴリに細分・グループ化できます:
- 直接押出し
- 間接押出し
- 静水圧押出し
- 横押出し・縦押出し
- 熱間押出し
- 冷間押出し
- インパクト押出し
1. 直接押出し
直接押出し(フォワード押出しとも呼ばれる)は最も一般的な押出しタイプです。加熱ビレット(熱間押出しの場合のみ)をプレスキャビティ容器に装入し、後ろにダミーブロックを配置するところから始まります。
その後、機械的または油圧ラムが材料を押してダイスから押し出します。まだ熱い状態で部品を引き伸ばして矯正。このプロセスはコアマテリアルズによって美しくアニメーション化されています。
直接押出しでは、高温時の鋼材による高摩擦を溶融ガラスで潤滑剤として低減し、低温ではグラファイト粉入りオイルを潤滑に使用。ダミーブロックは熱間押出しでプレスステム(パンチまたはラム)の先端を保護します。
パンチがストロークエンドに達すると、ビレットの小部分「バットエンド」がダイス開口部を通過できず残留します。
直接金属押出しの利点
- ビレット改質不要
- 熱間・冷間両方の押出しに使用可能
- 他の押出しプロセスと比較して工具がシンプル
直接金属押出しの欠点
- 摩擦による高い力要求
- キャビティ内にバットエンドが残留
- パンチ移動に伴いラムに必要な力が変化
2. 間接押出し
間接押出しでは、ダイスが油圧ラムの端に位置し、キャビティ内のビレットに向かって移動して材料をダイスから押し出します。これは以下の図2で説明されています。
静止ビレット容器による摩擦減少で消費電力が少ないです。しかし、押出し材がダイスから出る際の支持が困難です。
間接金属押出しの利点
- 摩擦が少なく消費電力が少ない
- 熱間・冷間両方の押出しに使用可能
- 他の押出しプロセスと比較して工具がシンプル
間接金属押出しの欠点
- 押出し材の支持が困難
- 中空ラムが印加荷重を制限
3. 静水圧押出し
静水圧押出しでは、チャンバー/キャビティをビレットより小さくし、油圧流体で満たしてラムからビレットに力を伝達。流体によって三軸力がビレットに作用し、圧力がビレットの成形性を向上。流体シールは初期段階で考慮し、漏れと圧力低下を防止する必要があります。
油圧流体が壁とビレットを隔離して摩擦を排除しますが、特殊装置が必要なためセットアップ時間が長く生産率が低いため、他の押出しプロセスと比較して産業での使用は限定的です。
静水圧金属押出しの利点
- 摩擦なしによる低動力/力要求
- 高速生産率・高減面比
- ビレット温度が低い
- バランスの取れた力分布による均一な材料流動
- 大型ビレットと大断面の押出し可能
- 容器にビレット残留物なし
静水圧金属押出しの欠点
- ビレットのテーパー加工が必要(ダイスエントリーアングルに合わせる)
- 冷間押出しのみ可能
- 高圧流体の封じ込めが困難
4. 横押出し
横押出しでは、容器が垂直位置にあり、ダイスが側面に位置します。このプロセスは低融点材料に適しています。
5. インパクト押出し
インパクト押出しは冷間押出しカテゴリの一部で、間接押出しと非常に類似し、鉛、アルミニウム、銅などの軟らかい金属に限定されます。図解の通り、パンチが高速で押し下げられ、スラグに極めて大きな力が作用して後方に押し出されます。
押出し肉厚は、パンチとダイスキャビティのクリアランスの関数。押出し材はストリッパープレートでパンチからスライドオフされます。
インパクト押出しには機械プレスがよく使用され、比較的短いストロークで高速・高力で成形されます。
パンチとダイスに作用する力が極めて大きいため、工具には十分な耐衝撃性、疲労強度、強度が必要。インパクト押出しは材料流れ方向により以下の3タイプに分類されます:
- フォワード
- リバース
- コンビネーション
フォワードインパクト押出しでは金属が力の方向と同じ方向に流れ、リバースでは逆方向に流れます。
インパクト金属押出しの利点
- 原材料節約最大90%
- 機械加工時間最大75%削減
- 二次機械加工の排除
- 多部品アセンブリの削減
- 材料の冷間加工による機械的特性向上(強度と機械加工性)
- 総部品コスト最大50%削減
- 片側閉じの薄肉中空チューブは、後方インパクト押出しで製造されることが多い。
インパクト金属押出しの欠点
- 形成軸に関して対称な部品のみ製造可能
- インパクトで成形された部品の多くは、完成前に鍛造、アイロニング、機械加工などさらなる製造プロセスが必要
押出し加工の応用
- チューブと中空パイプの生産に広く使用。
- アルミニウム押出し材は多くの産業で構造用途に使用。
- 自動車産業でフレーム、ドア、窓などの製造に使用。
- プラスチック製品の生産に広く使用。
押出し加工の利点
- 高い押出し比(ビレット断面積と押出し部品断面積の比)。
- 複雑な断面を容易に作成可能。
- 脆性・延性両材料で加工可能。
- 冷間押出しで高い機械的特性を達成可能。
押出し加工の欠点
- 初期・セットアップコストが高い。
- 高い圧縮力が必要。
製造プロセス
- 圧延加工の理解:種類、メカニズム、用語、産業用途を徹底解説
- 押出加工の仕組み、種類、用途、メリット・デメリットを徹底解説
- レーザービーム加工(LBM)完全ガイド:種類、原理、用途、メリット・デメリット
- ラピッドプロトタイピング完全ガイド:種類、プロセス、メリット
- 積層造形(アディティブマニュファクチャリング)完全ガイド:種類・プロセス・応用
- ブローチ加工とは:プロセス、仕組み、主要タイプを徹底解説
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説
- 摩擦溶接とは?原理、プロセス、メリット、用途を徹底解説
- サーマルスプレー完全解説:種類、用途、メリット