



サブマージアーク溶接(SAW)完全概要と仕組み
サブマージアーク溶接(SAW)とは
サブマージアーク溶接(SAW)は、連続供給される電極と溶接されるワークピースの間に電気アークを形成する接合プロセスです。粉末フラックスのブランケットがアークを取り囲み覆い、溶融すると接合される金属と電極の間で電気伝導を提供します。
最初のSAW特許は1935年に取得されました。このプロセスは、連続供給される消耗性ソリッドまたはチューブラー(金属芯入り)電極を必要とします。溶融溶接とアークゾーンは、石灰、シリカ、酸化マンガン、フッ化カルシウム、その他の化合物で構成される粒状融解性フラックスのブランケットによって「サブマージ(水没)」され、大気汚染から保護されます。
溶融すると、フラックスは導電性になり、電極とワークの間に電流経路を提供します。この厚いフラックス層が溶融金属を完全に覆うため、シールドメタルアーク溶接(SMAW)プロセスの一部である激しい紫外線放射とヒュームに加え、スパッタとスパークを防止します。
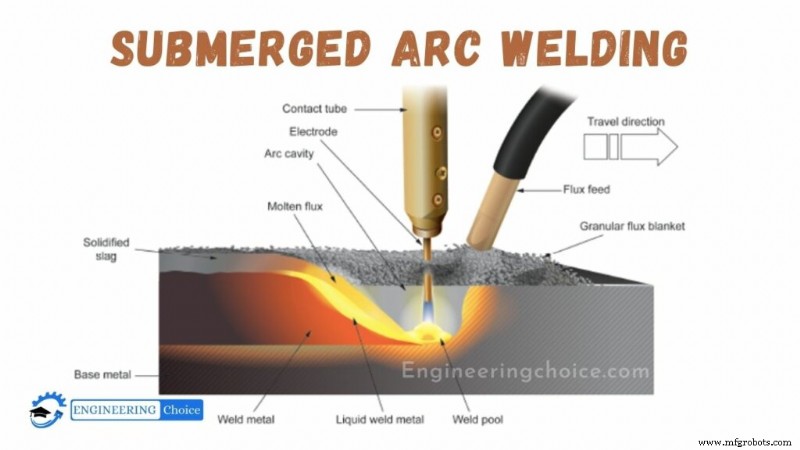
サブマージアーク溶接の仕組み
サブマージアーク溶接(SAW)は、連続供給電極とワークピースの間にアークを形成する一般的なアーク溶接プロセスです。粉末フラックスのブランケットが保護ガスシールドとスラグを生成し(溶接プールに合金元素を添加することも可能)、溶接ゾーンを保護します。
シールドガスは不要です。アークはフラックスブランケットの下に水没しており、溶接中は通常見えません。これは確立された極めて汎用性の高い溶接方法です。
電極はソリッドワイヤー、コアードワイヤー、または焼結材料シートから作られたストリップの場合があります。フラックスは、成分を融合してガラス状スラグを形成し(その後粉砕して粉末化)、またはバインダーとコーニングプロセスで成分を凝集させることで作られます。フラックスの化学的性質と粒度分布がアーク安定性を助け、溶接金属の機械的特性とビード形状を決定します。
SAWは通常、機械化プロセスとして操作されます。溶接電流(通常300〜1000アンペア)、アーク電圧、移動速度はすべてビード形状、溶け込み深さ、堆積溶接金属の化学組成に影響します。オペレーターが溶融池を観察できないため、パラメータ設定と充填ワイヤーの位置決めに大きく依存しなければなりません。
SAWは通常、単一ワイヤーでACまたはDC電流で操作されますが、2本以上のワイヤー使用、溶接前のジョイントへのチョップワイヤー添加、金属粉末添加などのバリエーションがあります。
細径非導電ワイヤーを溶融池の前縁に供給することで、さらなる生産性向上が可能です。これにより堆積率を最大20%向上できます。これらのバリエーションは、堆積率と/または移動速度を増加させることで生産性を向上させる特定の状況で使用されます。ワイヤーを厚さ0.5mm、典型的に幅60mmのストリップに置き換えることで、部品表面肉盛りにプロセスを使用可能になります。
サブマージアーク溶接の用途
サブマージアーク溶接の用途には以下が含まれます:
- ボイラーなどの圧力容器の溶接に使用可能
- 多くの構造物、配管、建設機械、造船、鉄道建設、機関車
- このタイプの溶接は機械部品の修理に使用可能
サブマージアーク溶接の利点
サブマージアーク溶接の利点には以下が含まれます:
- 強固で健全な溶接が容易に作成可能
- 溶接ヒュームの放出が最小限
- アーク光の放出が最小限
- 屋内外両方の作業に適する
- 歪みが少ない
- 深い溶け込み
- 最小限のエッジ準備
- 高い堆積率が可能
- 厚板材料の溶接が可能
- フラックスの半分以上が回収可能
サブマージアーク溶接の欠点
サブマージアーク溶接が提供する優れたメリットがある一方で、いくつかの制限も存在します。以下はサブマージアーク溶接の欠点です:
- 鋼、ステンレス鋼など一部の鉄系金属に限定
- 長い直線継手または回転パイプ・容器に限定
- 適切な溶け込みのためにバッキングストリップが必要
- 高厚み材料に限定
製造プロセス
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- 溶接完全ガイド:定義、種類、仕組み、用途、FAQ
- TIG溶接(ガスタングステンアーク溶接)完全ガイド:原理、メリット、用途
- フラックスコアードアーク溶接(FCAW)完全ガイド:原理、二重シールド、メリット・デメリット
- エキゾチック溶接(エキソミック溶接)完全解説:プロセス、用途、メリット
- カーボンアーク溶接:プロセス、機器、現代的応用
- サブマージアーク溶接(SAW)完全ガイド:原理から応用まで
- 溶接電極の完全ガイド:種類・用途・選び方・AWS分類コードの読み方
- シールドメタルアーク溶接(SMAW)完全ガイド:原理・用途・メリット・デメリット
- アルミニウムガス溶接完全ガイド:技術・コツ・安全対策
- 非鉄系金属を徹底理解:包括的ガイド