



鉛溶接の極意:エキスパートのコツと実証済みテクニック
鉛溶接とは?
鉛板同士をガス溶接(主に酸素アセチレン)で手動接合する「鉛焼き(リードバーニング)」。フラックス不要(銅同様、鉛自体がフラックス作用)。未加工面白〜灰色、新規破面淡灰色結晶、ヤスリ面白色で識別。
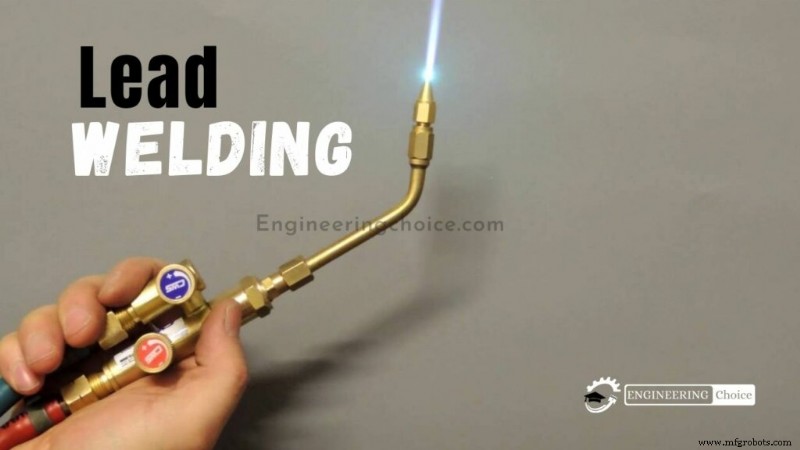
使用ガスとトーチ
- ガス:酸素アセチレン(全姿勢可)、酸素水素(全姿勢可・最高品質だが携帯性劣る)、酸素天然ガス(安価・固定作業向け、天井溶接不可)
- 圧力:1.5〜5 psi(10.3〜34.5 kPa)低圧使用
- トーチ:小型、バルブ前部配置で親指操作可。チップ径#78〜#58(重板用大、6lb/2.7kg軽板用小)
フィラーロッド
母材と同成分。径1/8〜3/5インチ(3.2〜19.1mm)、板厚に合わせ選定。
鉛溶接 実践手順(オートゲナス溶接)
- 2枚の鉛板を機械的に密着成形(隙間最小化)。
- トーチ炎で加熱、両板が溶融流動し一体化(フィラー不要の自家溶接)。フラックス不使用。
- 端部密着困難時のみ同材切れ端をフィラー補助(多用は技術未熟の証)。
- トーチ:小型高温炎、酸素アセチレン#0ノズル一般的。ミニチュアトーチボディも使用。
- 燃料ガス:アセチレン/天然ガス/水素、酸素供給必須。中性炎厳守(燃料過剰→スス混入、酸素過剰→酸化鉛ドロスで脆弱化)。
主な用途
- 屋根鉛板工事、カスタム雨樋(軒樋/竪樋/装飾ホッパー)
- 装飾鉛細工(プランター等防水継手必須箇所)
- 伝統的「鉛職人(プラマー=ラテン語plumbum由来)」の仕事、歴史的建造物修復のみならず現代新築でも採用
- 機械的折り曲げ(ボッシング/クリップ)では立ち上がり水密不可 → 焼き継手で完全防水
- 配管用鉛管は健康懸念で廃止、現存管接続はワイプドジョイント(半田付け)または機械継手
- 化学工業用酸耐性タンク/配管、鉛蓄電池極板製造、電解メッキ電極等ニッチ用途あり
製造プロセス
- プラントメンテナンスに必須の6つの溶接実践
- 燃料タンク溶接の重要安全ガイドライン:爆発・火災を防ぐ正しい手順
- アルミニウムスポット溶接マスターガイド:専門技術と実践ノウハウ
- 自動キャップナット溶接機:精密ナット溶接を極める
- アークスタッド溶接の完全ガイド:技術、用途、メリット
- 溶接歪みを低減する14の実証済み戦略
- ステンレス鋼溶接マスターガイド:特性、工法選定、MIG溶接手順
- 鉛溶接のエキスパートガイド:安全な技術とヒント
- PCBグラウンド設計の習得:信頼性の高い回路設計のための必須技術
- レーザー溶接の基礎:非接触融着技術をマスターする
- アルミニウム溶接のプロ技:MIG/TIG溶接のコツとベストプラクティス