



棒溶接(スティック溶接)完全ガイド:機材・技法・ステップバイステップ手順
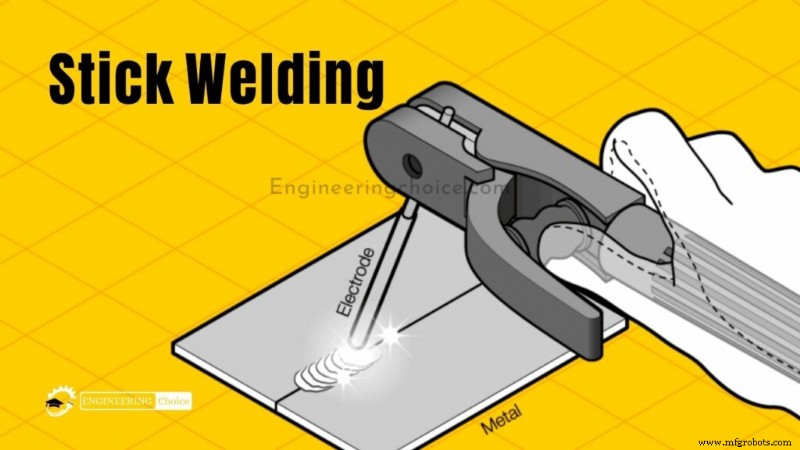
棒溶接は、金属電極とワークの間に電気アークを発生させて行います。電流が電極を通過して溶融し、ワークに溶け込んで溶融プールを形成。電極はフラックス層で被覆されており、これが溶けて溶融プールを大気汚染から保護します。
フラックスは溶接ビード表面にスラグ層を形成し、溶接完了後にはチッピングとブラッシングで除去する必要があります。シンプルな手順で、風の影響を受けないため(MIG/TIGはガスシリンダー使用で風に弱い)、屋外溶接者に人気です。
棒溶接(SMAW)とは?
シールドメタルアーク溶接(SMAW)、別名:手動メタルアーク溶接(MMA/MMAW)、フラックスシールドアーク溶接、通称「棒溶接(スティック溶接)」は、フラックス被覆消耗電極を用いて溶接を行う手動アーク溶接プロセスです。
溶接電源からの交流または直流で、電極と接合対象金属の間に電気アークを形成。ワークと電極が溶融して溶融プール(溶融金属プール)を形成し、冷却固化して継手となります。
溶接施工中、電極のフラックス被覆が分解し、シールドガスとなる蒸気とスラグ層を発生。両者が溶接部を大気汚染から保護します。
プロセスの汎用性と、装置・操作のシンプルさから、シールドメタルアーク溶接は世界で最初期かつ最も普及した溶接プロセスの一つです。
メンテナンス・修理業界で圧倒的シェアを誇り、フラックスコアードアーク溶接の普及が進んでも、重厚鋼構造物建設と工業製造で広く使われ続けています。主に鉄鋼(ステンレス含む)に用いられますが、アルミニウム、ニッケル、銅合金にも適用可能です。
溶接開始に必要なもの
1. 安全装備
溶接では安全が最優先。使用機器のマニュアルに記載された全安全情報と指示を読み、遵守してください。
アークから発生する熱、紫外線、火花から身を守るボディプロテクションが必要。難燃性長袖衣類で身体を、安全メガネと溶接ヘルメットで頭部と目を保護します。
溶接ヒュームが発生するため十分な換気が必須。屋外で風があれば問題ありませんが、屋内では換気設備が必要。排気装置がヒューム除去に最適です。
2. 棒溶接機
棒溶接機なしでは棒溶接不可。MIG/TIG/棒溶接対応のマルチプロセス溶接機、または棒溶接専用機(安価)のどちらかを選択。市場に多くの機種あり。詳細な選び方ガイドを参照してください。
3. アースクランプ
通常溶接機に付属。溶接機に接続し、ワークにクランプします。
4. スラグ除去工具
棒溶接では溶接上にスラグが形成されるため、完了後に清掃が必要。スラグチッパーとハンマーでスラグを剥がし、ワイヤーブラシで磨き上げるのがベスト。
5. 電極の選定
スティック電極は数百種類あり、溶接プロジェクトに合ったものを選ぶ必要があります。人気なのはE6010、E6011、E6012、E6013、E7014、E7024、E7018。
軟鋼溶接ならいずれのE60またはE70電極でも対応可能。E7018は最も人気で高強度溶接が得られますが、初心者にはE6013が扱いやすくおすすめ。
電極選定には4桁数字の意味を理解する必要があります。
- 最初の2桁:最小引張強さ(psi)。例:60で始まれば60,000psi。母材強度特性と合わせる必要あり。
- 3桁目:対応溶接姿勢。1=全姿勢、2=フラットのみ。
- 4桁目:使用電流と被覆タイプ。下記参照チャートで確認。
6. 棒溶接セットアップ
棒溶接セットアップは比較的シンプル。極性設定は使用電極により異なるため、AC/DC-/DC+のいずれかを電極仕様で確認してください。まずは3/16インチ(約4.8mm)鋼板でE6013電極、DCENで試してみましょう。
初めての棒溶接ビードを施す手順
セットアップ完了、設定確認済みなら、スクラップ金属を2枚用意して突き合わせ継手(バットジョイント)で配置し、実践練習しましょう。棒溶接にはコツが要るため、本番プロジェクトの前にスクラップで十分練習することを強く推奨します。
アーク起動(ストライキング)
電極をホルダーにセットし、溶接機電源ON。電極先端を母材に当て、マッチを擦るように素早く引き離してアークを起こします。アークが発生したら電極をわずかに浮かし、そのまま母材に沿って引いていきます。
電極が母材に張り付いたら、軽くひねって外します。アークが切れたら電極を浮かしすぎ。もっと近づけて保持してください。アーク点火後はベーコンを揚げるような音(ジュージュー音)が正常。音が大きく攻撃的ならアンペア数過大、下げてください。
電極の移動
アーク点火後、電極を継手に沿って移動させて溶接します。移動前に電極を垂直から15〜30度の適正角度にセットします。
棒溶接の角度
適正角度でセットしたら、電極を自分の方へゆっくり引いていきます。電極を押し進めるとスラグが溶融プールに巻き込まれ気孔の原因になるため、引き溶接(プル)が原則です。
安定した手元が重要。もう片方の肘をテーブルに置き、電極を持つ手を支えると安定しやすいです。何度か試し、トラブルシューティング項目を参照して調整してください。
その他の溶接姿勢
逆T字フィレット溶接(オーバーヘッドフィレット)の場合、角度を水平から約35度上向きに調整。重力で溶融金属が落ちるのを角度で押し戻すためです。スラグ量が多いほど大きな角度が必要。角度が小さいとスラグがプールに落ち込み溶接欠陥になります。
よくある失敗と対策
棒溶接初心者は、MIG/TIG経験者でも失敗しがち。よくある失敗:アーク長過大、ドラッグ角度不適、溶接速度不適、温度(アンペア)不適。
- スパッタ過多: 原因多数だが最多はアーク長過大。電極をワークからわずかに離すのみに留め、アークを集中させる。スパッタ+キーキー音ならアンペア過大、下げる。
- 気孔(ポロシティ): 棒溶接気孔の主因は電極角度過大(立てすぎ)。スラグをプール後方に保持するよう引き角度を維持しないと、スラグがプールに混入し気孔発生。
- アンダーカット: ビードトウ(溶接境界)に小さな窪みができ、溶接が弱まる。アンダーカット+焦げた見た目ならアンペア過大(熱すぎ)、下げる。
- ビードが細い: 理想的な棒溶接ビード幅は電極径の約2.5倍。狭すぎると溶け込み不足。引き速度を半分に落とせば改善傾向。
- ビードがコブ状(ラumpy): 引きすぎ遅いと充填材が盛り上がってコブ状に。アンペア不足で溶け込み浅く、充填材が継手表面に乗るだけでも発生。
- アーク起動困難: 冷えすぎで弱いアーク。15アンプ程度上げて様子見。
棒溶接技術向上の5ステップ(CLAMS)
特に初心者や日常的に溶接しない人にとって、棒溶接(SMAW)は習得が難しいプロセスの一つ。ベテランがスティンガーを手に取り、電極をセットして毎回完璧なビードを出す姿には畏敬の念を抱きます。彼らは簡単そうに見せます。
でも私たちは苦戦しがち。ただし、技術の5基本要素に注意すれば苦戦せずに済みます:電流設定、アーク長、電極角度、電極操作、走行速度。頭文字を取ってCLAMS。この5領域を適切に対処すれば結果が改善します。
1. 事前準備
棒溶接は汚れ・サビた金属に最も寛容なプロセスですが、それを言い訳に材料清掃を怠らないでください。ワイヤーブラシやグラインダーで溶接部の汚れ、グリス、サビを除去。
このステップを無視すると、初回で良い溶接を出すチャンスを自ら潰します。不潔な条件はクラック、気孔、未溶融、介在物の原因に。避けられます。同時に、ワーククランプ取り付け部も清潔に。確実な電気接続がアーク品質維持の鍵です。
溶融プールがよく見えるポジションを取ります。ベストビューは頭を横にずらし、溶接ヒュームを避け、継手内でアークがプール先端に乗っているのを確認できる位置。楽な姿勢で電極を支え、操作できるスタンスを確保。
落ち込まないで!棒溶接には学習曲線があり、名前の由来は「学習時に皆電極を母材に張り付かせる(stick)から」とも言われます。
2. 電流設定
選択電極により、機械をDC+、DC-、ACのどれにセットすべきか決まります。用途に合った設定か確認してください。(電極プラスは同アンペアでACより約10%深い溶け込み。DCストレート極性/電極マイナスは薄板溶接に有利。)
適正アンペア設定は主に電極径と種類に依存。電極メーカーが箱や同梱資料で動作範囲を示していることが多いです。
アンペア選定基準:電極(経験則:電極径0.001インチごとに1アンペア)、溶接姿勢(オーバーヘッドはフラット比約15%低熱入力)、完成ビード目視検査。5〜10アンプ刻みで調整し、理想設定を見つけてください。
3. アーク長
適正アーク長は電極と用途により異なります。良い出発点として、アーク長は電極金属芯(コア)径を超えないこと。例:1/8インチ(3.2mm)E6010電極なら、母材から約1/8インチ離して保持。
4. 電極操作(マニピュレーション)
各溶接者は電極操作に個性があります。他者観察、練習、ベスト結果を出す技法の記録で独自スタイルを確立。板厚1/4インチ(6.4mm)以下ではウェーブは通常不要(ビードが必要以上に幅広くなる)。多くの場合ストレートビードで十分。
厚板で幅広ビードを作るには、電極を左右に操作し、部分的に重なる円を連続させる『Z字』、半円、スタッターステップパターンでウェーブ。左右動作は電極コア径の2倍までに制限。より広い領域は複数パスまたはストリンガービードでカバー。
垂直アップ溶接では、継手両サイドに集中すれば中央は自然に埋まります。中央はプールが追いつくようゆっくり移動し、サイドでわずかに停止して側壁への確実なタイインを確保。魚鱗状なら前進過速でサイド保持不足。
5. 走行速度
走行速度は、アークが溶融プールの先端側1/3に留まる程度に調整。遅すぎると幅広・凸型ビードで浅い溶け込み、コールドラッピング(溶接が母材表面にただ乗っている状態)リスク。速すぎても溶け込み低下、狭い/過度に凸型ビード、アンダーフィル/アンダーカット(溶接外側が凹む)発生。下記画像のビード末端のように、プールが追いつこうとして不安定になる様子が現れます。
棒溶接のメリット
- 携帯性に優れる。小型棒溶接機で厚板対応可能、軽量、ワイヤーフィーダーやガスシリンダー等追加装備不要。
- 屋外条件で最適。ガス溶接は風で良好な結果が得られない。
- TIG溶接より習得容易(ただしスキルは必要)。
- ミルスケールやサビのある金属でも溶接可能。
棒溶接のデメリット
- MIGより高スキル必要(燃え縮む電極と母材の距離を一定に保つ必要あり)。
- スパッタとスラグが大量発生。
- 清掃時間増で効率低下。
- TIGほど複雑・高品質な溶接には不向き。
製造プロセス
- クリティカリティ分析:高リスク設備の特定と優先順位付け
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- カーボンアーク溶接:プロセス、機器、現代的応用
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- 溶接ヒュームの理解:危険性と効果的な低減戦略
- スティック溶接(SMAW)完全マニュアル:機材・プロセス・ステップバイステップ実践ガイド
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 溶接スパッタの理解:原因と効果的な低減テクニック
- 溶接の理解:プロセス、技術、産業用途