



溶接スパッタの原因と効果的な低減対策:完全ガイド
溶接スパッタとは?
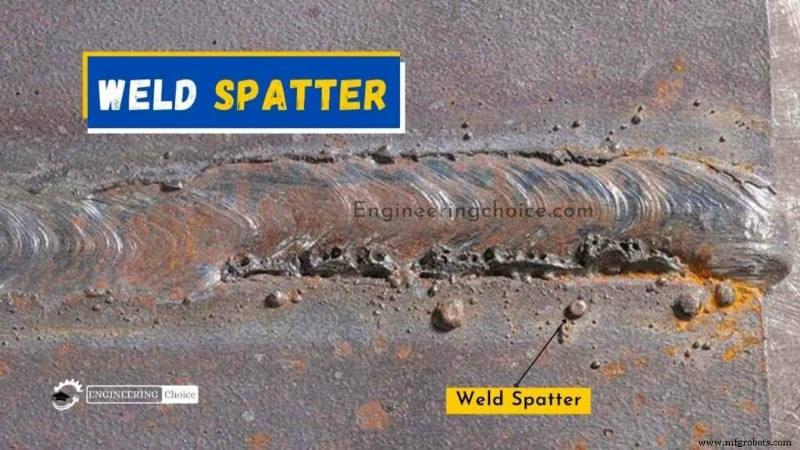
溶接スパッタは、溶接プロセス中に飛散・飛沫する溶融金属滴または非金属物質です。これら小さな高温粒子は作業台や床に飛び散り、一部は母材や周囲の金属物質に付着。凝固すると丸い小さな球状物質として容易に識別できます。
溶接スパッタは主にガスメタルアーク溶接(GMAW/MIG)で発生。過剰になると表面に付着してエンジニアリング設計に支障をきたし、安全対策不備なら作業現場で怪我の原因にも。オイル産業などでは危険要因となり得ます。主な原因:
- アーク長過大
- アーク長過小
- 母材表面清浄度
- シールドガス選択(CO₂溶接はスパッタ多め)
- 不適切な溶接角度
- 電圧とアンペアのアンバランス
- 不適切なワイヤー送給速度
母材表面に残る跡、損傷、クラック、気孔は腐食発生の契機になります。
溶接スパッタの原因と低減策
溶接スパッタの根本原因は溶融プールの攪乱。これら粒子は母材表面に付着して表面を汚す厄介者です。
完全除去は不可能ですが、大幅低減は可能です。各原因と対策を読み、ストレスフリーな溶接を実現してください。
1. 母材組成
溶接向きでない金属があります。溶接性を含まない異強度成分が添加されている場合や、「溶接可能」と謳われても安価な添加剤で製造されている安物金属も存在。
スパッタを懸念するなら、これら金属は避けるべき。安価でも汚染物質と非溶接成分が過剰スパッタを誘発します。
防止策: これらは溶接に不適。材料変更が唯一の根本解決。やむなく使用する場合は「その他の対策」セクションで影響軽減を図ってください。
2. 母材表面コーティング
適切な材質でも、溶接前に特定コーティングが必要な案件があります。ガルバナイズド(亜鉛メッキ)、クロムメッキ、塗装、ゴム、その他表面被覆全般。
基本的に、溶接される材料が純粋ほど溶接はクリーンでスパッタ少。市販プレプライムド鋼のように溶接汚染成分を含まないよう設計されたコーティングもありますが、大半は未処理で溶接すると困難を招きます。
防止策: 溶接部のコーティングをグラインダーで剥離。溶接時に溶けますが、事前除去で純粋な表面が得られスパッタ大幅減。溶接部周辺最低3/4インチ(約19mm)は剥離を。強烈な熱が周辺も溶かし、直接溶接部外でも過剰スパッタ発生するため。
3. 汚れた金属
内部成分や表面被覆同様、汚れもスパッタ主要因。油、グリース、マジック線、埃など何でも溶接と相性悪くスパッタ誘発。
防止策: 溶接前清掃。溶接は下準備さえ済めば最小スパッタで直截的。大した手間ではない。熱入力前にサッと拭くだけでスムーズな溶接、スパッタ最小化。
4. 溶接用充填材
良質材料が良質溶接を生み、良質溶接はスパッタ最小。適切な母材を買っても、充填ワイヤー/ロッドが低品質ならスパッタ問題に逆戻り。
低グレード充填材
「値段相応」。スパッタ排除したいなら良質充填材投資が賢明。溶接分野問わず、消耗品はクリーン溶接を生む適正組成であるべき。
母材同様、安価な充填材は溶接無関係成分を混入しがち。溶接可能で充填機能は果たすが、妥協の産物として過剰スパッタが典型的結果。
防止策: 購入前に充填材品質をリサーチ。最安値で飛びつかず、最高値=最高品質とも限らない。多様なタイプを調べ、低スパッタの良質製品を選定。
汚染された充填材
溶接者は消耗品を無防備に放置しがち。油、埃、塵で汚染、放置で錆びる。汚れと錆が直接溶接に入ると過剰スパッタ。
防止策: 使用時以外はカバー保管。ステンレス充填棒は錆びにくいが、放置時は溶接前拭き取りを。スチール研削粉塵がステンレス棒に付着すると錆びさせ汚染源に。スチール研削時はステンレス棒を隔離。
MIGワイヤースプールは大抵カバー付きだが、頻繁使用時やスプールカバー密封時以外は袋保管。長期露放置でコイルに湿気・錆発生。
SMAW(棒溶接)ロッドはフラックスが空気等不純物を除去する独自機能あり、それほど神経質にならずとも可。だが濡れ/油汚染ロッドは多量スパッタ発生源になるため、袋/容器保管が賢明。
5. 溶接機設定
良質鋼材、最高峰消耗品、完璧清掃で挑んでも、溶接機設定が間違っていれば依然として酷いスパッタ発生。材料品質同様、設定も極めて重要。
MIG設定
MIG溶接スパッタの常套原因:ワイヤー送給速度過大または不安定。充填ワイヤーが溶融プールに入る瞬間にスパッタ発生。極熱で固体ワイヤーが急速溶融、液状化してプール形成。ワイヤーがプール到達前に十分熱ければ静かに溶け込みスパッタ最小。冷たければプールに衝突して飛沫・ポップ音・スパッタ飛散。
溶接機設定は、ワイヤーが健全なペースでプール到達前に溶ける程度に十分高温である必要あり。過熱しすぎるとプールから遠くで溶け、プールと液状化金属の間の広い隙間からスパッタ発生。ノズルチップ付近で溶けるとスティッキーチップ(チップ詰まり)原因に。残渣蓄積で送給不安定→更なるスパッタ。溶接熱はアンペアと電圧調整で制御。
SMAW設定
同原理がSMAWにも適用。ロッド径と板厚に適した熱量が必要。冷たすぎると溶接にスムーズさ欠け、溶接と張り付きを繰り返し、過剰スパッタ・醜いビード・フラストレーション。熱すぎると安定溶接可能だが、バーンスルー/アンダーカット回避で高速走行必須→スパッタ飛散増。板厚とロッドに完璧な熱量維持が最クリーン溶接生む。
防止策: クリーンスクラップで練習し、MIG/SMAW設定を調整・洗練。溶接機/消耗品推奨設定(機器/消耗品パッケージ記載)を知ることは有用だが、スパッタ残るなら盲信せず。溶接では現実の変数が多いため、うまくいかない時は試行錯誤が往々にして最良の選択。
6. 溶接者の技法
工場デビュー時、ボスが理想設定で溶接機セットアップ。入念準備・完璧清掃済み。自信満々で挑んだが、スパッタ飛び散りフレーム汚染。準備万端でも、正しい溶接技法を知らなければ意味なし。教訓:準備同様、正しい技法習得も根本的に不可欠。
MIG技法
MIGトーチ角度20度以上で撃つとスパッタ飛散必至。角度正しく取ることは溶け込み・ビード形状だけでなく、スパッタ量にも極めて重要。トラベルアングル有用だが、15度超えるとスパッタ増大。
ワイヤー速度一定でスパッタ最小化。同様に走行速度一定・安定ハンドでクリーンビード。溶接に要求される技法との一貫性を高めればスパッタ減少。適正角度・速度・ラインを見つけ、貫徹。
使用技法が溶接タイプ/材料に正しいか確認。例:プール押し/引き。高且つ安定熱入力必要なら引き溶接(トーチ角度を進行方向逆側に)。熱分散必要なら押し溶接(進行方向側に角度)。要件不適合技法使用で過剰スパッタ。
SMAW技法
MIGと異なりスパッタ決定技法は少ないが、引き溶接は押し溶接よりスパッタ多い傾向。押し可能なら押しだが、単に「スパッタ少ないから」で一辺倒にせず、正しい溶接に正しい技法を適用することがSMAWでもスパッタ低減の鍵。
走行速度適正化、クリーン溶接に十分な速度で。速度上がればスパッタ増える点に留意。最適溶接レートを見つけ、一貫して維持して最高結果を。
7. 溶接シールドガス
ガスもスパッタ問題の重要要素。ガス種類で溶接クリーン度が大きく変わり、スパッタ量に直結。MIGシールドガスは多様だが、アルゴンとCO₂が最も一般的かつ最適。
純CO₂: 安価。シールド良好、深溶け込み実現だが、アルゴンより大幅にスパッタ多い。
純アルゴン: 主にアルミMIG溶接(元々スパッタ少)とステンレスTIG溶接用。鋼MIGでは品質不良、純CO₂同様悪スパッタ。
アルゴン+CO₂混合: 95%Ar/5%CO₂〜80%Ar/20%CO₂等多様な比率が各種MIG溶接に最適。板厚厚いほどCO₂比率高め推奨。板厚に合った比率選定で最滑らか・最少スパッタ達成。
スパッタ清掃方法
上記低減策実践で大幅改善しても、僅かなスパッタは通常残る。プロジェクト問わず、スパッタは見栄え悪く除去必要。
アルミと異なり、鋼/ステンレススパッタ除去は困難。以下3つの最終手段はスパッタ防止ではないが、仕事を台無しにせず時間浪費防止に役立つ。
アンチスパッタ剤
溶接部に吹き付ける油性スプレー。溶接品質影響なしで上から溶接可能。スパッタが母材に付着せず、主に遊離球として残る。ブラシ払いまたは容易にチッピング除去可能。重宝するが完璧ではない。一部スパッタは母材に溶け込む場合あり。
溶接用テープ
普通のビニールテープではない。一般にアルミ製で、スパッタを寄せ付けたくない箇所に貼付。アンチスパッタスプレーのように直接溶接部には使えない。高価だが、機械加工面等、ダメージ不可なクリティカル部位には最適。購入先により価格変動だが、貼付箇所へのスパッタ溶け込み完全防止。
安価な他テープ/材料で代用も可能。だが大抵は灼熱スパッタで溶け/燃え/発火。アルミテープならスパッタ通さない。
スパッタチゼル/ハンマー
全対策講じても尚残る僅かなスパッタには、スパッタチゼル/ハンマーが最適解。ハンドルにスプリング、先端にコールドチゼル搭載で、残留物を容易にチッピング除去。迅速、簡単、痕跡最小。
グラインダー
フラップディスク装着のグラインダーは溶接者の強い味方。チゼルのように剥がすのではなく、研削で綺麗に除去。プロジェクトで仕上げ研削必要なら、スパッタハンマー省略し、他領域研削ついでに該当面を軽くタッチアップすれば効率的。
製造プロセス
- CNC加工における工具たわみの理解:原因と効果的な低減戦略
- MIG溶接(半自動アーク溶接)完全ガイド:基礎から実践テクニックまで
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- 溶接ヒュームの理解:危険性と効果的な低減戦略
- チタン溶接のマスター:実証済みプロセスと技術
- 溶接ビードの種類・形成・品質判断:ストリンガービード・ウィーブビード完全解説
- スティック溶接(SMAW)完全マニュアル:機材・プロセス・ステップバイステップ実践ガイド
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説
- 溶接スパッタの理解:原因と効果的な低減テクニック
- ダウンタイム削減で生産性向上:実証済み戦略
- ビード溶接の種類・技術・用途:溶接ビードの基礎から応用まで