



MIG溶接 vs TIG溶接:製造現場で知るべき主要な違い
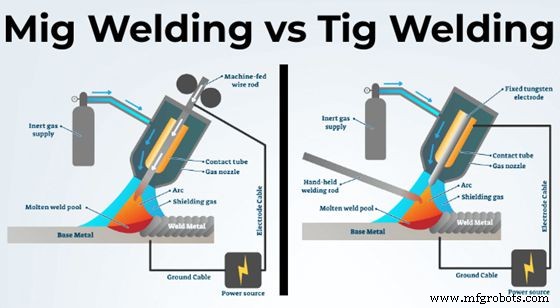
TIG溶接とMIG溶接は、板金加工における2大アーク溶接プロセスです。両者とも最高品質の溶接継手を生み出し、異なる材料を効率的に接合します。しかし、固有のプロセス、メリット、デメリットを持つため、用途が異なります。 2つの板金溶接プロセスの選択は、徹底的なMIG vs TIG溶接比較の後で行うべきです。したがって、本記事ではMIG vs TIG比較を完全に行い、プロセスの違い、メリット・デメリット、用途を公開し、適切な工法選定の判断材料を提供します。 より良い工法を選ぶには、違いを知る必要があります。MIGとTIG溶接の違いを理解すれば、以下のパラメータを用いてTIG vs MIG比較を容易に行えます。 両溶接プロセスで使用される電源は、MIG vs TIG比較における主要パラメータです。 TIG溶接は、金属タイプと望むアークタイプに応じてACまたはDC電源を使用します。TIG溶接のAC電源は、洗浄作用(金属表面の酸化皮膜除去)によりアルミニウムに適しています。対照的に、DC電源は強力な電気アーク生成に適しています。 MIG溶接はDC電源のみを使用します。 材料適合性は、電源ほど明確なMIG vs TIG比較パラメータではありません。両プロセス間の差異がわずかだからです。 両溶接プロセスは、アルミニウム、炭素鋼、ステンレス鋼など同じ材料に対応可能です。しかし、材料厚みを考慮して2工法から選択できます。 TIG溶接は、より優れた操作制御性により厚板金属の加工に適しており、ワーク破損の傾向を低減します。 MIG溶接は消耗電極を使用し、TIG溶接は非消耗電極を使用します。 電極は電気アーク生成、充填材としての機能、導電の役割を果たします。両プロセスの電極使用における違いにより、これはMIG vs TIG溶接比較の主要パラメータとなります。 電気アーク溶接では消耗電極と非消耗電極の2種類が使用されます。両者とも電気アークを生成します。しかし、溶接中に消耗電極は充填材として消費されます。 消耗電極の例:軟鋼、ニッケル鋼。非消耗電極の例:銅被覆カーボン、グラファイト、タングステン。 シールドガスは、溶接中に溶融プールとワークを大気汚染から保護する役割を果たします。一方、MIG溶接ではCO₂(最も一般的)、ヘリウム、アルゴン、酸素をシールドガスとして使用します。他方、TIG溶接ではアルゴンをシールドガスとして使用します。一部のシナリオでは、ヘリウム/アルゴン(高ニッケル材料溶接)、アルゴン/窒素(ステンレス鋼)、アルゴン/水素(ステンレス鋼)の組み合わせも使用可能です。 溶接トーチは大量の熱を発生するため、適切な冷却剤で冷やす必要があります。溶接で一般的な冷却剤は水とガスの2種類です。 空冷は軽量で安価ですが、極めて高温時には効果が劣ります。水冷は空気より優れた冷却性能を発揮します。 TIG溶接はMIG溶接より多くの熱を発生するため、水冷トーチを使用します。ただし、両プロセスで空冷トーチを使用することも可能です。 溶接部品の品質も、MIG vs TIG比較を明確にする重要な要素です。TIG溶接は溶接ラインに沿って清潔で美しい表面仕上げを実現するため、品質が優れています。したがって、高い審美性が要求される製品にはより適した工法です。 MIG溶接はTIG溶接より高速です。TIG溶接はより高いレベルのディテールを要求し、充填材を手動供給するためです。 TIG溶接は、部品コストと高品質・高ディテール要求、より多くの時間を要するため電力コストも増大することから、より高コストです。 以下の表で違いを一目で確認できます。 MIGとTIG溶接の大きな違いは構成要素に起因します。以下に両プロセスの異なる構成要素を示します。 TIG溶接で知っておくべき最も重要な構成要素は以下の通りです。 ACまたはDC電源。AC電源は固有の洗浄効果によりアルミニウムに適しています。DC電源はより強力なアークを生成しますが、クリーンな表面でのみ適しており、ガスシールドが機能する条件下で使用されます。 TIGトーチには多くの設計があります。一般的なものはハンドルにON/OFFスイッチと制御装置を備えます。フットペダルでこれらを制御するタイプもあります。プロセスの高熱のため、主に水冷式です。 トーチに流入する電気量を制御します。ペダルを踏むと電流が増加し、電気アークが高温になり、溶接速度が上がります。しかし、過剰な熱と速度には注意が必要です。 電極先端が電気アーク形状を決定し、ノズルから放出されるガス(通常アルゴン)がアークと溶融プールを保護します。ノズルにはガスレンズが必要で、ガス流量を制御します。サイズ違いでガスカバレッジが変わります。 充填ロッドのサイズはワーク厚みに依存します。また、材質はワークと一致させる必要があります。 銅またはアルミニウム製で、溶接部裏面にクランプ固定します。熱を分散して溶接部を冷却します。水冷バッキングバー(バー内に冷水を循環)も使用可能です。 MIG溶接は同じ目標を達成するために異なる機器セットを使用します。以下に重要な構成要素を示します。 MIG溶接はプロセスの高熱のためDC電源を必要とします。そのため多くのMIG溶接愛好家はこれを定電圧電源と呼んでいます。 ワイヤー供給システムはスムーズでなければ溶接品質が低下します。MIG溶接ワイヤーにはフラックスコアワイヤーとソリッドMIGワイヤーの2種類があります。前者はフラックス化合物を含み、アークと溶融プールを保護するガスを生成するため、シールドガス不要です。対照的に、ソリッドMIGワイヤーはフラックスを含まず、シールドガスが必要です。 MIG溶接で使用される電極は消耗品です。様々な形状・サイズがあり、一般的なサイズは0.023、0.030、0.035、0.045インチです。其中0.035インチが最も一般的です。 このコンポーネントはアークを保護し、ワイヤーに電流を伝達します。水冷式と空冷式があります。MIG溶接トーチ選定時は、重量、使いやすさ、煙吸引、ネック形状、ケーブル長を考慮してください。 MIG溶接ではCO₂またはアルゴンをシールドガスとして使用します。これらは電気アークと溶融プールを大気汚染から保護する役割を果たします。 プロセスを初めて知る方のために、TIG vs MIG溶接比較を理解するために、各プロセスを正しく把握していただきます。以下に両プロセスの原理、メリット・デメリット、用途の概要を示します。 TIG溶接は、タングステン電極で電気アークを生成し、溶接熱を得るアーク溶接プロセスです。生成された熱で、オペレーターが手動供給する充填材が接合部または溶融プールで溶融します。溶接中、アルゴンまたはアルゴン/窒素、アルゴン/水素などの組み合わせが電気アークを汚染物質からシールドします。 TIG溶接は、約10mm以上の厚みを持つ金属と、より高品質な溶接部品に適した工法です。しかし、充填材を手動供給するため低速です。電極は非消耗性で、深い溶け込みを実現します。 TIG溶接は優れた操作制御性を持ち、高精度・高精密です。したがって、薄板金属溶接に最適な工法です。 アルミニウム、銅、チタンなどの薄板金属は、機能性を損なわない美観仕上げが要求されます。TIG溶接の精度と高品質溶接継手が、これら金属に最も適用可能なアーク溶接プロセスです。 精度の高さから、TIG溶接は短納期・少量生産に適しています。しかし、長期・大量生産ではより複雑かつ高コストになります。 TIG溶接は高品質な溶接継手を実現するため、審美性が売りの製品に適しています。アートワーク、建設などで適用されます。 MIG溶接は、消耗電極で電気アークを生成し、溶接熱を得るアーク溶接工法です。溶接中、CO₂が電気アークを汚染物質からシールドします。 TIG溶接とは異なり、MIG溶接は電極が消耗・充填材となるため、別途充填材を必要としません。また、消耗電極によりプロセスは半自動(場合によっては全自動)です。 - 溶接プロセスが高速かつ低コスト - 不安定な電気アークにより信頼性に欠ける場合がある MIG溶接は消耗電極が充填材となり溶接を固めるため、厚板金属の溶接が容易です。 MIG溶接はTIG溶接のような開始・停止機構ではなく、連続的な性質により溶接欠陥の発生確率を低減し、低欠陥製品の溶接に最適です。 MIG溶接は生産効率が高く管理しやすいため、長期・大量生産に適した工法です。 板金加工専門家によれば、MIG溶接はTIG溶接より優れています。以下にMIG溶接が優れる理由を示します。 MIGはより多様性が高い MIG溶接は消耗電極の使用により高い多様性を持ちます。プロセスにより、2つの金属部品をストレスなく接合できます。 MIGはより高速 MIG溶接は自動または半自動プロセスです。したがってTIG溶接より高速です。また、TIG溶接のようにディテールに注力せず連続溶接が可能です。 MIGは操作が容易 TIG溶接はオペレーターに高い技術専門性を要求します。一方、MIG溶接はそれほど高い専門性を必要とせず、操作性に優れます。 MIGとTIG溶接プロセスは、幅広い材料適合性を持つ一般的なアーク溶接プロセスです。両工法は独自のメリット、デメリット、用途を持ちます。プロジェクトに効果的に選択するには、最も適合する工法を比較検討してください。 MIG vs TIG溶接でお悩みなら、WayKenがお手伝いします。当社は板金加工とその他機械加工サービスを専門とするラピッドプロトタイピング企業です。チームがあなたと協力し、プロジェクトに最適なソリューションを見つけ、板金溶接ニーズを満たします。1個のプロトタイプから量産部品まで、常に競争力のある価格で高品質製品を提供します。今すぐ無料見積もりをご請求ください。 MIG vs TIG溶接の主な違いは何ですか? TIGとMIGの主な違いは用途と原理に基づきます。MIGは厚板金属に適し、TIGは操作制御性により薄板金属に最適です。また、MIGは消耗電極が充填材を兼ね、TIGは別途充填材を使用します。その他の違いは上記をご参照ください。 アルミニウム溶接にMIGとTIGのどちらが適していますか? 両プロセスともアルミニウム溶接に適しています。しかし、ほとんどの板金加工者はTIG溶接を選択します。アルミニウムは軽量材料でより良い操作制御を必要とするためです。また、アルミニウムは審美性で使用され、TIG溶接の高品質溶接がより良い選択肢となります。 リベット接合を溶接より選ぶべきですか? リベット接合と溶接はそれぞれメリット・デメリットを持つ接合方法です。例えば、リベットは一時的手法、溶接は永久的です。また、溶接の方がリベットより審美性に劣ります。このようなメリット・デメリットを考慮して両プロセスから選択するのが最善です。MIG溶接とTIG溶接の違い
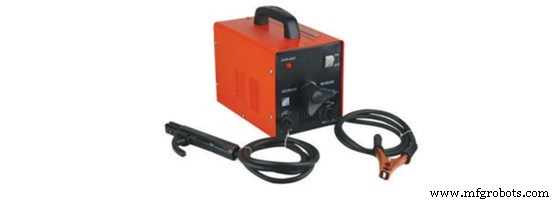
電源
材料適合性と厚み
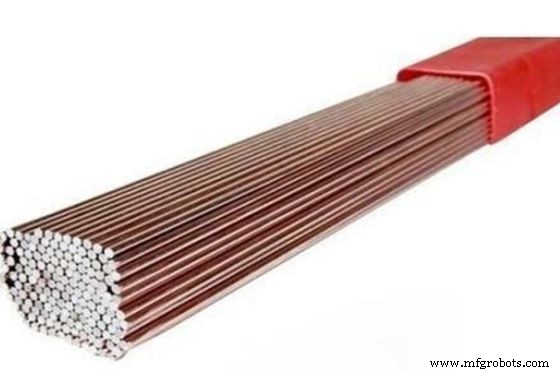
使用電極の種類
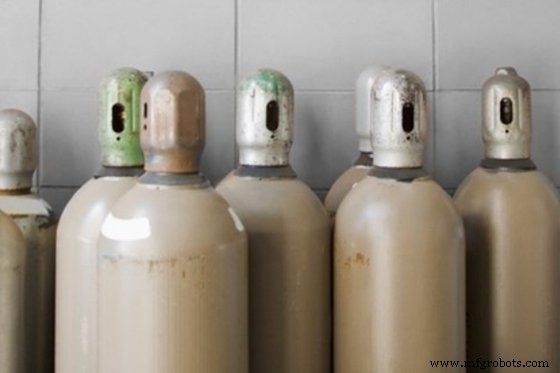
シールドガスの種類
溶接トーチ冷却システム
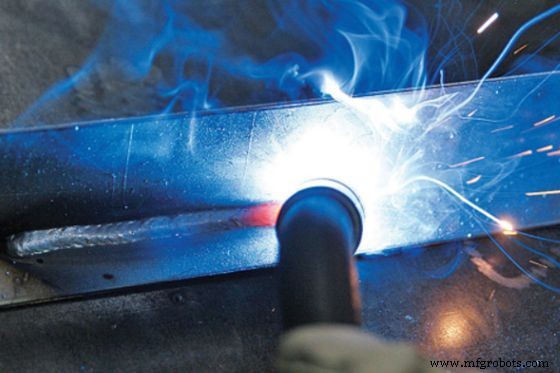
溶接部品品質
生産性
コスト
違い
MIG溶接
TIG溶接
電源
DC
AC/DC
材料適合性と寸法
すべての金属
すべての金属
電極種類
消耗電極
非消耗電極
シールドガス
CO₂
アルゴン
トーチ冷却システム
水冷/空冷
水冷/空冷
溶接部品品質
良好
優秀
生産性
高速
低速
コスト
安価
高価
TIG vs MIG溶接の構成要素の違い
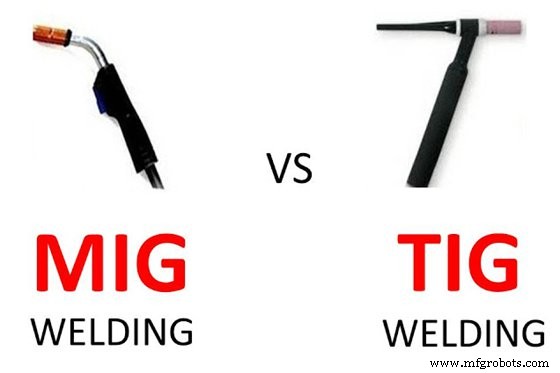
TIG溶接の構成要素
電源
トーチ
フットペダル
電極とガスシールド
充填材
バッキングバー
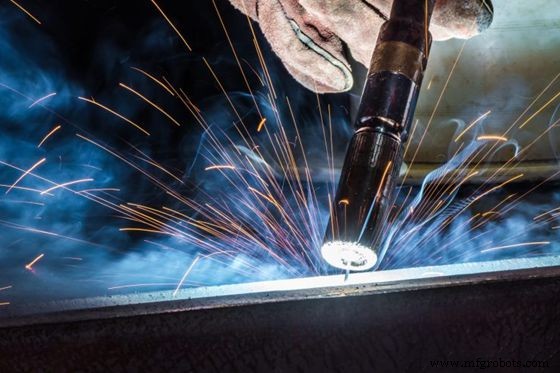
MIG溶接の構成要素
電源
ワイヤー
電極
トーチ
ガスシールド
TIG溶接:アーク溶接プロセスの概要
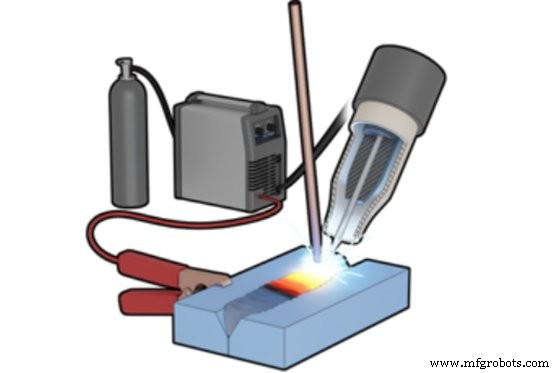
TIG溶接の原理
TIG溶接のメリット
TIG溶接のデメリット
TIG溶接の用途
薄板金属の溶接
アルミニウム溶接
短納期・少量生産に適する
美観が求められる製品製造
MIG溶接:アーク溶接プロセスの概要
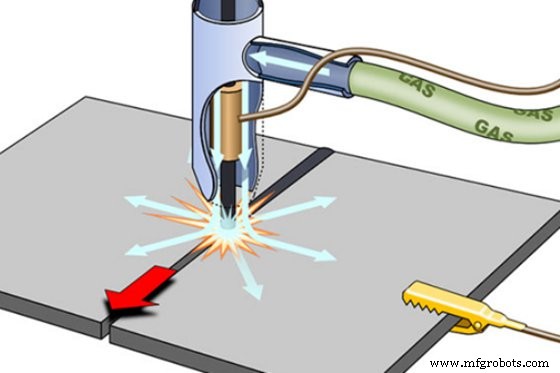
MIG溶接の原理
MIG溶接のメリット
- 高精度
- 半自動または全自動
- 清潔な溶接ラインを生成MIG溶接のデメリット
- 煙とヒュームを発生するため環境に優しくない
- 薄板材料には不向き(焼け抜けのリスク)MIG溶接の用途
厚板金属部品の溶接
低欠陥部品の溶接に適用
長期・大量生産
MIG溶接 vs TIG溶接:どちらが良いか?
結論
よくある質問(FAQ)
製造プロセス
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- ドリルプレス選びの必須ガイド:最適な1台を見つける
- 5軸フライス盤の総合ガイド
- 円筒研削盤完全ガイド:構造・制御方式・種類・冷却不要の高精度加工
- コイルスリッティングライン完全ガイド:鋼コイルを精密に切断
- フラッシュ溶接の仕組み:フラッシュウェルダーが金属をシームレスに接合
- ポリ乳酸(PLA)3Dプリンティング:プロフェッショナルのための総合ガイド
- ABSが3Dプリンティングの第一選択熱可塑性樹脂である理由:メリット、限界、エキスパートヒント
- 射出成形 vs 3Dプリント:適切な生産方式の選び方
- メタログラフィックマウンティングプレス:精密顕微鏡分析の必須ガイド
- 難融金属:特性、歴史、現代応用