



ウォータージェット vs 研磨ウォータージェット加工:主な違いと用途
ウォータージェット加工(WJM)と研磨ウォータージェット加工(AWJM)は、金属加工から繊維、食品加工まで幅広い業界で用いられる高圧・高速プロセスです。WJMは純粋な加圧水のみに依存するのに対し、AWJMはアルミナ、オリビン、ガーネットなどの研磨材をストリームに添加し、切断力を劇的に高めます。
WJMでは、水がインテンシファイアで2,500〜4,000 barに加圧され、小径ノズルを通じて供給されます。ノズルは圧力エネルギーを運動エネルギーに変換し、最大1,000 m/sに達するジェットを生成します。スタビライザーを添加してジェットの広がりを防ぎ、キャッチャーで残留速度を吸収し、治具を保護し表面仕上げを改善することもあります。ジェット自体が唯一の切断媒体であるため、WJMは革、ポリマー、食品、繊維など柔らかい多孔質材料に最適ですが、金属やセラミックを切断する力はありません。
AWJMは、加圧水に微細な研磨粒子を混入することでこの制限を克服します。混合物は専用の混合室(集光管)で形成されてからノズルを出ます。ジェット速度は純水と同程度ですが、研磨材の存在によりマイクロ切断作用が生じ、AWJMは最大10mm厚の金属・セラミック板を切断可能です。トレードオフは研磨材コストの追加と粒子埋め込みの可能性で、食品加工など衛生用途には不向きです。
WJMとAWJMの共通点
- 両方とも高圧ポンプとインテンシファイアで水を2,500〜4,000 barに昇圧する必要がある。
- ジェット速度は通常、両プロセスで約1,000 m/s。
- 両方ともノズルを用いて圧力を運動エネルギーに変換し、所望のスタンドオフ距離(SOD)と吐出角度を維持する。
- 両方でキャッチャーを用い、残留ジェットエネルギーを吸収しワークホルディングデバイスを保護する。
主な違い
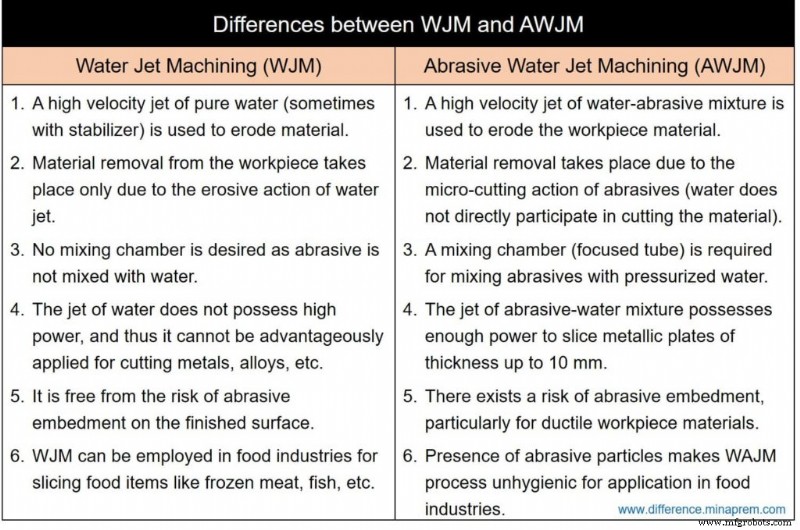
| 項目 | ウォータージェット加工 (WJM) | 研磨ウォータージェット加工 (AWJM) |
|---|---|---|
| 切断媒体 | 高速純水(スタビライザー添加の場合あり) | 高速水・研磨材混合物 |
| 材料除去メカニズム | 水ジェットによる直接侵食 | 研磨材によるマイクロ切断。水はキャリアとフラッシュのみ |
| 混合室の必要性 | 不要 | 定義された比率で研磨材を混合するため必要 |
| 切断能力 | 軟質材料:革、ポリマー、食品、繊維 | 軟質材料に加え、金属、合金、セラミック(最大10mm厚) |
| コスト考慮 | 研磨材コストなし。運用コスト低 | 研磨材コスト追加。総合コスト高 |
| 表面品質リスク | 研磨材埋め込みなし。優れた表面仕上げ | 研磨材埋め込みリスク、特に延性ワークで顕著 |
| 衛生適合性 | 食品加工向け(冷凍肉スライス等) | 研磨材汚染により不衛生。食品業界非推奨 |
参考文献
- Jain, V. K. (Year). Advanced Machining Processes. Allied Publishers Private Limited.
- Jagadeesha, T. (Year). Unconventional Machining Processes. I. K. International Publishing House Pvt. Ltd.
- Mishra, P. K. (Year). Nonconventional Machining. Narosa Publishing House.
製造プロセス
- 電動パイプベンダー:EMT・リジッドコンduitに対応した精密・柔軟な曲げ加工
- Raspberry Piと湿度センサーで作る自動エアロポニックスシステム
- CT(CAT)スキャナー:進化、設計、3D医用画像の未来
- 銑鉄(Pig Iron):主要特性、組成、工業用途を解説
- 高炉キャンペーン寿命延長:実証済み補修戦略
- IoTデバイスのWi-Fi接続を継続的に監視・自動復旧する装置
- 最新棒鋼・軽形鋼圧延ミルの主要革新技術
- 焼入れマスターガイド:金属硬化の究極の手引き
- Joy Robot: ArduinoとESP8266で作るスマートロボット
- 現代の本の進化と製造プロセス
- アーク溶接 vs ガス溶接:13項目で違いを徹底比較