



CNC加工における測定の落とし穴を避ける:品質検査員のためのガイド
CNC加工において、精度は戦いの半分に過ぎません。それらの厳しい公差を一貫して検証することも同様に重要です。品質検査員にとって、測定誤差は部品不合格、組立トラブル、顧客クレームの主要かつ頻繁に見過ごされる原因です。
加工作業がよく管理されていても、不適切な測定プラクティスは部品品質を誤って表現することがあります。多くの場合、部品が誤って合格とされたり、不必要にスクラップされたりするのは、実際の加工欠陥ではなく測定ミスが原因です。
これらの一般的な落とし穴を認識し、それらを回避する方法を学ぶことは、精度の維持、廃棄物の削減、信頼性の高い生産結果の提供に不可欠です。
エンジニアリング図面と公差の誤読
最も基本的な誤りは検査前から始まります:エンジニアリング図面の誤読です。
検査員は寸法、GD&T仕様、データム参照を正確に読み取らなければなりません。公差帯の誤解釈や誤ったデータムの使用は、誤った測定を生みます。
例えば、間違ったデータムから測定を行うと、実際には設計に準拠している部品を公差外れと判定してしまう可能性があります。
実務経験に基づき、厳格なGD&Tトレーニングと図面の入念な事前検査レビューは譲れない要件です。
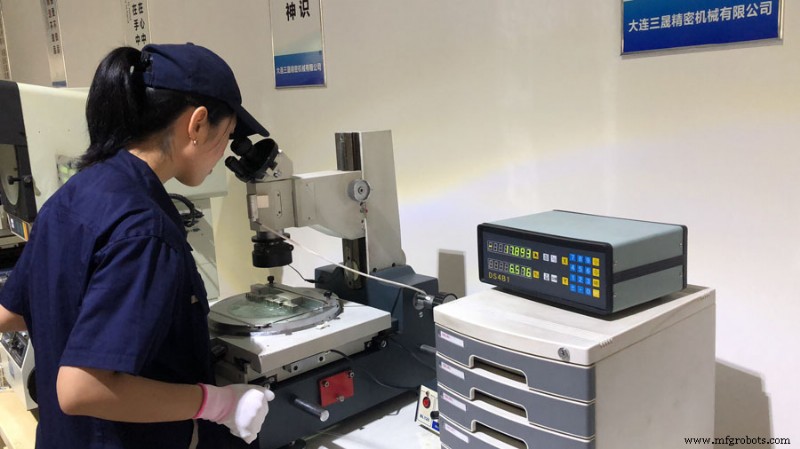
不適切な測定工具の使用
万能な工具はありません。より高い精度を要求される作業に、ノギスのような汎用工具を頼りにするのは頻繁な過ちです。
ノギスは概略寸法には十分ですが、厳しい公差に必要な精度には達しません。同様に、基本工具で複雑な形状を測定すると信頼性の低いデータになります。
高精度部品には、マイクロメータ、シリンダーゲージ、CMMなどの専用機器が必要で、信頼できる結果を提供します。
公差要求と形状幾何によってガイドされる適切な機器選定は、正確な検査に不可欠です。
キャリブレーションと工具状態の無視
正確な測定は適切なキャリブレーションに依存しますが、忙しい生産ラインではこの重要なステップが怠られることがあります。
キャリブレーション外れの工具はすべての読み取りに系統誤差を注入し、摩耗や損傷した機器は不安定な結果を生みます。
定期的なキャリブレーションスケジュールと定期的な工具点検は精度維持に必須です。品質管理において、測定機器は加工工具と同じ崇敬を持って扱われるべきです。
不均一な測定力の適用
手動測定はしばしばオペレーターによる力の変動に悩まされます。
例えば、マイクロメータに過度の力を加えると部品が変形したり測定面が圧縮されたりし、力不足では完全な接触が得られず、どちらも結果を歪めます。
この問題はアルミニウムやプラスチックなどの軟らかい材料を測定する際に増幅されます。
ラチェットストップ付きマイクロメータなどの力制御機器の採用と一貫した技術の維持で、この誤差源を軽減できます。
間違った位置での測定
もう一つの頻繁な誤りは、形状を間違った位置で測定することです。
表面の不規則性、工具痕、微細なテーパーが単一形状上で変動を生みます。一貫性のないポイントで測定すると、真の値を反映しない寸法が得られます。
例えば、シャフト径を単一点で測定すると、真円度不良やテーパー問題を見逃す可能性があります。
ベストプラクティスは、複数ポイントでの測定と定義された検査プロトコルの遵守により、一貫性と信頼性を保証することです。
環境要因の軽視
温度と環境条件は、特に高精度加工において測定精度に深く影響します。
材料は温度変化で膨張収縮します。わずかな変化でも厳しい公差を歪めます。加工直後のまだ温かい部品を測定すると不正確な読み取りを生みます。
湿度と振動も測定結果に影響します。
管理された環境で検査を行い、部品を周囲温度で平衡化させてから測定することで、これらの影響を最小化します。
測定時の不適切な固定
加工時と同様、検査時にも適切な固定は不可欠です。
不十分に支持されたりミスアライメントされた部品は、測定中に変形やシフトを起こし、誤った読み取りを生みます。特に薄肉や柔軟なコンポーネントで顕著です。
適切な治具、サポート、データムアライメントを用いることで、測定が部品の真の幾何学を表すことを保証します。
表面状態と清浄度の見落とし
表面汚染は測定精度の過小評価されがちな決定要因です。
油、クーラント残留物、切りくず、粉塵が部品表面にあると、測定工具に干渉します。特に厳しい公差では、単一粒子が重大な誤差をもたらす可能性があります。
検査前に部品を入念に洗浄し、測定面がデブリフリーであることを目視確認する必要があります。
繰り返し性と検証の欠如
信頼できる測定は繰り返し性にかかっています。単一測定が正しいと仮定すると誤差が伝播します。
繰り返し測定間の変動は、オペレーターの不一致、工具の不安定性、部品の変動を明らかにします。
品質の観点から、重要寸法を複数回測定し一貫性を検証することがベストプラクティスです。CMMのような自動化システムは繰り返し性をさらに高め、人為的誤差を減らします。
測定データの記録と分析の失敗
測定は単なる寸法チェックではなく、トレンドを発見することです。
測定データを記録・分析しないと、工具摩耗、工作機械のドリフト、治具ミスアライメントなどのプロセス問題を検知する機会を失います。
経時的な測定データの追跡により、メーカーはパターンを発見し、欠陥発生前に是正措置を実施できます。
適切な文書化はトレーサビリティの基盤であり、品質監査と顧客信頼に不可欠です。
結論
測定精度はCNC加工品質管理の基盤です。加工プロセスが最適化されていても、測定誤差は誤った意思決定、高スクラップ率、顧客満足度低下を招きます。
品質検査員の視点から、一般的な測定ミスを回避するには、適切なトレーニング、適切な工具選定、管理された環境、一貫した検査手順が必要です。
測定の信頼性と繰り返し性に焦点を当てることで、メーカーは部品が設計仕様を満たし、実用用途で意図通りに機能することを保証できます。精密測定は精密製造の基盤です。
製造プロセス
- 自動抵抗溶接解説:ツール、用途、利点
- 立形vs横形CNC旋盤:生産に最適な選択はどっち?
- 家庭用水ポンプ完全解説:種類・特徴・メリット
- Arduino Mega 2560搭載 総合トレーニングキット – センサー、モーター、カスタムPCB完備
- Arduino & IoTによる高度な室内空気質モニタリングシステム
- DIY POVグローブ - Arduino Megaで作るLED球体ディスプレイ
- Arduino 101 BLE + Blynk:スマホで操作するBluetooth戦車ロボット
- クレジットカードサイズのArduboyクローンをArduino NanoとI2C OLEDで自作する
- 誘導炉:小規模製鋼のための主要操業知見
- Raspberry PiでRFをDCに変換: エンベロープ検波器の構築とトラブルシューティング
- 高性能・長寿命化のための高炉設計最適化