



予知保全がシールレスポンプのローター故障を検知——詳細ケーススタディ
シールレス・自立型ポンプは化学セクターで広く使用されています。コンパクトながら、各ユニットは多額の投資を伴います——弊社の3馬力ポンプのローター・ステータアセンブリは約7,200ドル。数十台が稼働する中、綿密な監視は予知保全(PdM)プログラムの要です。
サービスコールでポンプが熱負荷保護でトリップしたとの報告を受け、初期チェックではバルブ位置、圧力、流量が過去の基準を満たしていました。これらの基本パラメータを超えて流量完全性を検証するため、2つの高度診断を採用しました:ポンプハウジング全体の赤外線温度プロファイリングと、運転速度での振動分析です。
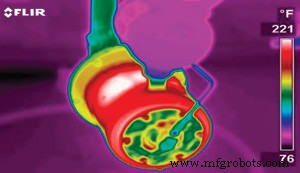
写真1. 赤外線サーモグラフィ画像と振動データがダウ・コーニングのポンプ問題を特定するのに貢献。
ポンプ設計ではプロセス流体でスリーブベアリングを潤滑し、ローターの油圧安定性を確保しています。赤外線画像では、後方ベアリングハウジングへのクーラント流入が低温トーンで確認できる一方、ステータ・ローターアセンブリに顕著なホットスポットが見られました。
続いて運転中の振動スペクトルを取得しました。

グラフ1. 初期データは比較的正常なプロセス条件を示唆。

グラフ2. 振動プロットにローター問題の兆候。
グラフ2は特徴的なローター故障シグネチャを示します:運転周波数の複数高調波が、2倍のスリップ周波数で挟まれています。このパターンは、短絡リング、クラックしたロータバー、短絡ラミネーションに起因し得ます。正常な流量にもかかわらず、データはポンプ交換のスケジューリングを促しました。モーターの最適速度は3,450 RPMです。
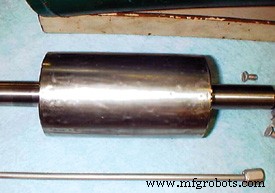
ローターは2-3ミル厚のステンレス鋼で覆われている。
ローターとステータ巻線は薄い2-3ミルのステンレス鋼シースで覆われており、標準2極モーターと比較してわずかに効率を低下させます。ユニットは3,466 RPMで運転——最適効率ウィンドウ内——でしたが、振動シグネチャが詳細な分解を必要としました。鋼シースの除去はデリケートな作業でしたが、ロータバーとラミネーションを露出させるために不可欠でした。
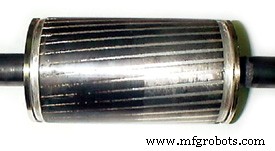
カバー除去でロータバーとラミネーションが露出。
脱シースされたローターがスペクトル異常の根本原因を露呈しました。右側ではローター・バーとラミネーションが綺麗に分離されていましたが、左側では破損と熱変色が明確で、熱応力を確認しました。
既存ステータに新しいローターを取り付けると、ポンプは正常運転に戻りました。故障が継続すればステータも故障し、プロセス流体の大気放出リスクがありました。ローター交換費用は約3,000ドル——ユニット価値の約42%——完全なステータオーバーホールより遥かに安価です。
要約すると、ローター・ステータ接触はこのポンプタイプでは珍しい故障です。弊社では定期的にサブシンクロナスエネルギー——オイルワール/ウィップの指標——を監視しベアリング摩耗を評価しています。ローター・ステータクリアランスはわずか5-7ミル;接触は差し迫った故障を示し、ベアリングリビルドキット(400ドル)を導入しない限りスクラップが必要です。このケースは振動分析の更なる2つの利点を強調します:予知的故障検知と診断的確認。
- 振動分析は迫りくる機械故障を予測するだけでなく、トラブルシューティング時の偽陽性を払拭します。
- ターゲット振動監視は、設備や製品品質問題の根底にあるプロセス変動を発見し、ポンプ流量の特徴的変化を明らかにできます。
機器のメンテナンスと修理