



精密ベルト芯出しが性能と寿命を飛躍的に向上させる
はじめに
芯出し不良はベルト早期故障の主要原因です。わずかなズレでも摩耗、疲労、騒音を増大させ、耐用年数を縮めたり突然の故障を招いたりします。芯出し不良の種類、測定方法、許容限界を理解することは、ドライブを確実に稼働させたいメンテナンスチームにとって不可欠です。
芯出しの種類
角度誤差と平行誤差の両方がベルトドライブの期待寿命を減らしますが、現れ方とVベルト・同期ベルトへの影響は異なります。
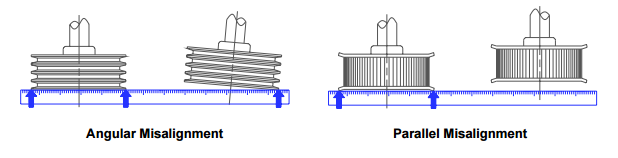
角度誤差はベルトとシーブの摩耗加速、複数ベルト間の不均等な負荷分担、ジョイントVベルトではタイバンド分離を引き起こします。Gatesの動力伝達製品アプリケーションエンジニアによれば、角度誤差は同期ベルト性能に深刻な影響を与えます。症状には高いベルトラッキング力、不均等な歯摩耗、エッジ摩耗、騒音増大、引張破断の可能性が含まれます。
平行誤差も摩耗を早めますが、ベルトがフランジ間で挟まれない限り、同期ベルトでは通常それほどクリティカルではありません。固定溝で走るVベルトは、同期ベルトのように自己浮動できないため、平行オフセットに対してより敏感です。
同期スプロケットはベルト幅より大きいフェイス幅で設計されており、わずかな取り付けオフセットを吸収します。ベルトが挟まれず、両スプロケットで完全にトラッキングしている限り、平行誤差は通常問題になりません。ベルトは対向フランジ間の距離がベルト幅を超えるとき、自然に自己整列します。
芯出しの測定
レーザー芯出し装置が精度のゴールドスタンダードですが、直線定規(長水平器、押出アルミストリップ、定規)もレーザーがない場合の信頼できる代替手段です。このツールは、一方のシーブまたはスプロケットフェイスの向きを他方に対して投影します。
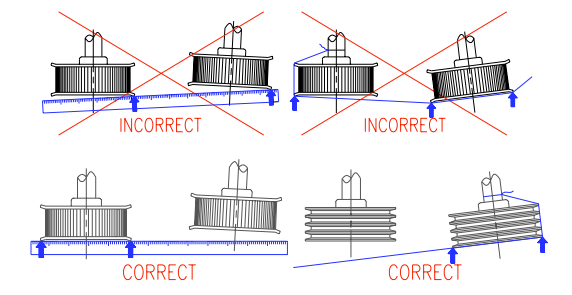
平行誤差を測定する前に、両シーブまたはスプロケットのフランジ厚が等しいことを確認するか、差を記録してください。外側フランジではなく、溝またはフェイスを直接合わせてください。フランジの真円度を検査し、曲がったフランジは測定を歪めます。
測定後、定量化された芯出し不良をベルトメーカーの推奨限界(ドライブ設計マニュアル記載)と比較してください。
芯出し不良の定量化
直線定規を用いて、角度誤差は直線定規と第2シーブ/スプロケット外面のクリアランス差(直径方向)として求めます。平行誤差は離隔距離でのクリアランス差です。
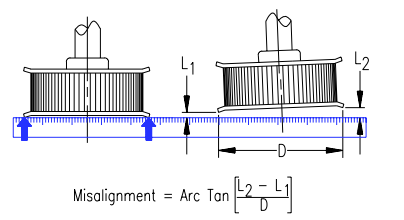
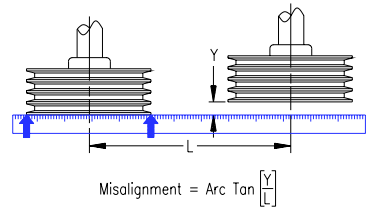
業界標準ではVベルトの最大許容角度誤差は0.5度です。より多くを許容するVベルトもありますが、0.5度以内に抑えることで寿命を最大化できます。同期、ウレタン60度(ポリフレックス)、ポリV(マイクロV)ベルトは0.25度のみ許容されます。Vベルトシステムでは角度と平行の値を合計し、メーカー許容値と比較してください。
同期ベルトは挟まれやすいため、ベルトエッジとフランジ間のクリアランスを確保してください。そのクリアランスがあれば、平行誤差を角度成分に加算する必要はありません。
経験則
目視チェックを迅速化する目安:
- Vベルトドライブ:0.5度 ≈ 1フィート走行あたり1/10インチ。
- 同期、60度、Vリブドライブ:0.25度 ≈ 1フィート走行あたり1/16インチ。
例えば、直径12インチのスプロケットでは、直線定規と外面の差が1/16インチを超えてはなりません。6インチスプロケットでは1/32インチ以下。これら閾値を超える場合は再芯出しが必要です。
結論
芯出し不良は、特に複雑なシステムでベルト性能を損ないます。技術者はブラケットとプラットフォームの剛性も検査し、ピーク力に耐えられるか確認すべきです。芯出しを規定限界内に維持することで、騒音低減、早期摩耗防止、ベルト寿命延長が可能です。
J/EはGates正規代理店として、ベルト、ホース、スプロケットを提供しています。info@je-bearing.comまたはお問い合わせページまでご連絡ください。
機器のメンテナンスと修理
- ベルト駆動エキスパートメンテナンスで稼働率アップ
- MRO在庫の最適化がユーティリティの収益性を向上
- ターゲットを絞ったトレーニングが信頼性と収益性をどう高めるか
- ハードディスクが知らぬ間にマイクになる、音波攻撃で音声盗聴の新手法
- 回転機器のレーザーアライメント:芯出し不良の検出とダウンタイム防止
- 職場安全の向上:製造ロボティクスが従業員をどう守るか
- ベルトドライブが産業機械を駆動する仕組み:効率的製造の鍵
- ピークパフォーマンス確保:回転機器における精密アライメントの重要な役割
- 機械アライメントがプロアクティブメンテナンスとコスト削減に不可欠な理由
- eSIMがモバイルオペレーターをどう変革するか:成長機会と収益モデル
- IoT活用で石油・ガス業界のパフォーマンスを向上