



工具チャタリングを3ステップで解消:振動対策の実践ガイド
切削工具は加工中に大きな力を受け、振動、いわゆるチャタリングやハーモニクスを生じます。振動を完全に排除することは不可能ですが、最小化することは加工成功の鍵です。適切な加工手順を踏まないと、振動は破壊的なチャタリングへとエスカレートします。この状況では、部品に「チャターマーク(振動痕)」と呼ばれる明確な振動跡が表面に残ります。工具も過剰振動により摩耗率が上昇します。
工具チャタリングは、シンプルだがしばしば見落とされる3ステップで抑制できます:
Harvey Tool材種別専用工具で工具チャタリングを封じ込める
ジョブに最適な工具を選定する
当たり前のことですが、用途に最適な工具選定は混乱を招きがちです。全長、刃長、首下長、フルート数等、工具形状のバリエーションが豊富なため、ジョブに特化した一本を絞り込むのが難しい場合があります。往々にして技術者は、様々な加工に対応できる汎用工具を選び、特定材料・特定ジョブに最適化された選択肢を見逃します。
材種別専用工具の採用は有益です。材料ごとにニーズが異なるからです。例えば、鋼とアルミニウムでは加工方法が全く異なります。チップサイズからチップ排出まで、すべてが違います。不等リード・不等分割設計は、切れ刃がワークと繰り返し接触することで生じるハーモニクスを低減し、チャタリングを抑制します。フルートのワーク接触時間間隔を変化させることでハーモニクスを減らすのです。
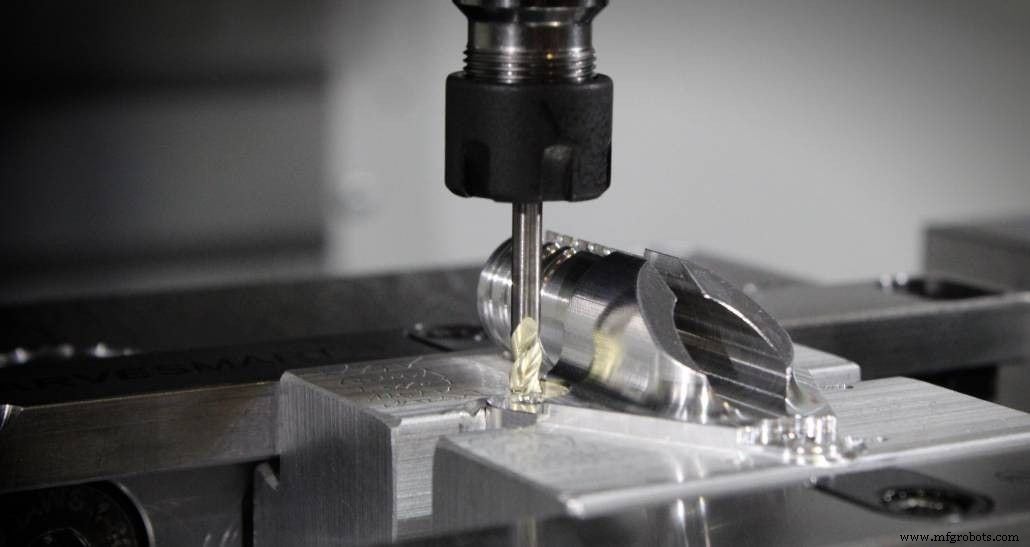
全長も工具選定の重要因子です。突き出し長(スピンドルから吊り下がる長さ)が長いほど、スピンドル-工具接続の安定性が下がり、振動が増します。作業に必要な最小限の長さに抑えることが、チャタリングとハーモニクス最小化の鍵です。深い位置を加工する場合は、リーチ工具や延長ホルダーを活用して接続を強固にしましょう。
確実な接続を確保する
確実な工具把持において、工具シャンクとコレットの両方が重要です。緩んだ工具は、加工中により多く動き、振動します。この点を踏まえ、Helicalは接続強化のためのシャンク仕様を提供しています。タフグリップシャンクは、鏡面のような滑らかな表面を粗面に置き換え、摩擦を増大させます。また、ハイマーSafe-Lock™のライセンシーでもあり、スピンドル回転と逆方向に働くシャンク溝で工具を確実にロックします。
技術者は、利用可能なコレットタイプの違いを知り、より良いソリューションが必要か判断できる必要があります。例えば、油圧式ツールホルダーやシュリンクフィットホルダーは、メカニカルスピンドル締付け方式より強力な接続を実現します。
詳細については「主要工具把持考慮事項」をご参照ください。
チャタリング最小化戦略を選ぶ
工具の運転方法が、素晴らしい成果とスクラップ部品の分かれ目になります。これには、工具を動かすパラメータと、回転方向、すなわち従来型ミリングかクライミングミリングかの選択が含まれます。
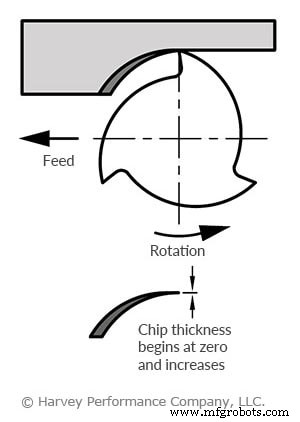
従来型ミリング
この方法では、チップ幅がゼロから徐々に増大し、熱がワークに拡散しやすくなります。これが加工硬化を招き、技術者の悩みを増やします。
クライミングミリング
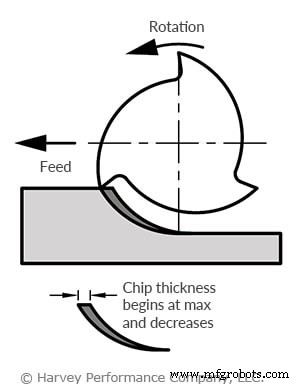
現代の機械工場の多くは、クライミングミリング技法、すなわちチップ幅が最大から減少する切削を採用します。クライミングミリングは従来法より安定した切削を提供し、工具へのストレスを軽減します。筋トレに例えると、重いウェイトはトレーニング序盤で上げるのが最も楽です。同様に、最厚チップを最初に切り取る切削は、工具の強度維持を助けます。チップ切削プロセスがより迅速なため、振動が最小化されます。
詳細については「クライミングミリング vs 従来型ミリング」をご参照ください。
結論
振動は加工プロセス中に避けられませんが、最小化できるかどうかが、成功する加工とスクラップ部品の分かれ目になります。以下の3つのシンプルなルールを守れば、チャタリングとハーモニクスを制御できます:適切な工具選定、確実な機械-工具接続の確保、クライミングミリング戦略での運用。Harvey ToolとHelical Solutionsには、シャンク改造や不等リード・不等分割エンドミル等、チャタリング対策に役立つ工具が揃っています。
CNCマシン