



CNC精度をマスター:チャタリングと振動を排除する実証済み戦略
チャタリング(びびり)は、すべてのCNCマシンオペレーターが時折直面する問題です。加工振動はCNC製造における一般的な問題です。フライス加工、旋削、穴あけのすべてで部品がこの影響を受けます。加工品質と効率に影響し、部品の仕上げを低下させ、エンドミルの寿命を損ない大幅に短縮します。CNC加工におけるチャタリングをいかに減らすかが、次に議論する主要内容です。
加工チャタリングとは?
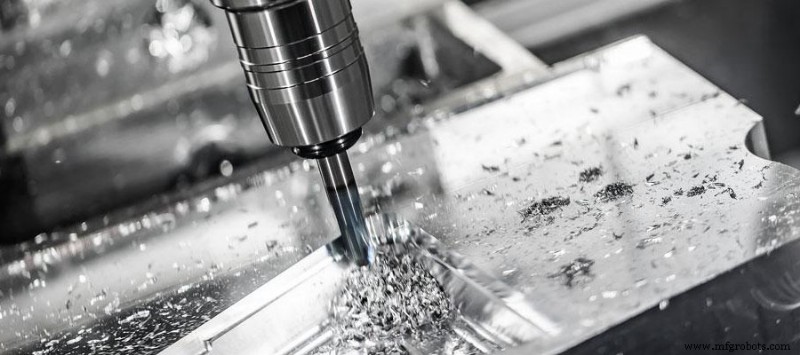 加工振動(チャタリング)とは、CNCフライス加工、旋削、穴あけなどの加工プロセスにおける切削作業中に発生する望ましくない振動現象で、加工部品表面に変動を生じさせます。これはワークピースと切削工具が異なる周波数で振動する時に発生し、工具ホルダー、切削工具、部品治具、機械状態など多くのプロセス条件によって引き起こされる可能性があります。
これらの振動は非共振性の場合があります。例えば不均一に摩耗した工具を使用する場合です。非共振振動は通常、加工サイクル全体を通して一定であり、通常は診断しやすい機械的原因があります。
工具、ワークピースクランプ、加工戦略、機械設定を適切に組み合わせて、機械の固有振動数に等しいまたは近い振動を生成すると、共振による振動が発生します。このタイプのチャタリングは、工具経路の特定ポイント(凹みコーナーなど)でのみ発生することがあります。
加工におけるチャタリングの種類:工具チャタリングとワークピースチャタリング
注意すべき2種類のチャタリングがあります:工具チャタリングとワークピースチャタリング。工具チャタリングでは、機械と工具が振動し始め、それがワークピースに伝達されます。
ワークピースチャタリングでは、ワークピースの壁が振動します。後者は通常、薄肉部品を扱う場合にのみ発生しますが、工具チャタリングと同等かそれ以上の問題を引き起こす可能性があります。この記事では「工具チャタリング」に焦点を当てますが、同じ技術で「ワークピースチャタリング」の軽減も試みられます。
なぜチャタリングを減らす必要があるのか?
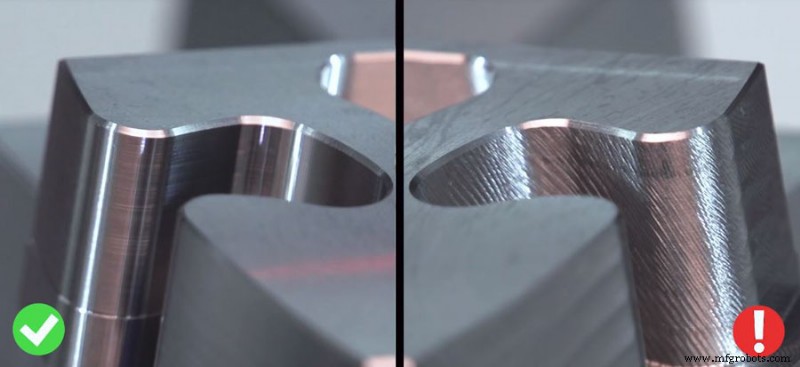
加工中のチャタリングは、不良な表面仕上げを引き起こし、工具寿命を短縮します。振動跡は加工面に見え、通常波状パターンや規則的な跡として現れます。継続的な震動は不均一な工具摩耗や破損を引き起こす可能性があります。
CNC工作機械の振動は通常、音で聞き取れます。経験豊富な機械技師は、その独特の音でチャタリングが発生していることを認識できます。
通常、100μmをチャタリングが適切かどうかの判断基準として使用します。切削振動振幅が100μmを超える場合、工具やワークピースが緩み、フライス加工を継続できない可能性があります。振動が100μm未満の場合、加工は可能ですが、部品表面に明らかな振動傷が残り、完成品表面では許容されません。したがって、加工振動は合理的な範囲内に制限すべきです。
CNC加工でチャタリングを減らす方法
1. 正しい工具経路の決定
これは切削における非常に重要なステップです。指示によると、フライス加工は順フライス(ダウンミリング)と逆フライス(アップミリング)に分けられます。フライス力の方向がワークピースのクランプ方向と一致すれば、曲げ部品の振動を排除できます。ボールネジまたはボールねじを装備したCNCフライス盤、および立形マシニングセンタは、CNCフライス加工時のチャタリング振動排除に非常に役立ちます。
CNCフライス盤で従来の工具経路を使用すると、工具の噛み合い度合いが変化します。これにより、工具経路の特定ポイントでカッターに過剰な力が加わり、チャタリングを引き起こす可能性があります。一定噛み合い工具経路の使用や切込み深さの削減でこの状況を緩和できます。
2. 適切な切削
CNCフライス盤が長く細いエンドミルで深い空洞をフライス加工する場合、通常プランジフライス(ドリルのように軸方向にフライスカッターを送る)を使用します。深い空洞をフライス加工する際、長いシャンクの突出し長さは通常工具シャンク直径の3倍以上です。切削振動が深刻でない場合のみ、切削パラメータの調整が効果的です。従来の調整方法:工具またはワークピースの回転速度を下げる、切込み深さを減らす、1回転あたりの切削量を増やす。また、大きな前後角を持つチップブレーカー付きインサートを使用します。インサートの切削楔角はフライス加工で最小です。
3. 適切なカッター工具の選択
カッター工具はチャタリングに大きく影響します。考慮事項には適切な基材、形状、コーティング、アスペクト比が含まれます。プログラマーは通常、収容可能な最大工具を使用したがりますが、これが理想的な工具サイズとは限りません。長く細い工具は、短く太い工具よりも振動(とたわみ)しやすいため、最大直径の工具を選択します。工具ホルダーから突出する工具数を最小限に抑え、確実に固定し、確かな振れ精度を確保します。可変溝形状の複数工具を組み合わせることは、振動を減らす効果的な方法です。
また、鋭利な刃の使用はCNCフライス盤の切削力を減らし、工具と加工環境の安定性を適時に維持することは、無視できない加工条件です。
正しい工具圧力またはチップ負荷を継続的に適用することも重要です。CNCフライス盤では、過剰なチップフルートがチャタリングを引き起こす可能性があります。より少ないチップフルートと可変ピッチエンドミルを使用すると、チップ負荷による共振振動を減らすのに役立ちます。
4. 正しい工具ホルダー:
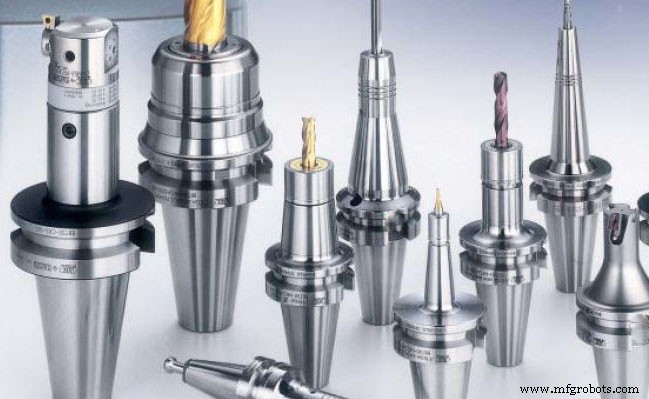
一般的な工具ホルダー(サイドロック、ダブルアングルチャック、標準ERチャック)は、高性能加工に必要な精度と剛性を提供できません。より良い選択は、端面とテーパー接触を組み合わせた工具ホルダーで、高精度と高剛性を提供します。このタイプのホルダーは、テーパーと接触しながら主軸の精密研削面と噛み合い、必要な追加剛性を提供し、制振にも貢献します。すべての工具のバランスを評価すべきで、低RPMでも表面品質を向上させられます。
5. 正しいワーク保持:
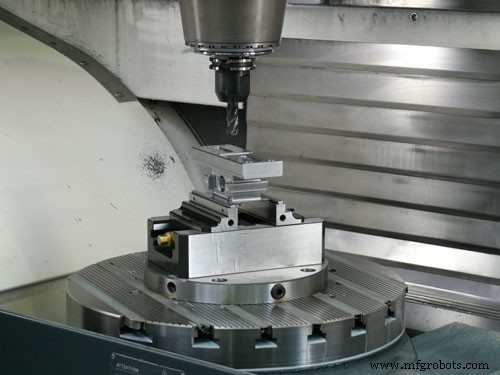
部品が適切に固定されていない場合、部品自体が振動してチャタリングを引き起こす可能性があります。チャック、バイス、バキュームテーブル、その他のワーク保持装置がワークピースに十分な圧力をかけているか確認してください。適切なサイズのワーク治具を使用し、できるだけ均等に部品にクランプ圧力をかけるようにしてください。
長い薄い材料の一端のみをクランプしないでください。これが問題になる場合は、フライス盤でより大きなワーク治具や他の治具を使用することを検討してください。旋盤ではテールストックや安定したレストフレームの使用を検討してください。
薄肉部品を使用する場合、衝撃吸収部品の振動は特に困難です。このタイプのチャタリング問題を解決する一つの方法は、充填材を使用して部品の剛性を高めることです。
6. 機械設定とメンテナンス:
CNCマシンは、継ぎ目、亀裂、その他の不連続性のない堅固なコンクリート床に設置すべきです。緩い、柔らかい、弾力性のある、または損傷した床はCNCマシンの振動を悪化させます。適切に設置されたアンカーや適切に調整された脚も、振動軽減の基本要件です。
メンテナンス不良なマシンで良好な表面品質と厳しい公差を維持したい場合、ここに挙げたもの以外の機械的問題を克服する必要があります。定期的なメンテナンスで設備を最適な性能に保ちましょう。
製造プロセス
- CNC加工コスト削減:精密部品のためのエキスパートのヒント
- CNC加工における工具たわみの理解:原因と効果的な低減戦略
- CNC機械加工コストを削減:時間短縮とコスト節約の実証済み戦略
- CNC加工におけるコーナーラジアスの影響:精度・コスト・仕上げ品質を最適化
- CNC工具破損を防ぐ:工具故障を減らす実証済み戦略
- CNC加工コストを削減する:初心者向け実証済みガイド
- CNC加工における工具たわみの理解と対策
- CNC加工における工具たわみを最小限に抑える効果的な技術
- CNC加工マスター:最適パーツのための実証済み設計戦略
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- CNC加工コスト削減:精度と節約を両立する実証済み戦略