



シングルフルートエンドミルの送り速度マスター:いつ遅く、いつ速くすべきか
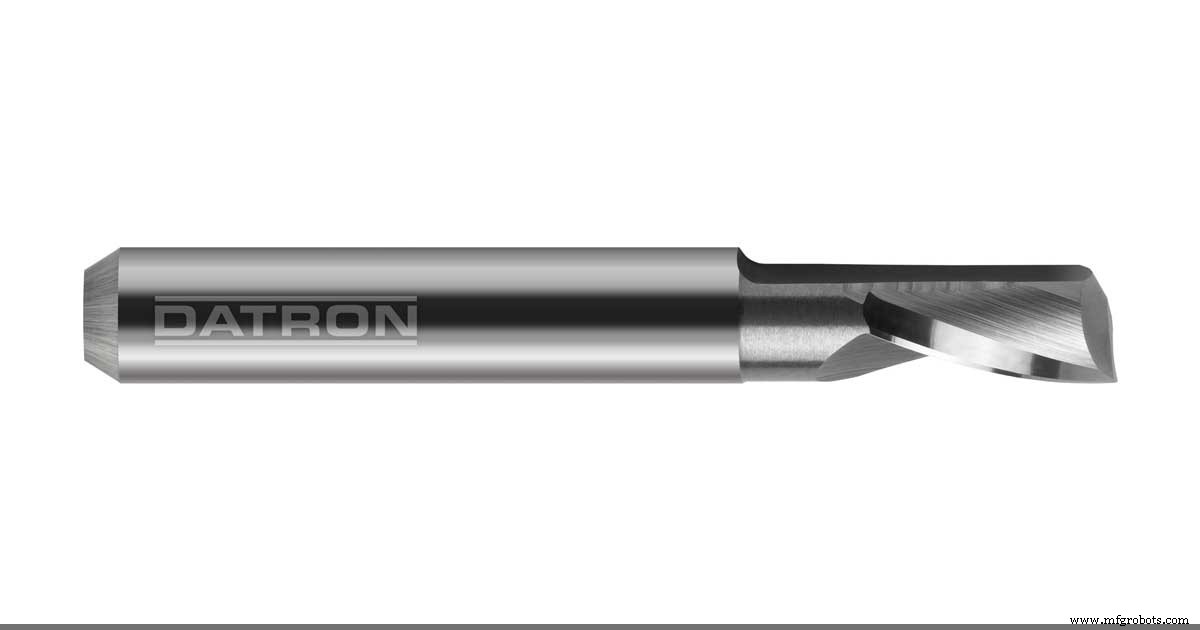
機械技師からよく聞かれます:「シングルフルートエンドミルで、いつ速く、いつ遅く送るべきですか?」 想像通り、シングルフルートエンドミルの送り速度には多くの変数が絡みますが、整理してみましょう。
DATRONシングルフルートエンドミル:優れたチップ排出性と高送り速度を実現。
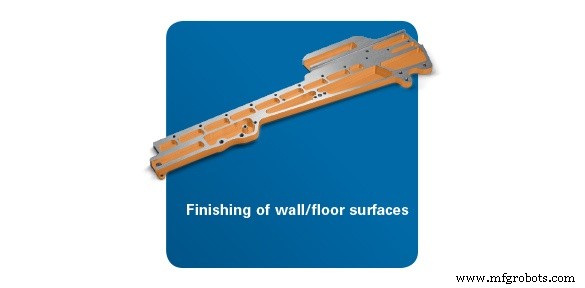
遅い送り速度(60インチ/分) – 仕上げ
床面や壁面の仕上げ品質を極限まで高めたい場合、機械を遅くして微細なチップを取り、切削負荷/工具たわみを減らすのが効果的です。
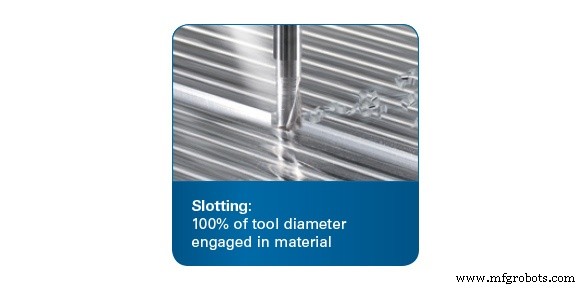
中程度の送り速度(120インチ/分) – 溝切り
シングルフルートが特に得意とするのが溝切りです。これは工具径の100%が材料に噛み合うツールパスです。適切な切り込み深さ(工具径の25%)を使えば、チップ詰まりを心配せずにそこそこのペースで加工できます。
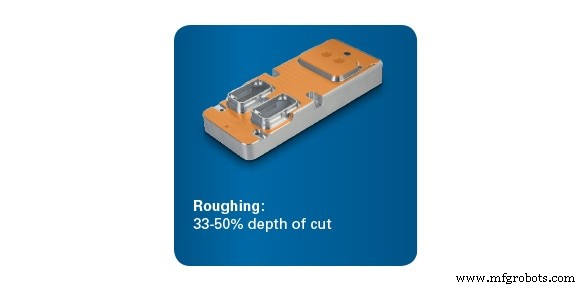
速い送り速度(180インチ/分) – 従来型荒取り
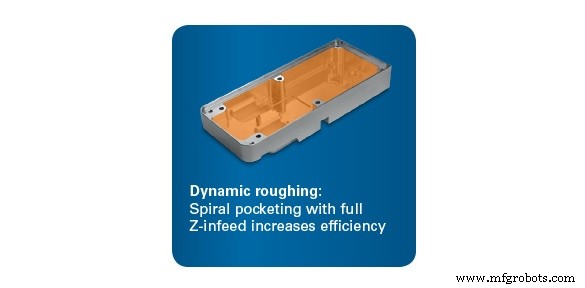
通常のフライス戦略(切り込み深さ33〜50%、2〜3mm、ステップオーバー50〜70%)を使用する場合、スピンドル負荷に注意しながら送りを上げられます。
非常に速い送り速度
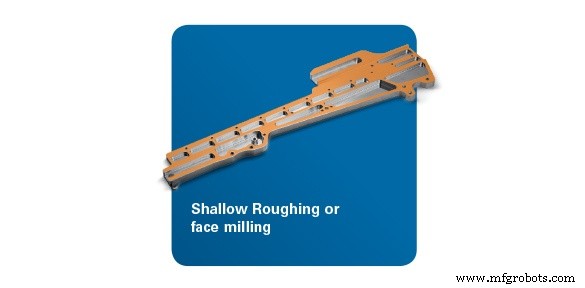
極めて速い送り速度(300インチ/分) – 浅い荒取り
切り込み深さが10%未満(0.60mm未満)なら、送りを大幅に上げても安全です。これほど浅い切削なら、工具やスピンドルの過負荷を心配する必要がありません。
CNCマシン
- フライス盤用ボーリングヘッドの基礎と活用:高精度穴加工・デジタル化・振動対策の実践知識
- CNCミルドリル解説:主な用途、メリット、産業応用
- 3Dプリンティング:ラピッド・プロトタイピングから本格的な最終部品生産へ
- プロアクティブなトレーニングが機械工の離職率を削減:A.R.E.マニュファクチャリングのケーススタディ
- CNCルーター基礎:初心者のためのマスターガイド
- エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ
- エンドミル寿命を縮める8つのよくある間違い
- 高送りエンドミルのメカニズム:優れたフライス加工性能の秘密
- Kennametal GOmill ショートシャンクエンドミル – 短突出し・多軸フライスで優れた安定性と生産性
- 3Dプリントでエンドエフェクターを進化:精度・速度・カスタマイズを実現
- 生産最適化:ワンチャッキング加工でコスト削減を実現