



Hytech:サーモフォーミングと薄膜プラスチックにおける革新的リーダー
Hytechは、サーモフォーミング、エンボス加工、薄膜プラスチックのトリミングソリューションを提供しています。主な焦点は、精密なグラフィック位置合わせを必要とする薄膜プラスチック部品です。また、グラフィック非依存の用途でも、Hytechの成形プロセスは従来の成形プロセスに対して優位性を発揮します。彼らの特許技術は、自動車、家電、医療、航空宇宙、軍事産業のOEMで採用されています。
特許プロセスの開発とサーモフォーミング・マッチメタルトリミングダイの進化
現在、Hytechは米国と欧州に生産サービスと金型製造の拠点を持ち、米国アリゾナ州フェニックスの本社からプロセス開発と設備提供を行っています。
HytechはRogers社に「なぜドームがプラスチック製でないのか」と尋ねました。プラスチック製ドームを作っているメーカーは誰もいませんでした。そこで彼らが最初に行ったのは、ポリエステルへのドームエンボス加工のための特殊サーモフォーミング技術の発明でした。このドームをRogers社に数百万個、続いてHewlett Packardの財務・科学用電卓向けに数千万個販売しました。メンブレンスイッチのような部品では、金属ドームでは100個を個別にピック&プレースする必要があったのに対し、プラスチックドームなら1枚のシートに100個を一度に配置できるという生産上の利点がありました。
Hytechがこれらのドーム層をメンブレンスイッチメーカーに販売し始めると、「これは素晴らしいが、君たちのドームの上に被せるオーバーレイのエンボス加工で問題が出ている」と言われました。そこでHytechの創業者たちは、オーバーレイをエンボス加工する「ハイドロフォーミング」という別の成形技術を発明しました。この時点で、メンブレンスイッチのオーバーレイをエンボス加工する技術と、オーバーレイの下にあるタクタイル層をエンボス加工する技術の両方を持つことになりました。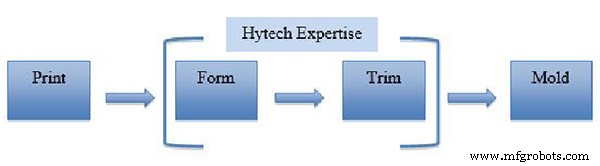
マッチメタルトリミングダイプロセス:Hytechの特許技術の継続的な開発と進化により、薄膜プラスチック向け3次元マッチメタルトリミングダイの世界的エキスパートとなっています。
90年代半ば、インモールドデコレーション(IMD)、インモールドラベリング(IML)、フィルインサートモールディング(FIM)という技術が登場しました。平らなスクリーン印刷済みプラスチック(通常はポリカーボネート)を射出金型の3D形状に成形するものです。装飾フィルムを金型にセットし、射出成形を行い、金型を開けると部品が装飾された状態で取り出せます。
これはHytechがハイドロフォーミングとポリドームプロセスを持っていた時期と重なりました。顧客がこの新しいフィルインサートモールディング技術向けにプラスチックのエンボス加工を依頼してきました。しかし、既存のどちらのプロセスも1mmより深い成形には適していませんでした。インモールドデコレーションの利点は、登録グラフィックを伴う複雑な3D部品が可能なことです。そこで創業者たちと新たに採用したエンジニアが共同で、最大50mmの引き込み深度で登録グラフィックを維持できる高圧空気成形技術「Accuform」を開発しました。これにより、複雑な3次元曲面上で、異なるグラフィックの位置、場所、サイズを維持できるようになりました。
その結果、HytechはIMD業界向け部品の製造を開始しました。成形工具の継続的な製造は容易でしたが、マッチメタルトリミングダイの製造に苦戦しました。当時、世界中どこにも薄膜プラスチック向けの3次元マッチメタル切削工具を製造できるメーカーはありませんでした。Hytechは自らその技術を開発せざるを得ませんでした。
初期には、放電加工機(シンカーEDM)を持つ外部ベンダーに焼入れ鋼部品を外注していました。これが、自社でシンカーEDMを導入し内製化すべきだとの判断につながりました。シンカーEDMに加え、ワイヤーEDMと新しいソフトウェアも導入し、自社でトリミング工具を製造し始めました。プロセスが向上しても、焼入れ鋼の周囲からさらに0.0001インチ(約2.5μm)削り取れればもっと良くなると分かっていました。しかし、当時のマシニングセンタではそのような公差を保持できませんでした。Hytech CEOのFred Himmelein氏はこう振り返ります。「長年改善を重ね、限界に達しました。求めていた精度、すなわちマッチングする焼入れ鋼部品間のクリアランスを±0.0003インチ(約7.5μm)に抑えることが、シンカーEDMとVMCではどうしてもできなかった。それがDATRON導入の決め手です。」
サーモフォーミングと完璧な仕上げ面のための先進技術研究
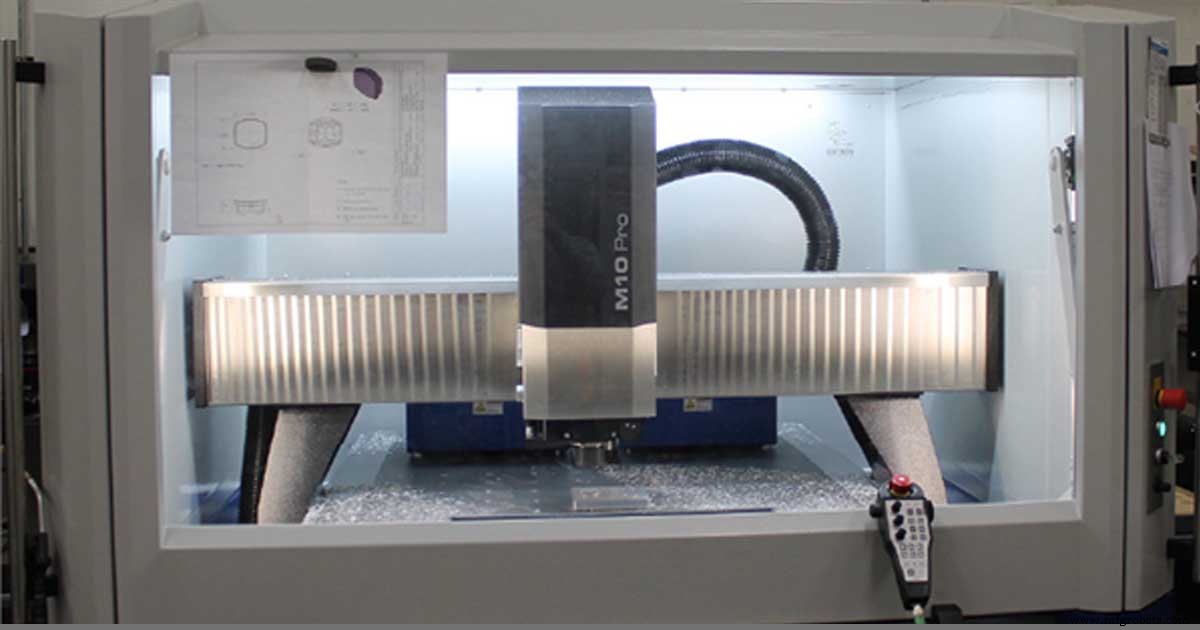
Hytechのツールショップ責任者Dave Blandino氏が、利用可能なマシニングセンタを徹底的に調査・分析し、複数の業界トップソリューションを経営陣に提示しました。最終的にDATRON M10 Pro高速マシニングセンタの購入が決定しました。Himmelein氏は「精度、制御ソフトウェア(NCプログラミング)、スピンドルメンテナンスコスト、サポート、サポート拠点の立地など、10〜12項目のマトリクスで評価した結果、明確にDATRONが最適だと示されました」と語ります。
しかし、決定はこのマトリクスだけではありませんでした。各工作機械メーカーに全く同一の部品を加工させ、競合比較するベンチマークテストも実施しました。鋼製IMD用途の加工能力も評価項目でしたが、彼らのビジネスである成形側の仕上げ面品質が最重要視されました。なぜなら、彼らの高圧成形技術は極めて精密なため、砂blast仕上げを施しても、わずかな工具痕が成形シートに透けて見えてしまうからです。Himmelein氏は「成形用コアを見ると、砂blast済みで美しく見えるが、実際に成形すると信じられないほど工具痕が浮き出てくる」と説明します。当時、成形部品の上に精密な3次元企業ロゴを施す仕事が多く、各ロゴの見栄えは顧客にとって極めて重要でした。Himmelein氏はさらに「この成形部品は射出金型に入るインサート、つまり成形アプリカルやフィルムで、射出成形時にバックモールドされるため、金型を開けると装飾済みの部品が出来上がる。これらの部品の外観品質は、製造業において存在しうる最も厳格なコスメティック要求だ」と強調します。
HytechツーリングマネージャーのDave Blandino氏は、CNCベンダー各社とのベンチマークテストについてこう説明します。「複数のCNCメーカーにテストカットの機会を与え、『マシンを売り込むための最高の部品』を持ってきてもらいました。DATRONの部品に近いものは誰も出せませんでした。他社の部品は私の期待する品質に達していませんでしたが、DATRONにモデルを送って2週間後、ドイツを訪問した際、歓待も素晴らしかったが、短期間で想像を超える部品を目の前に置いてくれました。全CNCベンダー中、圧倒的に最高でした。帰国後、DATRONのサンプルを他社に見せると『これは研磨したんだろ』と言うので『いや、マシンから出たままだ』と言ったが、信じてもらえませんでした。実は、RAM光学コンパレータで200倍以上の拡大検査を入念に行っており、目視やルーペレベルの話ではありません。サーモフォーミングでは、わずかな工具痕でもフィルムに現れます。DATRONがもたらす仕上げ面品質が極めて重要なのです。」
品質面に加え、手作業、サンディング、研磨といった二次加工を排除できるコスト削減効果もあり、Himmelein氏はDATRONにより手作業時間が90%削減されたと評価しています。サンディングにも限界があるとBlandino氏は指摘します。「サンドペーパーで手作業はできるが、マルチキャビティ工具の場合、毎回同じようにサンディングすることは不可能だ。15〜20キャビティあればバラつきが出て、それが成形、トリミング、成型に影響する。私たちの目標は、DATRONから取り出した部品に一切手を加えないことだ。部品はマシンから出たそのままの状態でツーリングアセンブリに組み込める。時折ライトビードブラストテクスチャが顧客要求となるが、サンディングや研磨は不要だ。」
マッチメタルトリミングダイ(スタンピングダイ)製造に要求される高精度
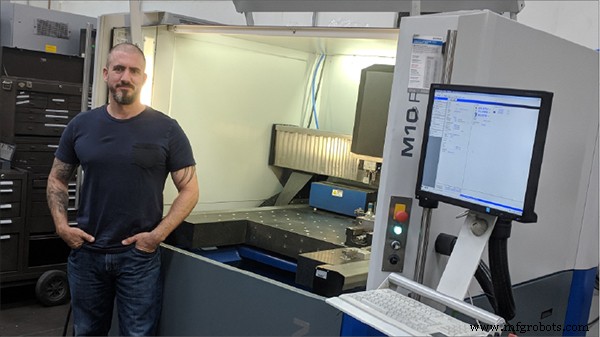
現在、HytechではワイヤーEDMでA側の焼入れ鋼部品(固定側公差)を製作し、それに対向するB側の焼入れ鋼部品を製作します。通常、ダイコアを0.0005〜0.0008インチ(約12.5〜20μm)厚めに残し、DATRON M10 Proで0.0001インチ(約2.5μm)ずつ削りながら嵌合確認を繰り返します。Himmelein氏は「ここでDATRONが真価を発揮します。0.0001インチずつ比較的速く削れ、扉を開けてすべてマウントしたまま嵌合テストができ、足りなければ扉を閉じてさらに0.0001インチ削る、というサイクルが可能です。」
ワイヤーEDMとDATRONマシンの組み合わせが、Hytech Formingに真の変革をもたらし、薄膜プラスチック向け3次元マッチメタルトリミングダイの世界的エキスパートたらしめました。
Blandino氏は「以前は、そんな公差を扱える設備を持つ外部ショップに外注していましたが、DATRON導入以来、すべて内製化しました。焼入れA2鋼の部品に対して、タイトな公差を保つための軽い仕上げパスを行っています。これらは私たちが設計・製作するツーリング部品です。当社のビジョンの一つはトリミングです。薄膜プラスチックのサーモフォーミングを行う一方で、成形後のプラスチックをトリミングする必要があり、それらの形状は金型に±数千分の1インチの精度で嵌合しなければなりません。しかし、トリミングを実現するためには、我々が加工する部品公差が±数十分の1インチ(≒±2.5〜5μm)でなければなりません。これらがトリミングダイを構成するコンポーネントなのです。」
Blandino氏は、DATRONテクノロジーが設計プロセスに柔軟性をもたらしたことも評価しています。「以前、タイトな公差を維持できる唯一の設備はワイヤーEDMでした。もちろん、すべてが貫通ポケットではないため、EDMワイヤーには制約があり、その制約に合わせて設計せざるを得ませんでした。DATRONがあれば、より自由に、やりたい通りに設計できます。」
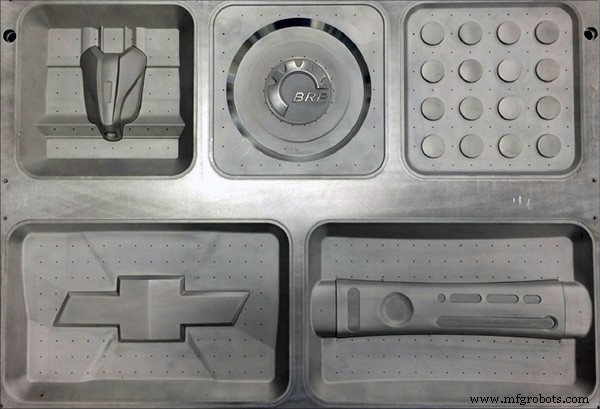
DATRON M10 Proは彼らの最終製品品質にとって不可欠となり、DATRONが満杯で他のCNC設備に仕事を回さざるを得ない時はいつもその重要性を痛感させられるとBlandino氏は言います。「手作業をしても、DATRONで得られる仕上げ面には到底及びません。他のCNC設備ではスピンドル最高回転が15k、12k、10k RPMに制限されるため、送りを100%落とさざるを得ません。他のマシニングセンタのボールねじのスピンドル振動とバックラッシュのせいで、仕上げには重いサンディングが必要になります。だからこそ、第2のDATRONマシン導入を強く推進しています。他のマシニングセンタは『Op1マシン』として、裏面の荒取りや非クリティカル面の荒加工に使っています。それらはその役割をよく果たしています。」
新たな収益源の開拓と売上25%増
CEOのFred Himmelein氏は、自動車や航空宇宙を含む幅広い業界に高品質を提供できたことをDATRONの功績としています。また、DATRONの柔軟性と、導入以来改善された付随プロセスにも感銘を受けています。例えば、10年間続けてきた顧客プロジェクトで、0.25インチアクリルをCO2レーザーで切断し、美しい鏡面エッジを得ていました。しかし、顧客が部品ライフサイクル中の破損リスク低減のためポリカーボネートへの材料変更を決定しました。0.25インチポリカーボネートはレーザー切断すると焦げて健康被害の恐れがあるため、代替プロセスが必要でした。DATRON M10 Proでアクリル専用エンドミルを用いてテストカットしたところ、大きな成果が得られました。DATRONはレーザーより速くポリカーボネートを切断でき、仕上げ面も同等で、顧客は希望材料へ切り替えられました。
DATRON M10 Proは幅広いCAMソフトウェアパッケージと互換性があり、Hytechはいくつかに投資し、パフォーマンスと仕上げ面を最大化するための広範なテストを行ってきました。Blandino氏は「おそらくほとんどのショップ以上にソフトウェアテストをやってきました。DATRONソフトウェアの輪郭平滑化を使いますが、ダイナミクスとプログラミング戦略の組み合わせがすべて完璧な仕上げ面に寄与しています。SolidCam、SOLIDWORKS、FeatureCAM、Fusion 360、PowerMillなど様々なプログラミングソフトでテストし、異なる工具、回転数、送りでリンゴ対リンゴの比較をしています。ソフトウェア側の機能とDATRON側の機能を組み合わせ、3軸フライス加工で達成可能な最高の仕上げ面の『方程式』を導き出しました。Fusion 360はDATRON向けに優れたポストを持ち、DynamicsとContour Smoothingと組み合わせて優れた仕上げ面を実現します。現在、主要なCAMソリューションはAutodeskです。テストは継続中で、DATRONはあらゆるソフトウェアのポストプロセッサと極めて相性が良いです。」
詳細は伏せますが、Hytechは既存業界に対し、極めて精密な加工を必要とする新しい部品製造方法で参入しようとしています。その業界のメーカーが、Hytechのウェブサイトに掲載されたDATRON M10 Proの写真を見てコンタクトしてきました。最新のテストカットでは、ある部品が200時間以上稼働しました。非常に小さな工具で微小ステップオーバーによる3D輪郭加工を行い、数十時間ノンストップで工具交換なしで加工できるためです。現在マシンは24/7稼働中で、追加のM10 Pro導入が迫っています。この新規ビジネスにより、売上25%増が見込まれています。
CNCマシン
- オポチュニティ・クアドラント:インダストリー4.0成功の4つの鍵
- CMからEMS、MSPへ:エレクトロニクス製造サービスの進化を辿る
- 食品サプライチェーン強化:2024年に向けたレジリエンスの青写真
- インダストリー4.0:現代の顧客期待を理解する
- インダストリー4.0とサステナビリティ:環境課題への対応
- インダストリー5.0:未来の製造業を再定義する
- 顧客への誠実さの重要性:信頼と成功の構築
- CNC加工:自動車業界向け精密ソリューション
- 業界スポットライト:鉱業界 - 植民地時代のルーツから現代のイノベーションまで
- 印刷業界の主要分野とサービスを解説
- 塗料・コーティング業界の理解:主要プレーヤーと製品群