



Aero-Tecによる軍用グレード航空機器:航空機・シミュレーター用精密コントロールパネル
オクラホマ州セミノール拠点のAero-Tec Industriesは、固定翼、回転翼、シミュレーター用途向けに、内部照明式コントロールパネルを含む幅広い航空機器を製造しています。これらの大半はナイトビジョンゴーグル(NVG)互換仕様で製造されており、専用ランプフィルターと塗料が必要です。
2005年、Aero-Tec社長のCharles Harbert氏は、鋳造アクリルから航空機通信機器用の照明ディスプレイをバッチ加工できるCNCマシンを探していました。しかしこれらは並のディスプレイではなく、厳格な仕様で製造するには並外れた設備が必要でした。
照明付き航空機器の製造
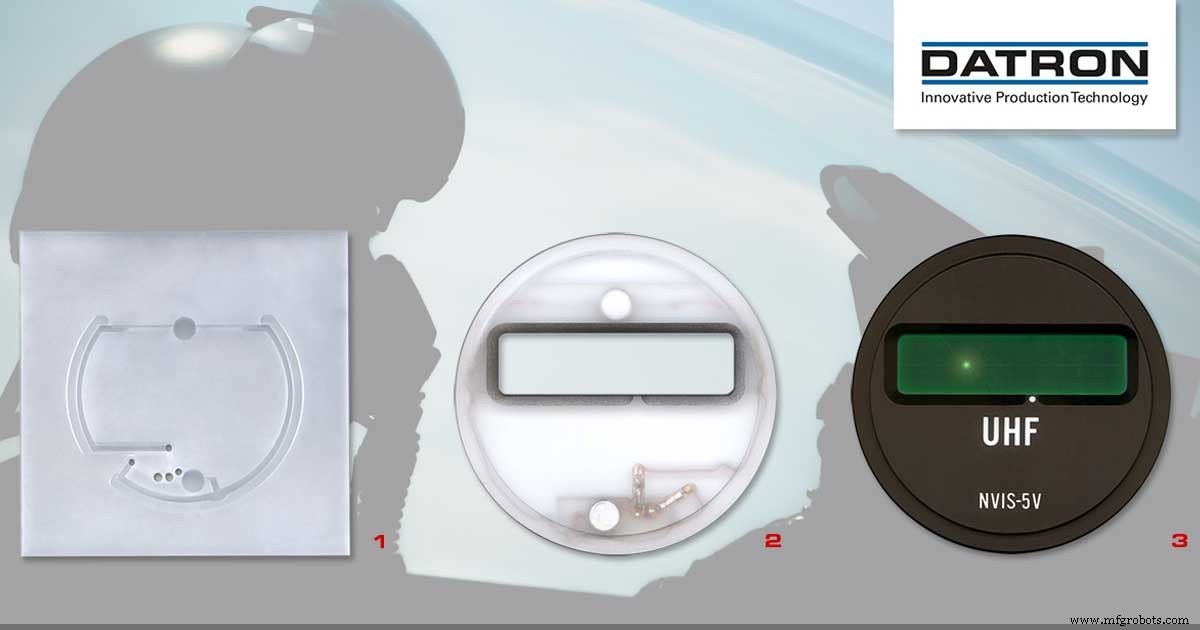
Harbert氏によると、「部品内部には2つの密封された5ボルトランプモジュールが内蔵されています。一方はUHF用のバックライトを、もう一方(上部)はクリアウィンドウの後ろにあるディスプレイを照らします。ランプモジュールは、軍用パイロットが着用するナイトビジョンゴーグルと互換性を持たせるためにフィルター処理されています……そして底部の文字は非照明です。」
ここに示す部品には、完成品(背面のリセス端子から出る2本のワイヤーを除く)と、内部構造と複雑な製造工程を示す2つの部品が含まれます。
インターネットでDATRON Dynamics, Inc.(ニューハンプシャー州ミルフォード)を発見した時、Harbert氏の先進技術への期待は、最先端の高速マシニングセンタを示すウェブサイトと、何より実質的なターンキーソリューションを感じさせる統合機能の数々によって裏打ちされました。「特に」とHarbert氏は言います、「DATRONの高速技術と統合バキュームテーブルが、我々の効率と製品ライン全体の品質にどう影響するかに関心がありました。」
実は、DATRONのVacuMate™ワークホールディングは、この特定の航空宇宙部品でのAero-Tecの成功において、60,000 RPM加工技術自体と同等かそれ以上の貢献を果たしました。VacuMateは、平らなワークピースをマシニングシステムのベッドに迅速かつ効率的に固定するよう設計されています。以前は極めて困難だった薄板材が、文字通り数秒で固定可能です。これには厚さ0.001インチ(約0.025mm)のプラスチックフィルムから、厚さ0.250インチ(約6.35mm)のアルミニウムシートまで含まれます。バキュームテーブルは気流最適化ポートとリセスチャンバーを備え、優れたバキューム分布を実現します。低コストのガス透過性基板を犠牲層として使用し、カッターがワークを貫通加工してもテーブルを傷つけません。単一の18×12インチVacuMateセグメント(または最大4セグメント接続で24×36インチ)をマシンベッドに置くたびに、常に同じ位置が維持されます。それはVacuMateがベベリングされたボスインキャビティシステムでキーイングされ、位置決め再現性を保証しているからです。
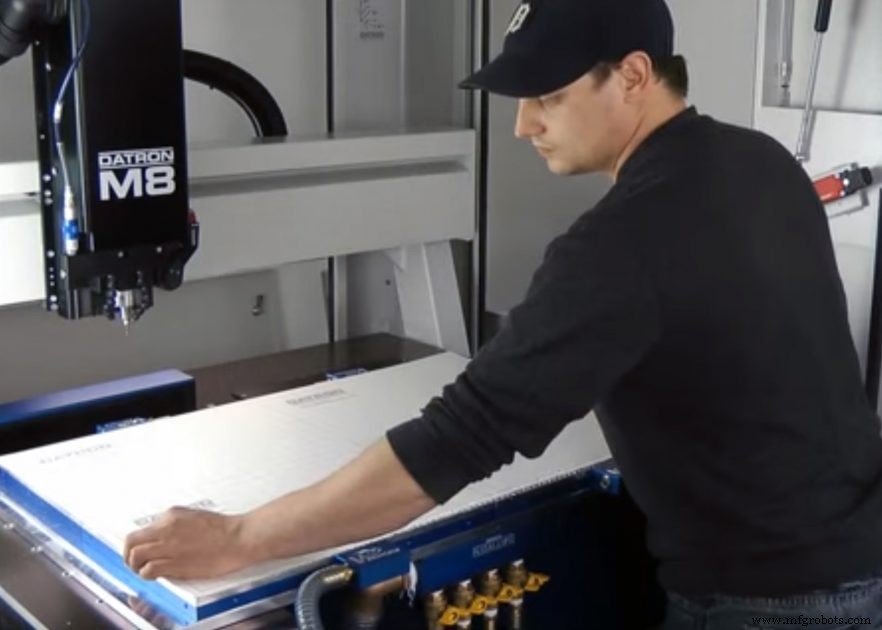
DATRON Dynamics社長Bill King氏は「ほとんどのCNCメーカーはワークホールディングに関与しません。マシンを売って、到着後にどう部品を固定するかはユーザー任せです。しかしDATRONはより包括的なアプローチを取り、ワークホールディングを総合ソリューションの一部と捉えています。」と述べています。
この統合性がAero-Tecを説得し、3DプロービングとVacuMateを備えたDATRONマシニングシステムを調達、Harbert氏とR&Dグループは即座にプロセス完璧化に取り組みました。
軍用グレード航空機器
第一歩は、軍用グレード鋳造アクリルの24×36インチシートを「クッキーカット」方式でバッチ加工し、部品の裏面を作ることでした。QuadraMate™(4連結VacuMateセグメント)で材料を固定します。プローブが材料表面をスキャンし、ブランク位置を検証しながら、不規則性をDATRONコントローラーにフィードバックします。表面不規則性は、オペレーター介入なしで、加工開始前に加工パラメータで動的に補正されます。これにより、厚みバラツキがあっても切削深さが一定に保たれます。これはこの航空宇宙部品とAero-Tecにとって極めて重要です。材料を破りギリギリの4千分の1インチ(約0.1mm)手前まで加工するからです。基本「ブランク」を切り出した後、個別部品をバキュームチャックで再固定し、表側の電気端子用クリアランスカットを加工します。
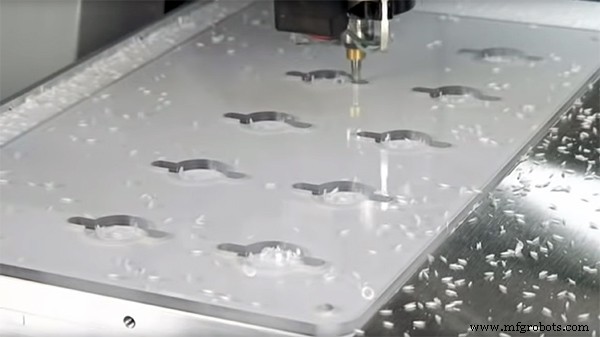
部品をマシンベッドから取り出し、表側から2つの特殊端子を取り付け、触媒ポリエステルでポッティング固定。余分なポッティング材をウェットサンディングで除去し表面を平滑にします。次にランプアセンブリと配線を取り付け、位置に細心の注意を払い、以降のDATRON高速マシニングセンタでの工程で電子部品が切断されないよう配慮します。これらも再度ポリエステルでポッティング固定。
部品を再びDATRONマシンに戻し、バキューム治具で固定して、裏面に現れるすべての詳細形状を加工します。長方形ウィンドウを段差まで切り込みます。オペレーターが部品を裏返し、DATRONマシンの加工エンベロープ内の別ステーションにある専用治具にセットします。ここでウィンドウ貫通切削を完了し、開口部周りにベベルを加工、ボールノーズエンドミルでショルダーを切削します。貫通穴(ウィンドウ)に追加クランプを入れて部品を保持し、外周を切削してブロックから部品を分離します。
個々の航空機器ディスプレイは塗装工程(黒上白)を経ます。塗装後、ダイオードポンプレーザーシステムで黒塗装をアブレーションし、下地の白を露出させて文字を形成します。このレーザーシステム用の位置決め治具もDATRONマシニングセンタで製作されました。
部品を再びDATRONマシンに戻し、裏面のウィンドウ開口部上部壁の黒白塗装層をフライス加工で除去します。これによりNVG対応光がウィンドウ裏に設置されるディスプレイに漏れるようになります。最後にウィンドウ自体(DATRONで鋳造アクリルから加工)を接着し、ワイヤーをハンダ付け・ポッティング。Aero-Tecの設計ではワイヤーを最後に通すため、DATRONマシンオペレーターは各加工工程でワイヤーに煩わされません。Harbert氏はDATRONの耐久性を称賛します。「DATRONサービス部門の品質を証言できません。プロジェクト開始から1年半、マシンは一度もトラブルを起こしていないからです……サービスを必要としなかったことは、例外的と言えます。」
さらに同氏は「航空機器や完成軍用部品にこれほどの作業が費やされているのは驚きです。しかし、それが私たち全員の安全を守るなら、その努力に値します。そしてこの部品の品質がその安全に直結するなら、DATRONは文字通りライフセーバー(命を救う存在)なのです。」
CNCマシン
- 中小ショップのための航空宇宙製造参入ガイド:実践的アプローチ
- 先進3Dプリント技術:第2回-積層製造の探求
- 精密スイス型CNC加工によるMP35N®医療用電極でデバイス性能を向上
- 産業卓越性のための精密小物部品加工サービス
- 摩耗オフセット値の定義とCNC加工での実践的活用
- タンパク質ナノワイヤエレクトロニクス:持続可能なグリーン材料から生まれる自己給電・知能マイクロシステム
- 青銅の7つの卓越した用途:海洋工学から芸術まで
- ステンレス鋼:航空宇宙から日用工具まで、グローバル産業の必須素材
- Vespel® ポリイミド:航空宇宙分野で選ばれる材料
- ポリマー材料の進化をたどる:第1回 天然ゴムからセロロイドへ
- ポリマー材料の進化をたどる:セルロースベース革新の台頭