



チップブレーカーとナックルラフター:適切なエンドミル形状の選び方
ナックルラフターとチップブレーカーは、粗加工用エンドミルによく見られる形状で、見た目は似ていますが、それぞれ異なる機能を果たします。チップブレーカーとは、切れ刃にあるノッチのことで、切りくずを分断して排出トラブルを防ぎます。一方、ナックルラフターはギザギザの切れ刃を持ち、切削動作を向上させてよりスムーズな加工を実現します。
適切な工具形状を選定することは、成功する粗加工への重要な第一歩です。
2つのスタイルを理解する
チップブレーカー付きエンドミル
チップブレーカー付きエンドミルは、切れ刃にノッチ形状のプロファイルを備え、長い切りくずをより小さく管理しやすいサイズに分断して切りくず排出を助けます。この工具は、長く糸状の切りくずが発生しやすいアルミニウム加工でよく使用されます。
各ノッチはフルートごとにオフセット配置されており、ワークの仕上げ面を向上させます。これは、各フルートが回転してワークに当たる際、後続のフルートが先行フルートの通過で残った跡や余分な材料を削り取るためです。その結果、半仕上げレベルの表面が得られます。
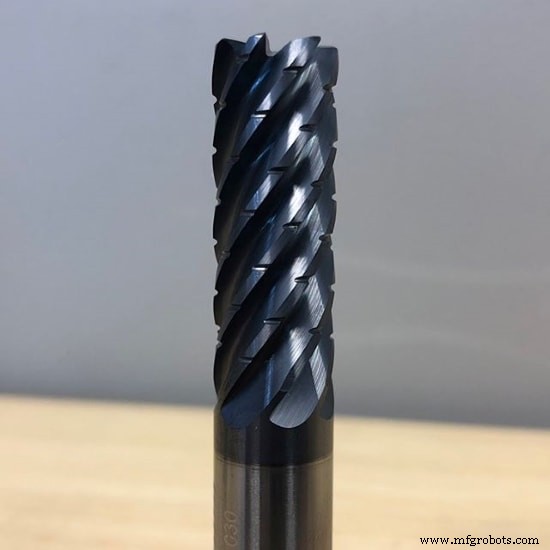
切りくず制御の改善と切削抵抗の低減に加え、これらの工具は切りくず内の熱負荷を減らす効果もあります。これにより切れ刃の摩耗を遅らせ、切削性能を向上させます。大量の材料除去に優れているだけでなく、アルミニウムから鋼まで幅広い材料に対応可能です。さらに、高能率加工(HEM)ツールパスを活用すれば、この工具独自のメリットを最大限に引き出し、効率と工具寿命を飛躍的に高められます。
ナックルラフター
ナックルラフター付きエンドミルは、ギザギザの切れ刃を持ち、標準的なエンドミルよりもはるかに小さな切りくずを生成します。これによりスムーズな加工と効率的な金属除去が可能になり、チップブレーカー付きエンドミルと似たメリットがあります。しかし、ナックルラフターではギザが切りくずをさらに微細に刻むため、フルート内により多くの切りくずを収容でき、詰まりなく排出できます。
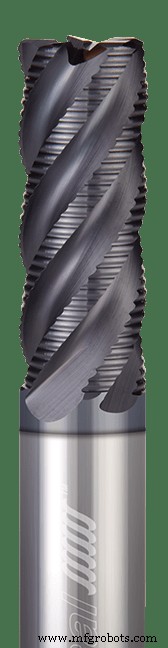
鋼材向けに設計されたナックルラフターは、より硬い材料に耐えられるよう太い芯厚を持っています。そのため大量の材料除去に適しています。ただし、切れ刃の形状上、ワークの壁面に溝跡(トラックマーク)が残ることがあります。仕上げ面が重要な場合は、粗加工後に仕上げ用エンドミルで最終パスを入れてください。ナックルラフターは同類のエンドミルより高いチップロードで運転できる実績があり、粗加工に最適な形状の一つです。なお、この形状は切りくず内に多くの熱と摩擦を生じるため、運転時には必ずフラッドクーラントを使用してください。
ナックルラフターとチップブレーカーの主な違い
両形状は似たメリットを提供しますが、明確な違いを理解することが重要です。チップブレーカーはオフセットノーチを備え、ワークの壁面に許容できる仕上げ面を残します。つまり、初回パスで残った材料を後続パスで除去します。ナックルラフターにはこのオフセット形状がないため、ワークにトラックマークが残る可能性があります。仕上げ面が最優先の場合は、ナックルラフターで鋼材を大量に除去し、その後仕上げ用エンドミルで最終パスを行ってください。
ナックルラフター独自のメリットとして、チップブレーカーの逃げ研磨に対し、円筒研磨で仕上げられている点が挙げられます。そのためナックルラフターは再研磨が容易です。新品購入代わりに再研磨すれば、コスト削減になります。
CNCマシン
- ブルエンドミル:優れた切削性能を発揮する耐久性のあるコーナーラジアスカッター
- インサートエンドミル完全ガイド:効率と性能を最大化
- エンドミル折損防止:信頼性の高い加工のためのエキスパート戦略
- デジタルカッター vs レーザーカッター:用途に最適な切断技術の選び方
- CNCフライス加工のマスター:精密加工のための包括的ガイド
- 高送りエンドミルのメカニズム:優れたフライス加工性能の秘密
- レーザー切断コストに影響する主要因
- 精密製造におけるレーザー切断の主な利点
- レーザー切断vsプラズマ切断:適切な金属切断技術の選び方
- Kennametal GOmill ショートシャンクエンドミル – 短突出し・多軸フライスで優れた安定性と生産性
- 精密金属加工のためのプロフェッショナルトーチ切断サービス