



CNCフライス加工のマスター: G91、G41、G43コードの使用方法解説
CNCフライス加工プログラムの例として、G91、G41、G43といったGコードの使用方法を紹介します。
CNCフライスプログラム G91 G41 G43
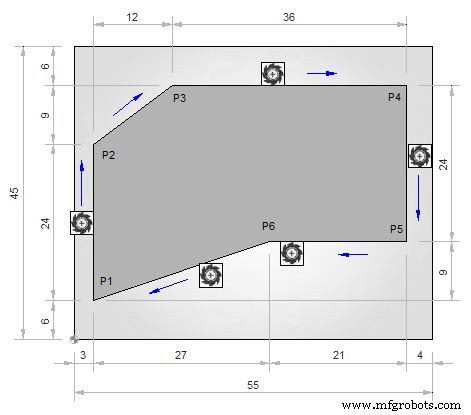
CNCパートプログラム
N05 G54 N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X-22 Y-22 N25 Z-3 N30 G1 X3 Y6 G41 H2 (P1) N35 G91 X0 Y24 (P2) N40 X12 Y9 (P3) N45 X36 (P4) N50 Y-24 (P5) N55 X-21 (P6) N60 G90 X3 Y6 (P1) N65 G0 X-21 G40
G、M、S、Tコードの説明
| コード | 説明 |
|---|---|
| G00 | 早送り |
| G01 | 直線補間 |
| G40 | 工具半径補正キャンセル |
| G41 | 工具先端R補正 左 |
| G43 | 工具長補正 +方向 |
| G54 | ワーク座標系1選択 |
| G90 | 絶対指令 |
| G91 | 増分指令 |
| M06 | 工具交換 |
| T | 工具番号 |
| S | 主軸回転数 |
| F | 送り速度 |
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- CNC Mコード M00 の理解:プログラム実行を安全に一時停止
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCフライス例: G90絶対/G91インクリメンタルと円弧G02/G03補間
- CNC ドリル加工の最適化:グリッドプレートへの G81 サイクル活用 ― 実践サンプルプログラム
- CNC プログラムブロックを理解する:包括的ガイド
- ステップバイステップガイド:実践 G コードで CNC 機械で全円フライス加工
- CNC プログラミング入門:ファナック制御向け初心者ガイド
- Sinumerik 810 CNCフライス盤 半径・面取りプログラミング マスター – ステップバイステップ例
- G91インクリメンタルプログラミングでCNCフライス加工をマスター:実践的4軸演習
- CNCフライス盤ガイド:G41・G40による正確な工具半径補正