工業製造

旋盤は、回転するワークに対して切削工具を横方向または縦方向に送り、不要材料を除去して所望の形状と寸法を与える工作機械です。「全工作機械の母」とも呼ばれ、その汎用性から旋削、テーパー旋削、段付き旋削、端面加工、ねじ切り、切り離し、面取り、ナーリング、穴あけ、穴拡げ、カウンターシンキング、リーマ加工等、多様な加工が可能です。 人類最古の工作機械とされ、最初の旋盤は1人がロープで木材ワークを回転させ、もう1人が鋭利な工具で成形する「二人旋盤」でした。古代ローマ人が弓駆動を追加し改良、産業革命期に蒸気機関/水車動力化で回転高速化・大型化、金属加工・重厚長大部品対応へ道を開きました。1950年代サーボ

レーザー切断機は精密装置であり、長寿命化にはメンテナンス必須です。 第1:レーザー切断機 日常メンテナンス レーザーカッター損傷有無、装置ガイダンス正常性確認 ガイドライト正常性確認 ノズル損傷/金属スラグ付着有無確認 センサー正常性確認 レンズ汚れ確認、適時清掃/交換 交換ワークテーブルアダプターシャフト清掃、清潔維持 冷却水温度確認、環境に応じ事前調整 作業終了時、レーザーカッター清掃、周辺環境整備 第2:レーザー切断機 週次保護・メンテナンス レーザー汚染/腐食/漏れ確認 エアーコンプレッサーガスフィルター清掃 交換ワークテーブルカップリング清掃 集塵状態官能検査、集塵シス
CNCマシンを良好な状態で稼働し続けるには、定期メンテナンススケジュール策定が不可欠です。CNCマシンメンテナンスの基本5 tipsを実践しましょう。 重点項目:シャーシ、ラック、ガイドレール、スピンドル、工具マガジン、機械チェーン等の粉塵・ゴミ清掃。 第1セクション:CNCマシン電気ボックス 掃除機/エアーガンで電気ボックス内部粉塵清掃(注意:必ず電源遮断、インバーター表示消灯・メイン回路電源表示灯消灯確認後実施。エアーガン使用時はエアーパイプ内水分先に排出)。電気部品チェック、接続端子確認・増し締め。清掃後、乾燥剤をキャビネット内設置。 第2セクション:CNCマシン機械伝達系 機
ArtCAMは幅広い業界向けのユニークなCADモデリングおよびCNC加工ソフトウェアソリューションです。信じられないほど使いやすいユーザーインターフェースと機能を備え、ArtCAMはお客様の2Dおよび3D設計のためのGコードファイルを作成できます。ビデオによるステップバイステップチュートリアルで、ArtCAMを使用したGコードファイル生成方法を学習できます。 ArtCAMによるGコード生成の基本フロー プロジェクト作成:ArtCAM起動後、新規プロジェクト作成。加工サイズ、解像度、単位系(mm/inch)設定 ベクトル作成/インポート:描画ツールでベクトル作成、またはDXF/DWG/EPS

安全操作規程とは、作業者がCNCフライス盤操作時に遵守すべきルールと手順。操作手順/手順、安全技術知識/注意点、個人防護具正しい使用、生産設備/安全設備メンテナンス、事故防止緊急措置、安全点検システム/要件等を含む。 CNCフライス盤安全操作規則 作業者は規程通り労働保護具正しく着用。長髪作業者は作業帽着用し髪を帽内収納。回転工作機械では手袋着用禁止 作業者はCNCフライス盤操作マニュアル熟読、性能/構造/原理理解必須。超性能使用厳禁 CNCフライス盤起動前、機械全パーツ完全/正常確認。潤滑/冷却システム良好稼働確認。同時加工エリアに他異物なきこと確認、スムーズ運転確保。安全保護装置信

手持ちファイバーレーザー溶接機の作業モード、手持ち溶接ガンによる溶接は柔軟・便利で、溶接距離も長距離対応可能。固定光路を手持ち溶接ガンに置き換え。ハンドヘルドファイバーレーザー溶接機は主に長距離・大型ワークのレーザー溶接用。溶接時熱影響区域小、ワーク変形/黒化/裏面トレースなし。溶接深度深く、溶接強固、溶融十分。溶融池内溶融材凸部が母材と合流してもサグ(たるみ)現象なし!ハンドヘルドレーザー溶接機は従来レーザー溶接機作業モードを一変させ、固定光路を手持ち溶接ガンに置き換え。この操作モードは金型、広告、厨房機器、ドア/窓等製品溶接を容易にするだけでなく、屋外レーザー溶接作業も可能に。スポット溶接
CNCルーター操作は多くの見込み客の関心事。高精度・全自動加工CNC装置で精緻彫刻効果実現する操作は難解という印象から、理解・学習前に諦める人多数。実際、CNCルーター操作は非常に複雑で煩雑に見えるが、真摯に学べば容易で、学べないことはない。ここではCNCルーター操作手順を詳細解説します。 CNCルーター操作手順 1. 起動 起動前、機械とコンピューター全接続正常確認後、機械電源とコンピューター電源投入。システム起動後、Ncstudio CNCシステムに入る。 2. メカニカルリセット(原点復帰)(オプション) 機械原点復帰機能搭載機のみ該当。詳細は機械マニュアル参照。 機械原点復帰対応

優れた特性により、ファイバーレーザー切断機は従来切断技術に取って代わり、金属加工業界の主力兵器となっています。 しかし「ファイバーレーザー切断機」とひとくくりでも、内部搭載コンポーネント違いで加工効率・効果は大きく異なります。購入時必ずチェックすべき6大主要パーツを解説します。 1. ファイバーレーザー発振器(レーザー光源) レーザー発振器はレーザー装置の核心「動力源」、自動車エンジンに相当。ファイバーレーザー切断機中で最も高価なコンポーネントでもあります。現在市場主流ブランド:IPG、Raycus等。 2. ファイバーレーザー切断ヘッド 切断ヘッドはファイバーレーザー切断機のレーザー

CNCルーターオペレーターの業務内容 CNCルーターオペレーターは、プログラミング、セットアップ、CNCマシン(コンピューター数値制御機械)操作により機械加工部品を製造し、品質・安全基準維持、記録管理、設備・消耗品管理を行います。 CNCルーターオペレーター/マシニスト 職務詳細 作業指示書、材料、仕様、図面、基準面、加工面位置、加工パラメータ研究、幾何公差(GD&T)解釈による加工計画立案 在庫確認→必要在庫予測→発注・納期促進→入荷検収による材料在庫計画 Gコード/Mコードプログラミング:ゼロ点/基準点設定、工具レジスタ/オフセット/補償/条件スイッチ設定、基本数学/幾何/三角関数
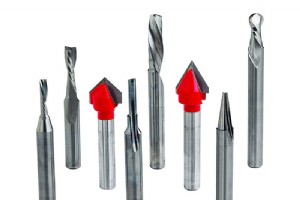
木工用CNCルーターには多様なタイプがあり、使用されるルータービットも多種多様。多数の工具から最適な1本をどう選ぶか?正しい工具選定はCNC木工プロジェクトに多大なメリットをもたらし、誤選定は悪影響を及ぼします。まさにCNCルータービットが鍵を握ります。木工用CNCルータービット選定法を詳細解説します。 まず押さえるべき5つの基本ポイント 1. 被削材の性質 木材切削対象は無垢材と木質複合材。無垢材は軟質材、硬質材、改質材等に分類。木質複合材には単板積層材、合板、パーティクルボード、配向性パーティクルボード、大型パーティクルボード、石膏パーティクルボード、セメントパーティクルボード、硬

近年、ファイバーレーザーマーキング技術が急速発展し、3C電子製品、機械、食品、包装等幅広い分野で採用拡大。従来マーキング技術比で、材料損失低減だけでなくマーキング効果でも優位性あり。より美しいマーキング効果と効率的生産/加工実現のため、異なるメーカー・タイプのレーザー比較検討で自社製品に最適なレーザー選定が進んでいます。 現在市場のパルスファイバーレーザー主流は2タイプ:Qスイッチ技術とMOPA技術。Qスイッチレーザーは開発歴史が長く、現在大きな市場シェア。MOPAレーザーは近年開発された新技術。MOPAとQスイッチの違い、MOPAの新技術・優位性とは? MOPAレーザーマーキング機とQ

CO2レーザー彫刻・切断機を正しく設置するには?これは重要ポイントです。正しく設置すればCO2レーザー機はスムーズに稼働します。心配無用、本記事で正しい設置プロセスを12ステップで解説します。 CO2レーザー機設置 12ステップ ステップ1:梱包材除去 木材、プラスチックフィルム等すべての梱包材を機械から除去(釘に注意)。 ステップ2:付属品取り出し・初期配置 前面扉・側面扉を開け、機械付属品すべて取り出し:チラー/ウォーターポンプ、集塵機、エアーポンプ、レーザー管、ソフトドッグ、ロータリーデバイス等。 前面扉開放後、X軸・Y軸ベルトのタイをカット、CD取り出し、レーザーヘッドを手で作

プラズマ切断機の作動原理は、酸素または窒素を作業ガスとし、高温プラズマアーク熱で金属ワーク局部を溶融・蒸発させ、高速プラズマ運動量で溶融金属を排出して切り込み形成する加工法です。 レーザー切断機は、レーザー発振器で生成したレーザービームを一連のミラーで伝送、最終的に集光レンズでワーク表面に集光、焦点で局所高温発生、ワークを溶融または瞬間気化させ切り込み形成。切断工程でアシストガスが切り込み内スラグ吹き飛ばし、加工目的達成。 特徴比較 プラズマ切断 各種金属材料切断に適し、主に厚板切断で威力発揮。メリット:切断速度速、切り込み狭、熱影響区域小、変形小、運転コスト低。デメリット:断面垂直

レーザー彫刻機、レーザーエッチング機、レーザーマーキング機は、加工中/完成品コンポーネントに永続的なマーキングを提供します。平板、曲面、円筒問わず、プレーン/塗装/陽極酸化/メッキ金属表面に、テキスト、シリアル番号、部品番号、企業ロゴ、バーコード、QRコード、IDマトリックスコード、2Dコードを彫刻/エッチング/マーキング可能。 CNCレーザー技術発展に伴い、レーザー彫刻/エッチング/マーキングプロセスの人気上昇中。すべて永続的マーキングソリューションを提供し、規制対応と製品/部品の差別化を実現。 レーザー彫刻機・エッチング機・マーキング機の違い これら用語はしばしば混同されますが、明確な

CNCルーター購入検討時、「何軸必要か?」はすべての購入者が直面する共通課題です。3軸、4軸、5軸CNCルーターの比較で最適解を見つけましょう。 CNCルーターキットの軸構成理解 5軸:X-Y-Z-A-B、X-Y-Z-A-C、X-Y-Z-B-C(スピンドル左右180°回転可能) 4軸:X-Y-Z-A、X-Y-Z-B、X-Y-Z-C(4軸連動) 4th軸(第4軸):Y-Z-A、X-Z-A(3軸連動) 3軸:X-Y-Z(3軸連動) A、B、C軸はそれぞれX、Y、Z軸周りの回転軸に対応。 3軸CNCルーターマシン 3軸同時制御で動作する特定CNCルーター。 X軸:左右 Y軸:前後 Z軸:

CNCプラズマカッターとは? CNCプラズマ切断は、超高温プラズマの高速ジェットで導電性材料を切断するプロセスです。プラズマトーチで切断可能な代表的材料は、鋼、アルミニウム、真鍮、銅などの導電性金属。その他の導電性金属も切断可能です。CNCプラズマカッターは、製造工場、自動車修理/レストア、産業建設、解体/スクラップ作業で広く採用されています。高速・高精度切断と低コストを両立し、大規模産業用から小規模ホビーショップまで幅広く普及しています。 基本プロセス CNCプラズマカッター本体から、超高温・電気的に電離したガス(プラズマ)の電気チャネルを形成し、被切断ワークを通して接地クランプ経由でカッ

木工CNCマシンは、木工分野で広く普及し、手作業を置き換えるコンピューター数値制御(CNC)電動工具です。購入を検討されている方は、本ガイドに従って最適な木工用CNCマシンを見つけてください。 木工CNCマシンは、コンピューター、CNCコントローラー、機械本体で構成されます。専用彫刻ソフトで設計・レイアウトを行い、情報をコンピューター経由でCNCコントローラーへ自動送信。コントローラーがステッパー/サーボモーター駆動用パルス信号に変換し、X/Y/Z軸工具パスを制御。同時に高速スピンドルが、素材に合わせた工具でワークを切削。UG、ArtCAM、Type3、CorelDraw、Pro/E等のCA
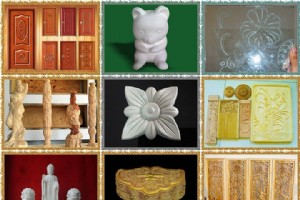
CNCルーターは、ドア彫刻、内外装装飾、木製パネル、看板、木製フレーム、モールディング、楽器、家具など、多岐にわたる製品製造に活用されています。さらに、プラスチックのサーモフォーミング工程におけるトリミング自動化にも貢献。CNCルーター導入により、部品の再現性確保と十分な工場生産量の実現が可能です。 CNCルーター導入業界 木工、カスタムミルワーク、キャビネット、家具、什器 チャンネル文字、ジョイナリー、看板製作、POP(店頭販促) 装具製造、義肢製造、ジュエリー製造 CAD/CAM教育、模型製作、試作 カウンタートップ製造、ソリッドサーフェス製造、ラジアスモールディング 航空宇宙、金属加

CNCルーターとは? CNCルーターとは、CNC(数値制御)システムを搭載した自動工作機械で、木材、発泡材、石材、プラスチック、アクリル、ガラス、ACM、銅、真鍮、アルミニウム、PVC、MDFなど、多様な素材に対して自動彫刻、彫金、切削、フライス加工、穴あけ、溝加工を行う装置です。工具を用いて素材を加工することで、非常に精密で複雑な形状や輪郭を作り出すことができます。 CNCルーターは、X、Y、Zの少なくとも3軸で動作します。X軸は水平方向、Y軸は前後方向、Z軸は他の2軸に垂直な上下方向を指します。この構造はゲート型(ポータル)を形成するため、X軸がブリッジ構造になっているCNCルーター

問題 原因 解決策 ホスト「電源スイッチ」投入、電源ランプ点灯せず 1. 「電源表示灯」破損 交換 2. 2Aヒューズ切れ 交換 3. 入力三相380V電圧なし 修理 4. 入力380V三相電圧欠相。「欠相表示灯」点灯 テスターで三相電圧測定、要件満たすか確認 5. 電源等 交換 6. コントロールパネルまたはホスト故障 修理 三相入力電源投入後、ファン回転せず、「電源表示灯」点灯 1. 入力三相電源欠相 表1.4参照のアプローチ 2. ファン羽根が異物で詰まっている 異物除去 3. ファン電源プラグ緩み 再挿入 4. ファンリード線外れ
CNCマシン