工業製造

貴金属は、幅広い材料特性と、部品スクラップ時の高コストにより、特に加工が難しい材料群です。本記事ではこれらの元素と合金を紹介し、効果的かつ効率的に加工するためのガイドラインを提供します。 元素について 「貴金属」と呼ばれることもあるこれらは、周期表の中央付近に位置する8元素で構成されます(下記図1の青枠内)。8元素は以下の通り。 ルテニウム(Ru) ロジウム(Rh) パラジウム(Pd) 銀(Ag) オスミウム(Os) イリジウム(Ir) 白金(Pt) 金(Au) これらは地球上で最も稀少な材料の一部であり、極めて高価です。金と銀は天然ナゲットとして産出されるため比較的入手しやすいですが、他
Harvey Performance Companyブランドのお客様を「In the Loupe」の「お客様インタビュー」で紹介し始めて以来、20名以上の技術者に、機械加工キャリアを前進させるための知見を共有いただきました。各インタビューには、試作アイデア、ビジネス拡大、加工業界への参入、様々なフライス盤タイプのメリット・デメリット等、多岐にわたる有益な情報が含まれています。本記事では、お客様インタビューから厳選した8つの実践的アドバイスをまとめます。 アドバイス1:粘り強く — ドアを開けることが半分の戦い 加工技術が驚異的な速度で進化する今、機械技術者になるのにこれ以上良いタイミングはあり
「グリーン製造(Green Manufacturing)」は、アメリカ最大の産業界で広く使われる用語となりました。Goodwin Collegeの定義では、「製造分野における生産プロセスの刷新と、環境に優しい操業の確立」を指します。時代遅れのプロセスを見直す時間を取ることで、時間とコストの節約、最先端ビジネスとしての評判構築が可能になります。環境に優しい機械加工プロセスの確立は、エコフレンドリーなビジネス創出への大きな一歩です。 グリーン製造は業界にとって次の論理的な前進ステップです。 グリーン製造への第一歩 より持続可能な機械工場、グリーン製造へ向けた第一歩は、施設の環境影響評価です。製造
効率的なプロセス構築を目指すとき、多くの技術者はまず工具選定に着目します。確かに工具は加工時間と切削条件に大きな影響を与えます。しかし、工作機械のスピンドルも同等以上にインパクトを持つことをご存知でしょうか。CNC機械の「脚」とも言えるスピンドルは、モーター、工具保持用テーパー、全体を保持するシャフトで構成されます。多くは電動で、CNCコントローラーからの指令を受けて軸回転します。 なぜスピンドル選定が重要なのか ワークに最適なスピンドルを選ぶことは、成功する生産ランにとって極めて重要です。工具選択肢が広がる中、自社スピンドルがどの工具を使えるかを知ることは必須です。大径工具(大径エンドミル、
新Helical Solutionsウェブサイトのローンチに伴い、Harvey Performance CompanyはHelical切削工具の新しい注文方法を導入しました。新サイトユーザーは、気になるHelical工具を「ショッピングカート」に入れ、そのまま取引代理店へ送って発注したり、同僚と共有したりできます。この機能の詳細と、代理店へカートを送信することで得られる時間短縮メリットについて解説します。 HelicalTool.comアカウントで始める まず、HelicalTool.comでアカウントを作成してください。アカウントがあれば、「ショッピングカート」の保存・編集、代理店への送信、
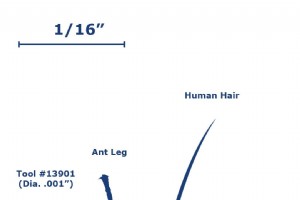
加工業界では一般的に、直径1/8インチ(約3.175mm)未満のエンドミルを微細加工・微細エンドミルの対象と見なします。この閾値は、公差をより厳しく管理しなければならない境界でもあります。工具径は工具強度に直結するため、微細エンドミルは大径工具に比べて著しく弱く、微細加工ではこの「強度不足」を織り込んだ対策が必須です。反復加工でこれらの工具を使うなら、プロセスの最適化が鍵を握ります。 従来工具と微細工具の切削における決定的違い 振れ(ランアウト) 加工中の振れは、微細工具に圧倒的に大きな影響を与えます。ごく微小な振れでも、工具エンゲージメントと切削力に大きく影響するからです。振れによりフルー
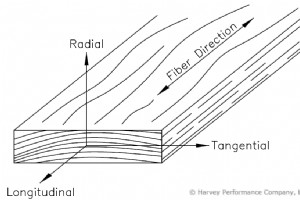
成功する切削方向戦略の構築 木材加工には様々な要因が影響しますが、特に特定の広葉樹では、木目方向に対する切削方向が頻繁に議論されます。木材は異方性材料です。つまり、切削方向によって異なる材料特性を示します。材木の場合、木目方向に関連する構造等級が存在します。セルロース繊維の平均方向が材木の側面と平行なら「柾目(直木目)」。この平行線から逸脱すれば「板目(クロスグレイン)」とされます。図1は概ね柾目の板を示し、矢印が各軸方向を表しています。各軸は異なる機械的特性を持つため、木工ではツールパスを意識し、切削工具にかかる切削力を最小限に抑えて工具寿命を最大化する必要があります。 木目に垂直に切削す
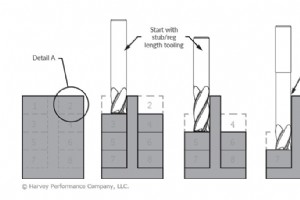
薄肉形状の特徴を持つ部品を加工しながら、寸法精度と直角度を維持するのは至難の業です。要因は複合的ですが、以下の主要ポイントを押さえることで、薄肉ミリングの精度を大幅に向上できます。 適切な工具選定 長い突き出しで長い刃長の工具は、薄肉加工ではたわみ、チャタリング、破損の原因となります。必要な深さまで到達しつつ、工具を可能な限り強く保つことが必須です。首下付き工具(ネックドダウン工具)なら、工具剛性を高めながら、3倍径以上の深さにも到達可能です。 軸方向切込み深さ(ADOC) 薄肉壁を支えるため、壁の後ろに幅広い断面を残します。「段階的切り下げ」アプローチを推奨します。壁の全高を管理可能な深さに
ミリングには2つの異なる切削方法があります:従来型ミリング(アップカット)とクライミングミリング(ダウンカット)。この違いは、工具の回転方向と送り方向の関係にあります。 従来型では、カッターが送り方向と逆に回転します。クライミングでは、カッターが送り方向と同じ向きに回転します。 従来型ミリングは、機械テーブルのリードスクリューとナットの遊び(バックラッシュ)が解消されるため、伝統的なアプローチとされてきました(図1)。しかし近年、ほとんどの工作機械がバックラッシュ補正機能やバックラッシュエリミネーターを備えるようになったため、クライミングミリングがワークへの推奨アプローチとして認識されるように
工具寿命の短さと早期破損は、あらゆる加工現場の悩みです。ツールパスの選択、特に工具がワークに最初にどう進入するかという一点で、結果は大きく変わります。工具エントリーは全体の成否を左右する重要な要素です。これは工具にとって最も過酷な操作の一つだからです。 円弧または直線軌道でワークに斜め進入する「ランピング」は、最もポピュラーかつ成功率の高い手法の一つです(図1)。以下では、ランピングの定義、メリット、適用場面を解説します。 微細加工ウェビナーで微細工具の寿命を最大化する方法を学ぶ ランピングとは ランピングとは、切削工具のラジアル(半径方向)とアキシャル(軸方向)の同時運動により、角度をつ
本記事は高能率ミリング(HEM)に関する複数のブログ記事の一つです。この人気の加工手法を完全に理解するには、以下の関連記事も併せてご覧ください。 高能率ミリング入門 | 高速加工 vs HEM | チップシニング対策 | 4大工具摩耗の防止策 | トロコイダルミリング入門 あらゆる加工には、径方向と軸方向の切込み深さ戦略が伴います。径方向切込み深さ(RDOC、工具がワークに踏み込む距離。ステップオーバー、カット幅、XYとも呼ぶ)と、軸方向切込み深さ(ADOC、工具中心線に沿ってワークに食い込む距離。ステップダウン、カットデプスとも呼ぶ)は、加工の要です。適切な深さで加工すること、無論スロッテ
本記事は高能率ミリング(HEM)に関する複数のブログ記事の一つです。この人気の加工手法を完全に理解するには、以下の関連記事も併せてご覧ください。 高能率ミリング入門 | 高速加工 vs HEM | チップシニング対策 | 切込み深さの深掘り | 4大工具摩耗の防止策 トロコイダルミリングとは トロコイダルミリングは、工具径より広い溝を加工するための手法です。これは「トロコイド軌道」と呼ばれる円運動の連続によって実現されます。高能率ミリング(HEM)の一形態であり、高速回転を維持しながら、低い径方向切込み深さ(RDOC)と高い軸方向切込み深さ(ADOC)を組み合わせます。 トロコイダルミリン
工具のエントリー(進入)は加工成功の要です。これは工具にとって最も過酷な操作の一つであり、不適切な進入方法はワーク破損や工具の早期摩耗、ひいてはコスト増大を招きます。以下では、代表的なエントリー手法と、それぞれを成功させるためのポイントを解説します。 予め穴を開ける(プレドリルドホール) ポケットの全深さまで、エンドミル径より5〜10%大きい穴を予め開けておき、そこにエンドミルを落とすのが最も安全な方法です。この手法ならエンド面への負担と早期摩耗を最小限に抑えられます。 ヘリカル補間 鉄系材料の加工では、ヘリカル補間が非常に一般的で安全なエントリー手法です。コーナーラジアスエンドミルを使
現代の製造業において、チタンとその合金は航空宇宙、医療、自動車、銃器など幅広い分野で不可欠な材料となっています。この金属は耐食性と耐薬品性に優れ、リサイクル可能で、比強度が極めて高いという特長があります。しかし、チタン加工にはいくつかの課題があり、適切な工具と切削条件の選定が成功の鍵を握ります。 チタンの種類 チタンにはASTM規格で約40グレード、さらに多数の追加合金が存在します。グレード1〜4は商業用純チタンで、引張強さの要件によって分類されます。グレード5(Ti-6Al-4V、通称Ti 6-4)は最も一般的な合金で、アルミニウム6%、バナジウム4%を含みます。チタンとその合金はひとまとめ
本記事は高能率ミリング(HEM)に関する複数のブログ記事の一つです。この人気の加工手法を完全に理解するには、以下の関連記事も併せてご覧ください。 高速加工 vs HEM | チップシニング対策 | 切込み深さの深掘り | 4大工具摩耗の防止策 | トロコイダルミリング入門 高能率ミリング(HEM)は、金属加工業界で急速に普及しつつある加工戦略です。現在、ほとんどのCAMパッケージがHEMツールパス生成モジュールを搭載しており、各社独自の名称で提供されています。これらのパッケージでは、HEMは「ダイナミックミリング」や「高能率マシニング」などとも呼ばれます。HEMを導入することで、作業効率の大
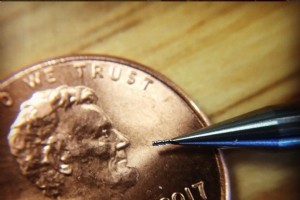
小径工具でもHEMの恩恵を受けるための技術と注意点 以下は高能率フライスとマイクロ加工に関連する複数のブログ記事の一つです。この人気加工手法の完全な理解のために、以下の追加HEM記事もご覧ください! 高能率フライス入門 I 高速加工 vs HEM I チップシニング対策 I 切込み深さへの深掘り I 4大工具摩耗回避法 I トロコイダルフライス入門 ミニチュア工具でのHEMメリット 高能率フライス(HEM)は、低半径方向切込み深さ(RDOC)と高軸方向切込み深さ(ADOC)を利用する荒加工技法です。これにより工具摩耗率を遅らせ、破損リスクを減らし、工具寿命を延ばしながら生産性と材料除去
材料と用途に最適な溝数選定で加工効率を最大化 エンドミル選択時に最も重要な考慮事項の一つは、手元のジョブに最適な溝数を決定することです。材料と用途の両方が、この工具選択プロセスの重要な部分で重要な役割を果たします。溝数が他の工具特性に与える影響と、工具が異なる状況でどう振る舞うかを理解することは、工具選択プロセスにおける必須考慮事項です。 Machining Advisor Pro (MAP) は溝数を考慮して切削条件ダイヤルインを支援 今すぐ開始するにはこちらをクリック 工具形状の基本 一般的に、溝数が多い工具は溝数が少ない工具より大きな芯と小さなチップポケットを持ちます。より多くの溝と
クーラント選定で加工性能と収益性を最大化する クーラントの目的は広く理解されています — 加工中の高温を抑制し、切りくず排出を助けるためです。しかし、いくつかのタイプとスタイルがあり、それぞれにメリットとデメリットがあります。どのCNCクーラントが、またはどれも自分のジョブに適切か知ることは、ショップの収益性、能力、全体的加工性能を向上させるのに役立ちます。 クーラント/潤滑剤の目的 クーラントと潤滑剤は互換的に使用される用語ですが、すべてのクーラントが潤滑剤ではありません。例えば圧縮空気は潤滑目的を持たず、冷却オプションとしてのみ機能します。直接クーラント(物理的に部品と接触するもの)には
工具寿命を無意識に削る8つの失敗と正しい対策 回転数が速すぎ/遅すぎで工具寿命に影響 工具とオペレーションに適した正しい回転数と送りを決定するのは複雑なプロセスですが、機械稼働前に理想的な回転数(RPM)を理解することは適切な工具寿命確保のために必要です。工具を速く回しすぎると、最適でない切りくずサイズや壊滅的な工具破損を引き起こします。逆に、低RPMではたわみ、悪い仕上げ、単純な材料除去率低下を招きます。自分のジョブに理想的なRPMが不明な場合は、工具メーカーに問い合わせてください。 送りが少なすぎ/多すぎ 切削条件のもう一つの重要な側面である最適送り速度は、工具タイプとワーク材料に
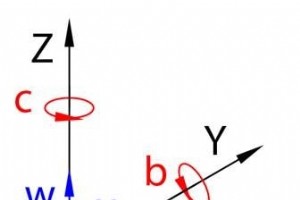
複雑形状への高品位仕上げを実現する輪郭加工の要点 輪郭加工とは 輪郭加工とは、不規則または不均一な表面に微細な仕上げを施すことです。平坦または均一な部品の仕上げとは異なり、CNC輪郭加工では丸みを帯びた、曲面の、またはその他独特な形状の部品の仕上げが含まれます。 CNC輪郭加工と5軸加工 5軸機械は輪郭加工用途に特に適しています。輪郭加工は複雑または独特な部品の仕上げを含むため、5軸加工での複数軸移動により、工具が到達困難な領域にアクセスし、複雑な工具パスを追従できます。 最近の進歩 高度なCAMソフトウェアは現在、機械加工技術者のアプリケーション向けGコード(完成部品を作るために必要な
CNCマシン