工業製造

アルミニウム加工で競争優位を得るための工具・条件・ツールパス最適化 アルミニウムは最も一般的に加工される材料の一つで、ほとんどの形態が優れた被削性を持つため、製造現場で広く使用されています。このため、アルミニウム加工の競争は激しくなります。工具選定、切削条件、アルミニウム向け高能率フライス加工技術の基本を理解することは、機械加工技術者が競争優位を得るのに役立ちます。 材料特性 アルミニウムは成形性、加工性に優れ、軽量な材料です。この材料で作られた部品はほぼすべての産業で見られます。また、低コストと柔軟性からプロトタイプ用途でも人気の選択肢となっています。 アルミニウムには鋳造と鍛造の2つの
穴・壁・ねじの公差を守るための実践的アプローチ 大量生産において、機械加工技術者が経験する最大の困難の一つは、穴、壁、ねじにおいて必要な公差で工具を保持することです。通常、これは反復的なプロセスで、未経験技術者にとっては面倒でストレスフルなものとなります。各ジョブは独自の課題セットを提示しますが、ワークが精度要求を満たしていることを保証するために従える経験則があります。 公差とは 公差とは、部品または切削工具の寸法が収まる許容変動量です。部品図面作成時、工具公差を見落とすことはできません。工具公差は部品変動を引き起こす可能性があるからです。部品公差は工具公差と同じか、より大きくなければ部品精
低炭素鋼・ステンレス・チタン・銅など「ガミー材」攻略の処方箋 機械加工技術者は、ガミー材(粘り気のある材料)製造時に多くの問題と課題に直面します。これらの材料には、低炭素鋼、ステンレス鋼、ニッケル合金、チタン、銅、高クロム含有金属が含まれます。ガミー材は長い紐状の切りくずを生成しやすく、ビルトアップエッジ(BUE)を形成しやすい傾向があります。これらの一般的問題は表面仕上げ、工具寿命、部品公差に影響を与えます。 ビルトアップエッジを伴う連続切りくず 連続切りくずは、工具が材料を切削し、工具切削刃によって生成されるせん断面に沿って切りくずが分離される際に形成される長いリボン状の切りくずです
ステンレス鋼加工の難しさを克服する工具選びとパラメータ最適化 ステンレス鋼は、特に航空宇宙と自動車産業で部品製造する際、アルミニウムと同様に多くのショップで一般的な材料です。幅広い用途に対応できる多くの異なる合金とグレードを持つ、かなり汎用性の高い材料です。しかし、鋼フライス加工は非常に困難な場合もあります。ステンレス鋼は悪名高いエンドミルキラーであり、回転数と送りをダイヤルインし、適切な工具を選択することが加工成功の必須条件です。 材料特性 ステンレス鋼は、炭素鋼と低合金鋼に比べて優れた耐食性を持つ高合金鋼です。これは主に高クロム含有量によるもので、ほとんどのステンレス鋼合金グレードは
工具シャンク公差の基礎とシュリンクフィットホルダーの優位性 切削工具のシャンクは工具のより重要な部分の一つで、コレット-工具接続にとって不可欠です。シャンクにはいくつかのタイプがあり、それぞれ固有の公差と適した工具保持方法を持ちます。最も人気があり効果的な工具保持方式の一つはシュリンクフィット工具ホルダーで、これはh6シャンクで動作しますが、これは何を意味し、その利点は何でしょうか?このタイプのシャンクは標準シャンク公差を持つシャンクとどう違うのでしょうか?これらの質問に答えるには、まず公差の原則を探る必要があります。 公差の原則 業界標準公差の定義 CNC工作機械を操作する機械加工技
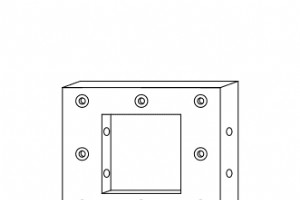
加工効率を左右するワークホルディング方式の選び方 機械加工技術者は、加工オペレーションのデバイスセットアップ時に多くの変数を考慮する必要があります。CNCワークホルディングにおいて、緩い公差の複製部品を10分サイクルで保持する場合と、厳しい公差の専用部品を10時間サイクルで保持する場合では大きな違いがあります。自分の加工ジョブに最適な方式を決定することは、効率的なオペレーション維持に不可欠です。 CNCワークホルディングデバイス 理想的なワークホルディングデバイスは容易に反復可能なセットアップを持ちます。このため、一部の工作機械には標準ワークホルディングデバイスがあります。バイスは一般的にフ
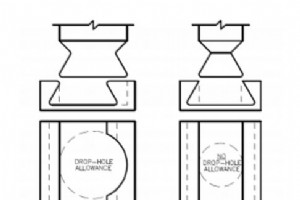
ドブテール溝加工におけるドロップホールの要否と配置ルール ドブテールカッターは、台形形状、すなわちドブテール溝をワークに作る切削工具です。これらの工具の形状により、長寿命と優れた結果を得るには特別な配慮が必要です。これは特にOリング溝加工で顕著で、工具がワーク内部に進入して切削を開始する必要があるためです。適切な工具進入方法、特にドロップホール許容が必要な場合と不要な場合を理解することは、一般的なドブテール加工の失敗を防ぐために重要です。 ドロップホールとは Oリング溝を持つ部品設計時、ドロップホール許容の考慮は極めて重要な第一歩です。ドロップホールは、荒加工/スロッティング作業中に加工され
ネジレ角が加工性能に与える影響と最適選択の指針 加工結果に影響を与える要因は多岐にわたりますが、切削工具のネジレ角はしばしば見落とされる要因の一つです。工具のネジレ角は、工具中心線と切削刃に沿った接線で形成される角度として測定されます。 高いネジレ角(通常40°以上)は工具を「速く」巻き、一方「遅い」ネジレ角は通常40°未満です。 加工用工具を選択する際、機械加工技術者は材料、工具寸法、溝数を考慮することが多いですが、ネジレ角も効率的な切りくず排出、より良いワーク仕上げ、工具寿命延長、サイクルタイム短縮に寄与するため考慮すべきです。 ネジレ角の経験則 一般的な経験則として、ネジレ角が
柔らかくても難削材「グラファイト」を攻略する工具と技術 柔らかい材料にもかかわらず、グラファイトは実際に最も加工が難しい材料の一つです。工具選定、クーラント使用、個人の安全において、機械加工技術者が考慮すべき多くの事項があります。この「In The Loupe」記事では、材料特性、考慮すべき主要加工技術、切削工具を適切に選択してこのトリッキーな材料で成功するためのヒントを検証します。 グラファイトとは グラファイトは炭素の同素体ですが、両用語は単純に置き換え可能ではありません。炭素はグラファイト、ダイヤモンド、フラーレンなどいくつかの異なる同素体を形成する元素です。グラファイトは炭素の最
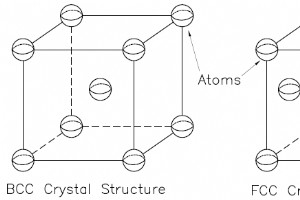
鋼材選定の鍵「焼入れ性」を微細構造から解説 多くの鋼種は、焼入れとして知られる熱処理法に有益な反応を示します。ワーク材料選定プロセスにおいて最も重要な基準の一つが焼入れ性です。焼入れ性とは、高温から焼入れした際に金属がどれだけ深く硬化できるかを表し、硬化深さとも呼ばれます。 微細構造レベルでの鋼材 微細レベルでの鋼材分類の第一段階は結晶構造、すなわち原子の空間配列です。体心立方格子(BCC)と面心立方格子(FCC)は金属結晶構造の例です。図1にBCCとFCC結晶構造の例を示します。図1の画像は原子位置を示すもので、原子間距離は誇張されています。 次の分類レベルは相(フェーズ)です。相と
木材の特性を理解し、CNC木工で最大の効率を引き出す 機械加工技術者は、木材が金属よりはるかに柔らかいため、CNC木工において「加工しやすい材料」と混同しがちです。ある意味ではこれは真実で、CNC木工ではほとんどの金属よりもはるかに高い送り速度で切削パラメータをプログラムできます。しかし一方で、木材には最適な切削プロセスで最大効率を得るために考慮すべき多くの独自の特性があります。 ハーベイツールの切削条件表でCNC木工プロジェクトを最大化 CNC木工における木材の種類 木工用木材には、広葉樹、針葉樹、集成材の3つの主要カテゴリーがあります。 広葉樹(ハードウッド) 広葉樹の教科書的定義は
旋削加工で発生するビルトアップエッジ(BUE)のメカニズムと対策 旋削加工では、工具は静止し、ワークがチャックやコレットホルダーでクランプされて回転します。旋盤では、端面加工、穴あけ、溝入れ、ねじ切り、切断など多くの操作が行われます。加工材料の種類に適した正しい工具形状と切削条件を使用することが不可欠です。これらのパラメータが旋削加工で正しく適用されない場合、ビルトアップエッジ(BUE)やその他多くの破損モードが発生する可能性があります。これらの破損モードは切削工具の性能に悪影響を及ぼし、全体としてワークがスクラップになる原因となります。 顕微鏡やアイルーペで切削工具を検査すると、旋削工
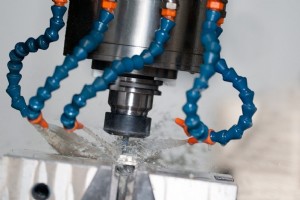
エンドミルの寿命を最大化するためのトラブルシューティング指南 エンドミルには、その用途、材質特性、コーティングによって決まる期待寿命があります。機械加工技術者にとって、早期摩耗と工具破損は避けられるはずの頭痛の種です。これらはワークの仕上げ不良、工作機械のダウンタイム、さらにはワークのスクラップにつながります。スピンドル内で工具が直面する問題を理解することは、これらの問題が発生した際のトラブルシューティングへの第一歩となります。 早期工具摩耗 原因 エンドミルの早期摩耗は、機械加工技術者が直面する最も一般的な問題の一つです。工具摩耗は、切削速度が工具推奨値より速い場合、あるいは興味深いこ
高速と最高精度のために設計 立形マシニングセンタ SIRIUS-UM+ は、ファシオン製主軸(20,000〜45,000rpm)を搭載し、ミクロン単位の精度と最高品質の仕上げ面を要求される部品に、最高の柔軟性を提供します。 移動量:X / Y / Z(750 / 500 / 450mm)。優れたテクノロジー、全体的な機械設計と製造品質を実現します。 SIRIUS-UM+ は、金型・ダイス用途において、精度と表面品質の面から最高要求に応えるよう設計されています。機械はまず「機械的に剛性が高く精密」です。その後、電子制御で機械精度を最後のミクロンまで微調整します。 設計におけるもう一つの主要な考慮
加工において最も重要な任務の一つは、新しいCNC工作機械が精密で正確であることを確認することです。しかし、圧倒的な数の選択肢、構成、価格の中から、いかに自社工場に適した機械を選ぶべきでしょうか? 本記事では、新しい工作機械を購入する際、CNC工作機械の精度、再現性、公差を最適化するために必要なステップバイステップのプロセスをご案内します。 新しいCNC工作機械への投資の時 新たな製造機会やタスクが発生したと想像してください。エンジニアの図面を見て何をすべきか理解し、特定部品を加工するための工程とプロセスを計画し始めます。 既存の機械を確認し、工作機械オペレーターの技能熟練度を見て、この部品を製
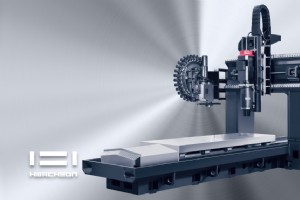
長尺スレンダー部品、大型プレート、多点クランプ加工のために設計。 倍柱立形マシニングセンタ L1 / L2 は、ファシオン製 BT/BBT40 主軸(10,000〜15,000rpm)を搭載し、長いX軸ストロークが必要な部品を高速・高精度・最高品質の仕上げ面で加工するための高い柔軟性を提供します。 移動量:X = 1,500〜3,000mm、Y = 950〜1,100(1,200)mm、Z = 500mm。優れたテクノロジー、機械設計、製造品質の組み合わせを実現します。 Lシリーズは、精度と表面品質の観点から、部品製造アプリケーションにおける最高要求に応えるよう設計されています。機械はまず「機
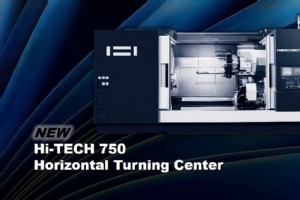
急速に進化するCNCテクノロジーが、特にCNC工作機械とソフトウェアの分野であらゆる場所でイノベーションを推進しています。イノベーションを起こし、競争力を維持する鍵は、市場の需要に適応するテクノロジートレンドを活用することです。 ファシオン(Hwacheon)はテクノロジーと市場ニーズによって推進され、私たちの共通の使命は、より高品質な製品を製造企業のショップフロアに届けることです。 ファシオンの成功したHi-TECHシリーズの最新作——Hi-TECH 750。 15〜24インチチャック、全軸ソリッドボックスガイドウェイ搭載のCNC旋盤。 Hi-TECH 750の開発は、10年以上前に発売され
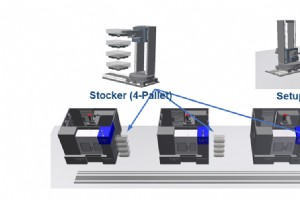
「自動化」は至る所で聞かれるキーワードとなっています。 メーカーは、部品の複雑化と短納期、品質向上への圧力、人員削減とコスト削減という前例のない課題に直面しています。したがって、焦点は自動化へとシフトし、生産のための日/週/月あたりの稼働時間を増やし、生産の柔軟性を高めることが求められています。 ファシオン(Hwacheon)では、多くのお客様と協力し、マシニングセンタとマルチパレットシステムを統合することでテクノロジーを活用してきました——「高柔軟性自動化ライン」。 このアプローチにより、お客様は加工プロセスをさまざまなオプションに適応させ、プロセスを最短時間で切り替える応答性を得られます。
CNC工作機械は、現代の製造現場において不可欠な作業ツールです。より高い生産速度への絶え間ない要求、複雑化し続ける部品、そして安定した製品品質への注力により、CNC工作機械を常に最良の状態に保ち、これらの要求を満たすか、あるいは超えることが必須となっています。 ここでは、CNC工作機械から長期にわたり最大の価値を引き出すためのヒントをご紹介します。 #1 セットアップ 推奨: 治具、工具、材料をCNC工作機械の近くに準備・配置し、セットアップ時間を短縮し、段取り替えを可能な限りシンプルに保ってください。スペースの都合で機械のすぐ横や近くに置けない場合は、工場内に準備作業専用の特定の場所を確保す
CNCマシニングは今日の製造セクターにおける不可欠な必要性です。高品質なCNC加工部品は、世界中で高品質な製品を生み出すために使用されています。これらの部品は、顧客が指定する設計仕様と業界標準に準拠し、正確かつ効率的に機能しなければなりません。 要求仕様と設計に準拠しない部品は、予期せぬ問題を引き起こし、莫大なダウンタイムとコストをもたらします。例えば、精度外れの航空宇宙部品が飛行中に装置の誤作動を招き、多くの命を危険にさらす可能性があります。同様に、欠陥のあるブレーキディスクやキャリパーは自動車事故や数千台規模の高コストリコールを招く恐れがあります。 メーカーは、品質部品をタイムリーに生産す
CNCマシン