



ロストフォーム鋳造システム:精密金属金型生産
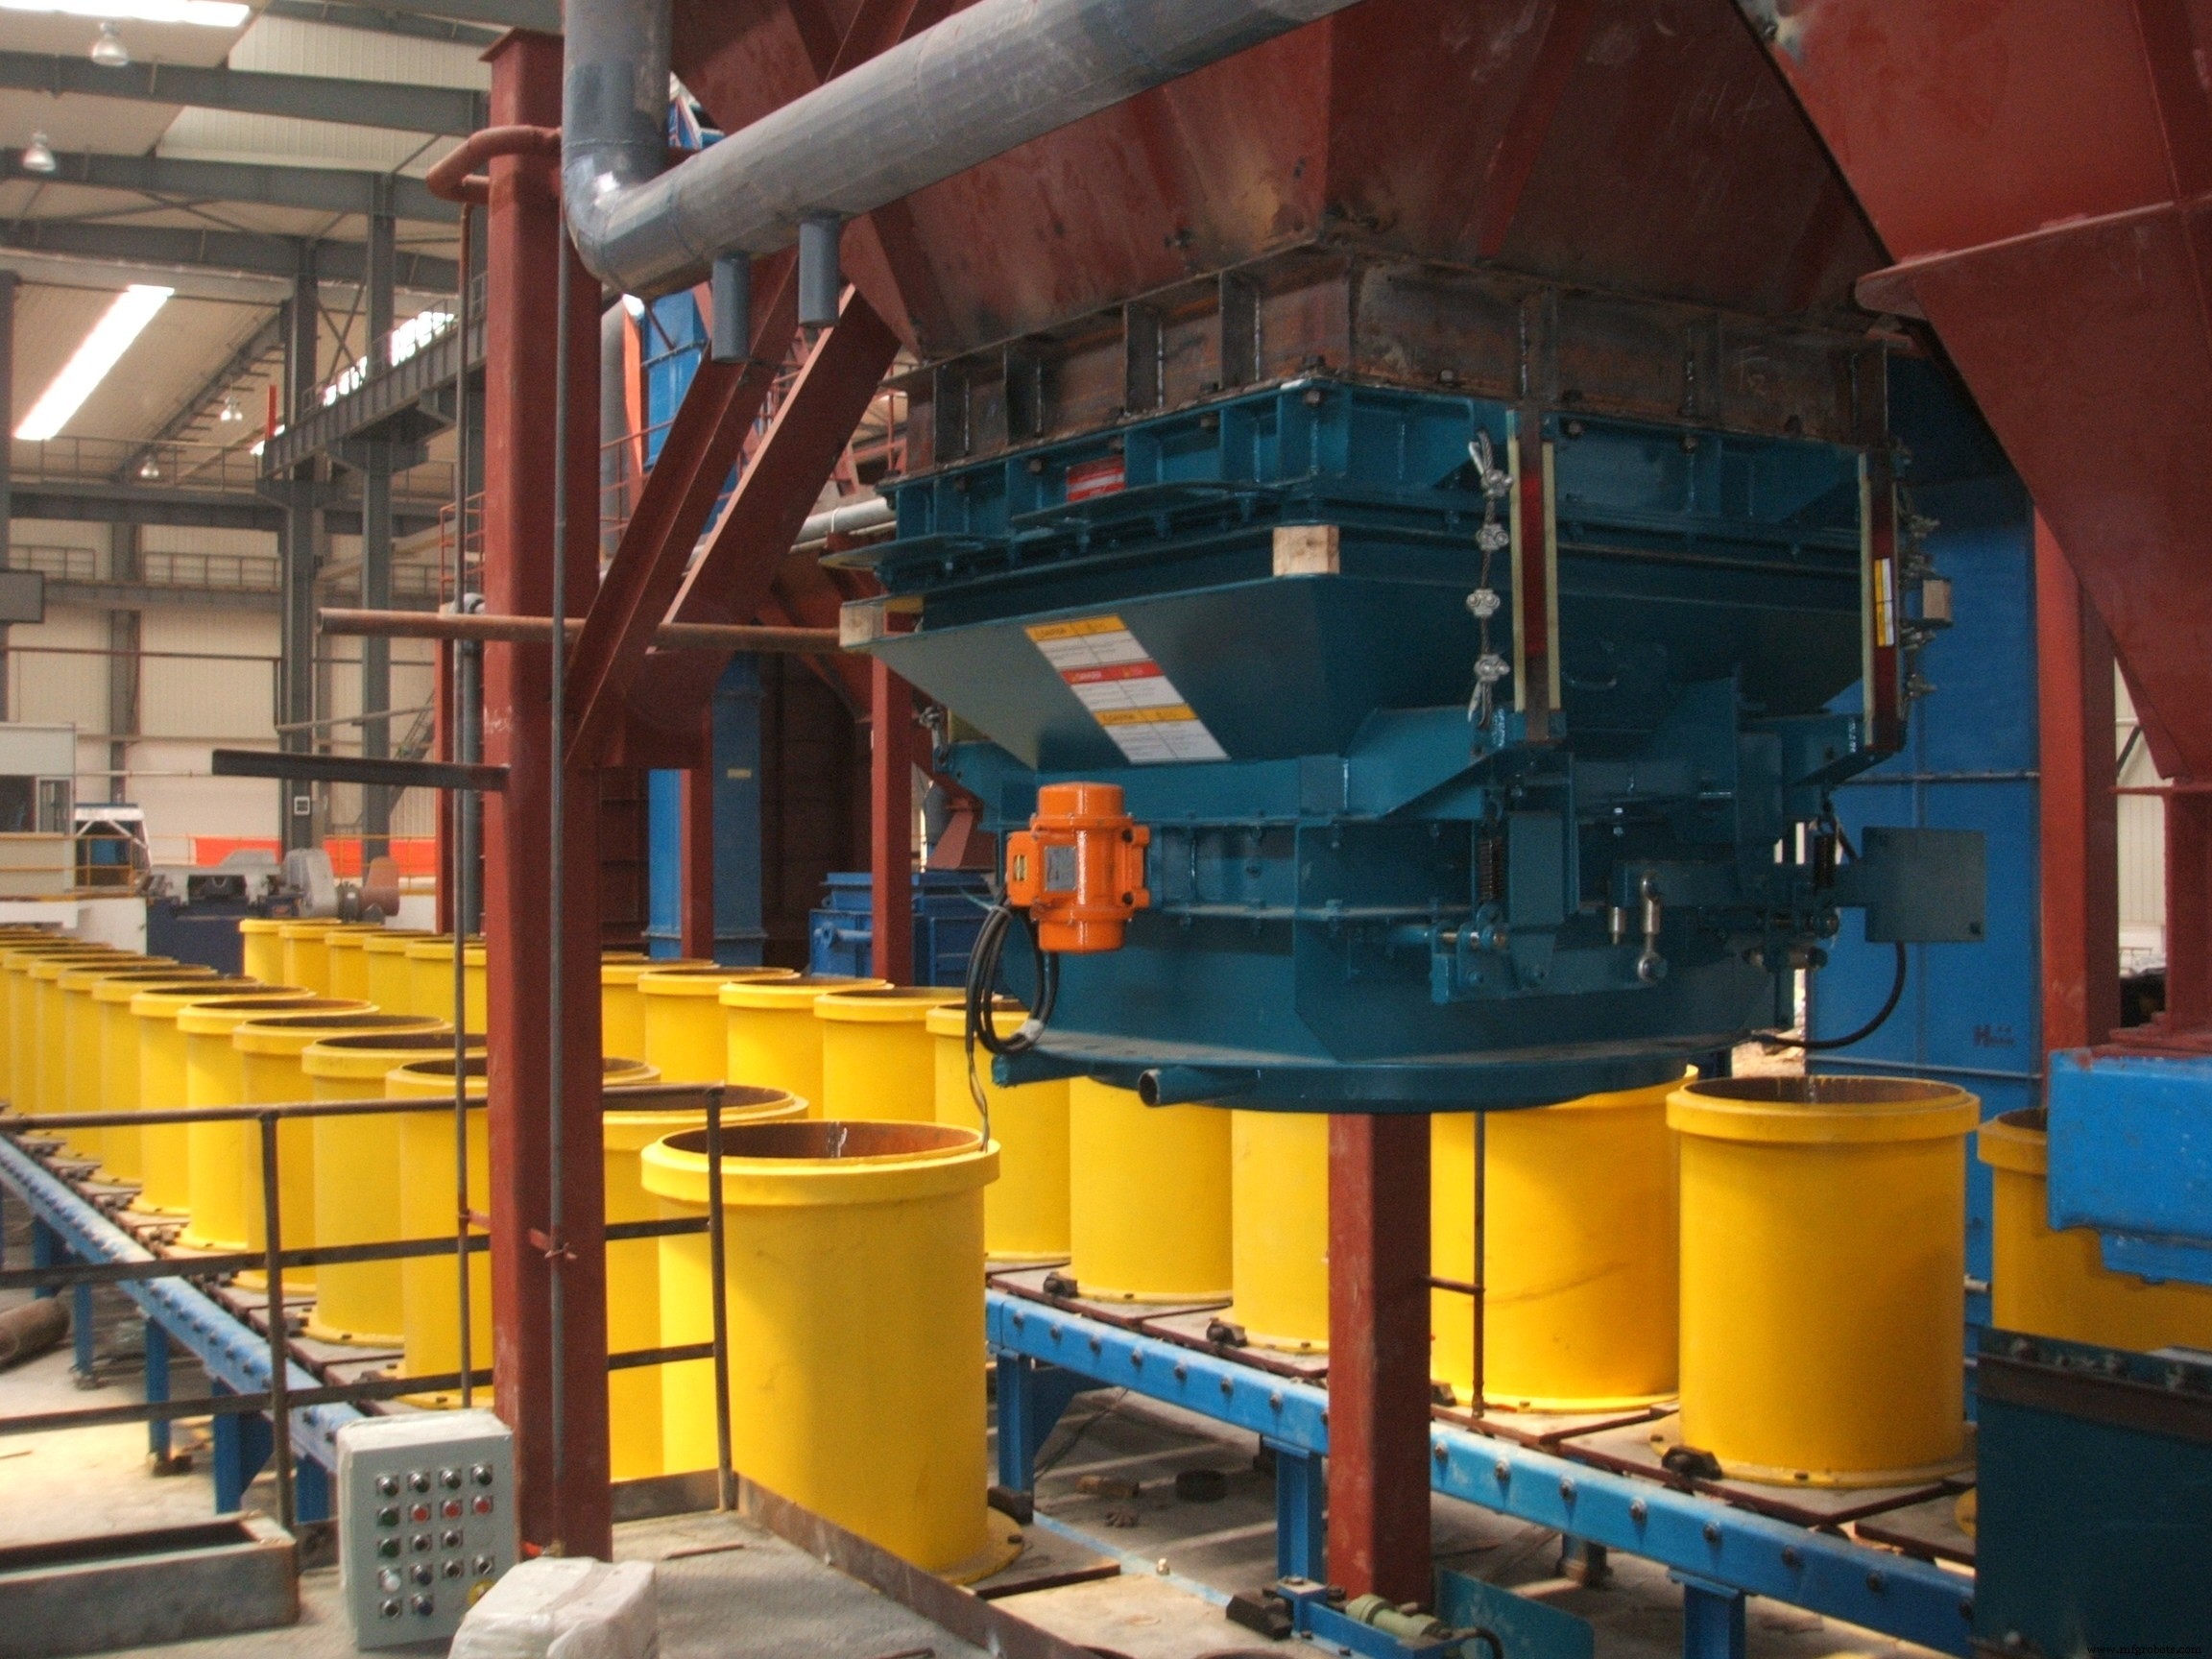
ロストフォーム鋳造プロセス
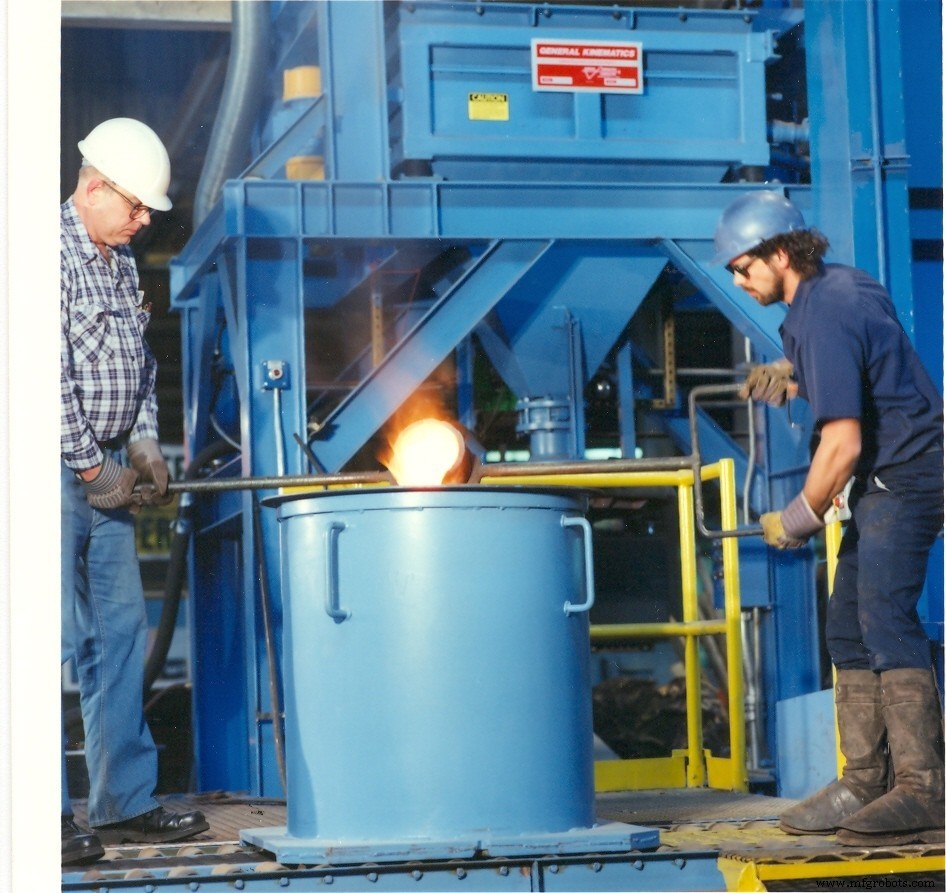
ロストフォーム鋳造プロセスは、ポリスチレンフォームパターンを操作して金型を形成することから始まります。耐火コーティング(またはセラミックインベストメント)でこのフォームパターンを覆います。このコーティングは滑らかなフォーム表面を粗い砂表面から保護します。コーティング乾燥後、フォームパターンをフラスクに配置し、無結合砂で囲みます。振動テーブルで砂を締め固め、金型が注湯準備完了します。溶融金属をポリスチレンフォームパターンに注ぎ、これが気化して金属が残ります。最後に耐火コーティングを除去し、金属部品を露出させます。
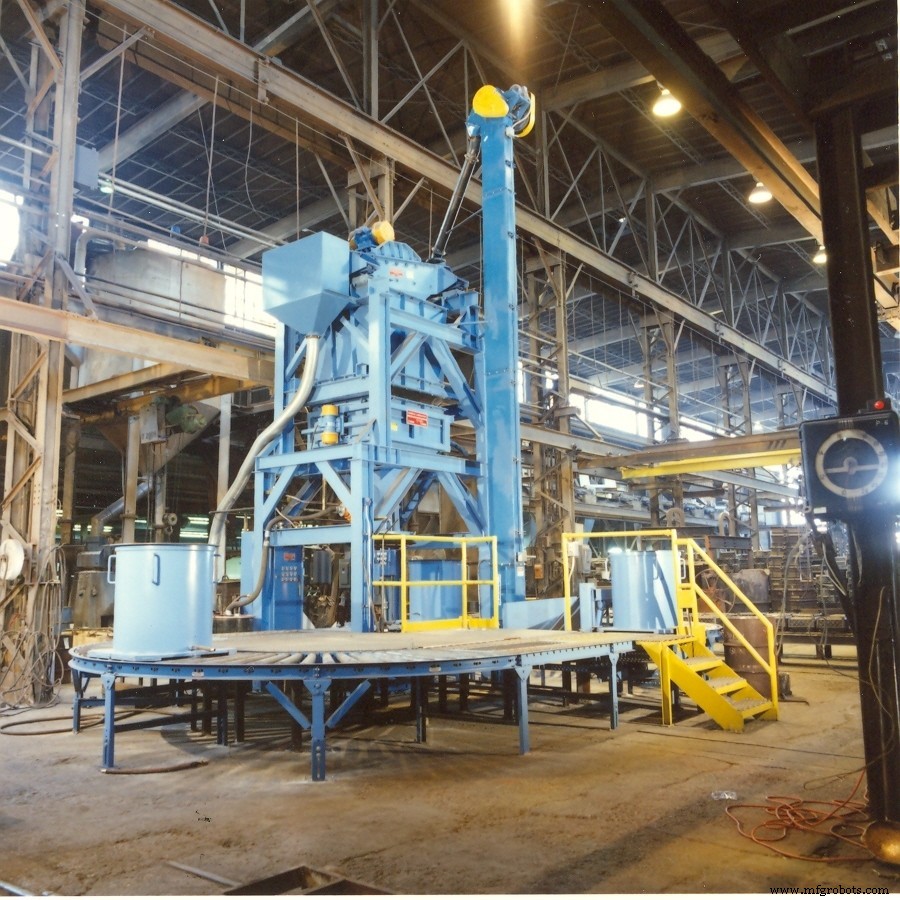
砂調整から金型締め固めまで、単一の自動化プロセスで。
General Kinematicsは設計革新、プロセス専門知識、振動技術を、品質結果とコスト効率の良い操業のために設計された精密で多機能な締め固めシステムに統合しました。
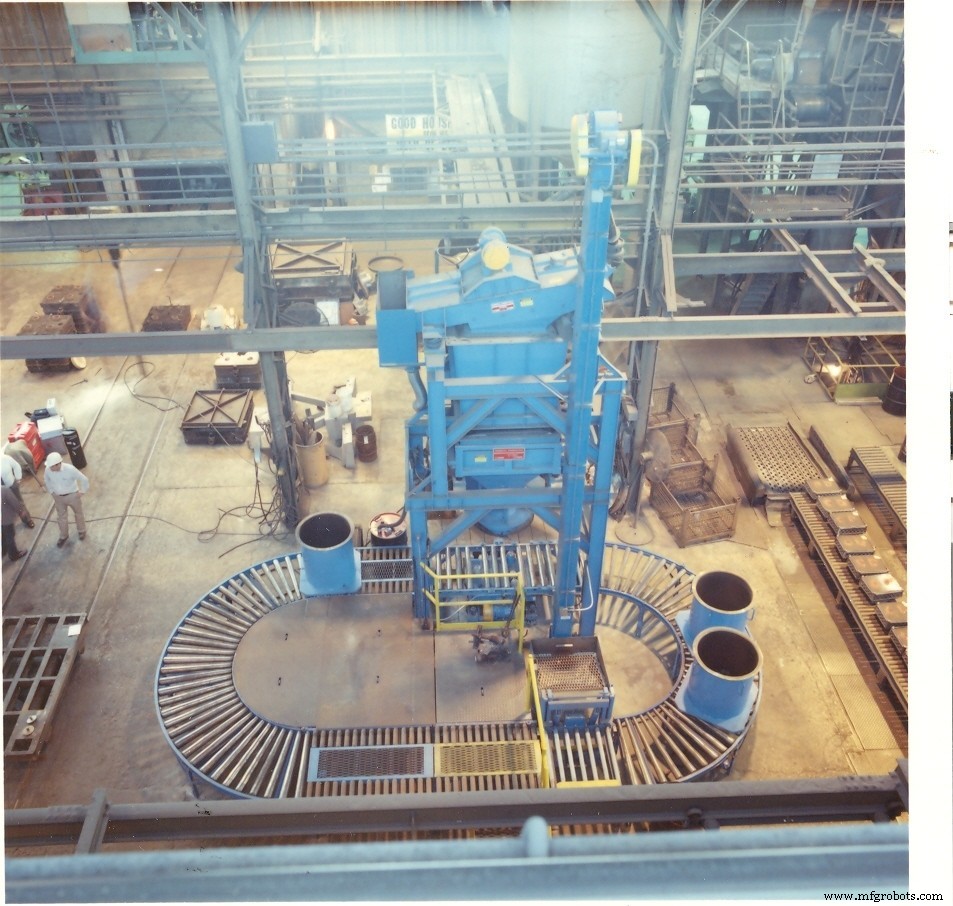
垂直スタックされた振動コンポーネントが床面積を節約し、各処理段階を通じて砂の連続フリーフローを提供。GKのロストフォームシステムは多くの即時ユーザーメリットを提供します:
開発から生産へ
GKロストフォーム鋳造システムはプロセス開発で最適手順を決定し、同じ装置で大量生産システムとしてプログラム運転可能。
コンパクト、コスト効率
最小床面積で、作業スペースにピットや特別な基礎工事を必要としません。低エネルギーモーター駆動コンポーネントが最小コストとメンテナンスで運転。
密閉プロセス
粉塵回収はフラスク充填ステーションのみで必要、他の全段階はフレキシブルシールで連結。
ニーズに適応
GKロストフォームシステムはお客様の操業で使用されるあらゆるサイズのフラスクに適応可能。
低メンテナンス、静音設計
すべてのコンポーネントが信頼性の高いシールドモータードライブを使用し、許容音響レベルを確保。他の可動部品がないためメンテナンス要件を最小化。
ロストフォーム鋳造のメリット
複雑な鋳物に関して、ロストフォームにはかなりの利点があります。ロストフォーム鋳造は寸法的・比例的に正確な部品を生産します。ドラフト不要、パーティングライン排除、フォームが可塑的で複数フォーム部品を単一部品に結合可能。ロストフォーム鋳造で作られる部品は最高級の表面仕上げを持ちます。
特長:
- スクリーナー — 砂は装置スタック上部に取り付けられたGeneral Kinematics振動スクリーナー/分級ユニットを通じて導入。所望の粒度分布を維持し、望ましくない微粒を除去。
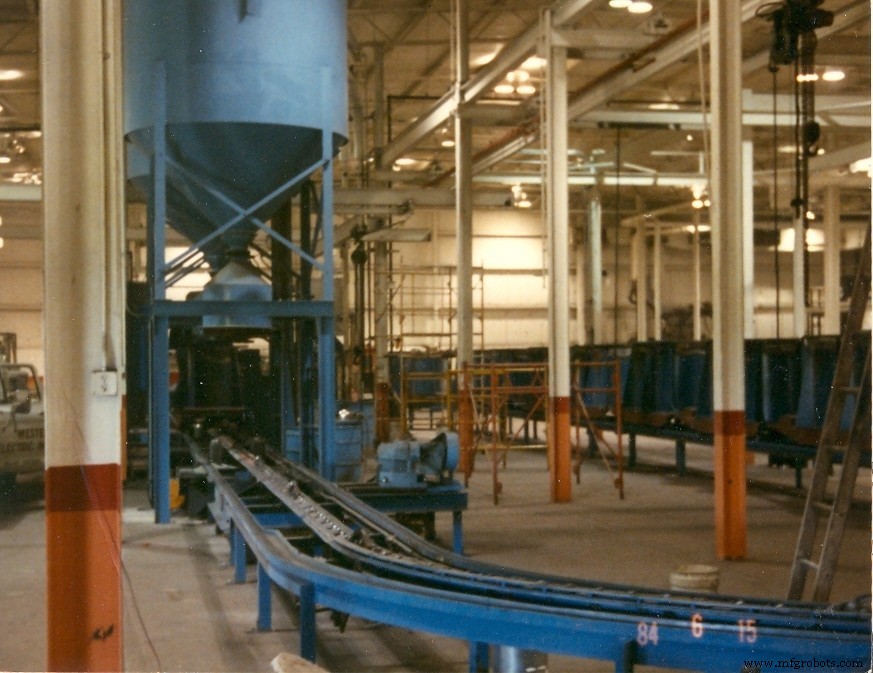
- シャットオフゲート — 砂が空気圧作動ボトムゲート装備のサージホッパーに流入、システムをアンロードせずにシャットダウン可能。
- クーラー — General Kinematics VIBRA-FIN™砂クーラーが入口温度を検知し、自動的に砂を理想的な成型温度に冷却。
- 分配 — 砂が第2ホッパーを通じてフロー制御・分配ユニットへ流れ、フラスクに均一に砂を降らせる。優しい降雨パターンが繊細なパターンの歪みを防止。必要に応じて特定領域をマスキング可能。
- 締め固め — General Kinematics締め固めテーブルが空気圧作動リフトフレーム上で分離され、フラスクを充填ステーションで正確に位置決めするために上昇。自動シーケンス締め固めサイクル後、テーブルが降下し充填済みフラスクがローラーコンベアまたは自動フラスク搬送システムで搬送される。
- グリッパー — パターンが最初にフラスク内で空気圧作動グリッパーによって位置決め・保持され、締め固めサイクル進行に合わせてグリップを緩める。
産業機器