



砂型鋳造パターン設計をマスターし、高品質部品を実現する
お客様が砂型鋳造で最も重要な部分を見ることはほぼありません。なぜなら、それがパターンだからです。パターンは、その後溶融金属で満たされる砂の空洞を形成します。パターン設計を正しく行えば、砂型鋳造プロセスは最小限の加工で高品質な部品を生み出します。間違えれば、鋳造欠陥、低歩留まり、顧客クレームと永遠に格闘することになります。
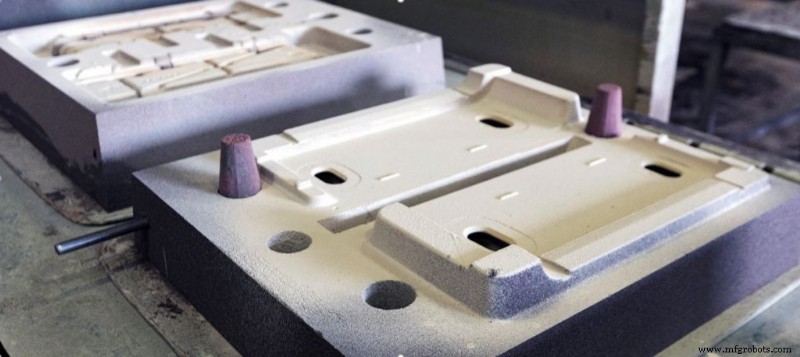
砂に穴を開ける
ダイカストが大型鋼ブロックから精密加工された金型を必要とするのに対し、砂型鋳造には砂、2つの箱、木製パターン以上のものは必要ありません。これにより、中小ロット注文に経済的なプロセスとなります。
パターンは公称上、完成品と同じサイズと形状ですが、砂型鋳造プロセスと注湯金属の特性に対応する調整が加えられます。さらに、湯道、ランナー、ゲート、ライザーを全て含める必要があります。これらは、パターンによって砂に形成された空洞へ金属が流れ込む通路です。
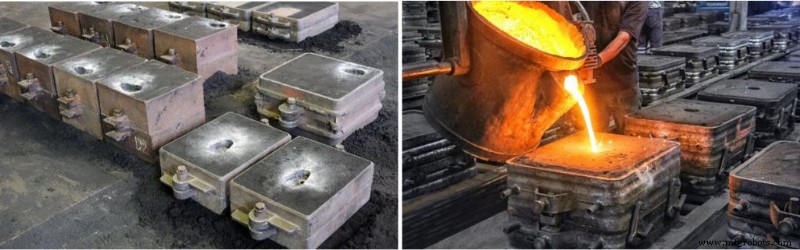
砂型鋳造用の砂は2つの箱に詰められます。パターン除去後、これらは一方を他方の上に重ねます。下箱(ドラッグ)には常にパターンによって形成された空洞があり、金属流入用の流路もあります。
上箱(コープ)には形状が形成されない場合があり、その場合「フラットバック」と呼ばれます。しかし、複雑な鋳物の多くはコープ側にも形状の一部を形成する必要があり、鋳物に分割線とパーティングラインが生じます。
パターンの考慮事項
パターンの設計・製作時に考慮すべきいくつかのポイントがあります。
- パターンが砂を傷つけずに離型できること - パターン側面を垂直ではなくテーパー角(ドラフト角)を持たせることで達成。
- 空洞がスムーズに充填されること - 通常、空洞が底から充填されるように配置されるゲートは、金属流入速度を制限する開口部です。最適な速度は、乱流や気泡なしで、金属が全ての内部コーナーと表面に到達する前に凝固しないことです。
- 収縮と歪みの許容 - 金属は冷却時に収縮するため、必要なサイズの部品を得るには、パターンがわずかに大きな空洞を作らなければなりません。また、金属はあらゆる場所で同じ速度で冷却されるわけではありません。
- ライザーサイズ - ライザーはコープ内の開放領域で、最後に充填される部分です。これにより空洞が満たされたことが視覚的に確認できます。また、空洞内の金属が冷却・収縮する際に溶融金属が逆流する貯湯槽の役割も果たします。
部品をどう鋳造するかの計画
最初の考慮事項は、空洞充填時に空気が閉じ込められるポケットがパターンに残らないよう確保することです。これを助ける一つの方法は、ライザーを最高点に配置することです。ただし、砂型鋳造の特徴として、ダイカストとは異なり、閉じ込められた空気はわずかな程度であれば砂を透過して逃げることができます。
鋳造品が砂から出てくると、ゲートとライザーが付いた状態です。これらは部品を機械加工する前に切り取らなければなりません。
分割鋳造では、周囲にパーティングラインが走ります。コープとドラッグの嵌合精度、パターン配置の公差により、鋳物の上下半分の間にわずかなオフセットが生じる可能性があります。
鋳造チームはパターン製作前に部品設計者と協力し、これらの特徴が機械加工と最終部品に与える影響を最小限に抑えます。
全てはパターンにかかっている
砂型鋳造部品の良し悪しは、パターンが許す範囲でしかありません。プロセスの最大限の効果を引き出すには豊富な経験が必要です。インプローは砂型鋳造の専門知識で国際的に認められています。お客様の部品をどう鋳造するか知りたい場合は、ぜひお問い合わせください。
産業技術