



レーザー溶接:精度、効率、イノベーションを解き放つ
より安価で高性能なレーザー技術の最近の進歩が高性能産業用ロボットと組み合わされ、従来の信頼性の高いロボット溶接プロセスよりも高い精度と柔軟性をメーカーに提供し、ショップフロアでさらなる高生産性を実現しています。さらに、産業界でかつて「非溶接可能」と見なされていた材料が、今では容易に加工可能になり、多くの場合ユニークな製品を生み出しながら廃棄物を削減しています。
航空宇宙、自動車、重機メーカーのスポット溶接用途置き換えに広く用いられてきたリモートレーザー溶接(RLW)──非接触レーザー溶接技術──が、様々な業界、特に大量生産においてより複雑な用途での利用増加を始めています。従来のロボット溶接が依然として幅広いタスクで推奨される一方、最高精度と速度を必要とする用途には、リモートレーザー溶接ヘッドを搭載した産業用ロボットがより適しています。RLWについて学び始めたばかりの方も、ロボット購入に近い方も、以下の情報が意思決定プロセスの助けになるかもしれません。
なぜリモートレーザー溶接なのか?
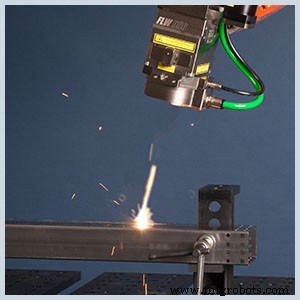 リモートレーザー溶接が「リモート」と呼ばれるのは、レーザーヘッドが100〜150mmの長いスタンドオフ距離を用い、ヘッドから焦点が当たる部品ポイントまでビームが移動するためです。ファイバーオプティクスでレーザービームをレーザーヘッドのエンドオブアームツールまで導き──ロボット動作の柔軟性を大幅に高め、干渉を最小化し、クラッシュによる高コストな損傷を防止。リモートレーザー溶接ヘッドがガルバノメーターモーター(低慣性、プログラマブルサーボモーター)で操舵されるミラーでレーザービームを高速に集束・誘導します。
これによりロボット精度が二次的要因となり、SP165やGP180のような従来型重量ペイロードロボットをヘッド位置決めに採用可能になります。MC2000 IIのような高精度ロボットではなく、このような従来型ロボットを使用することは、多くの場合コストが低く、より良い目標回収期間につながります。
同様に、リモートレーザー溶接ヘッドには特別なソフトウェアがあり、ロボット移動中にプログラムを動作させられます。これは一般に「オン・ザ・フライ(移動中)」溶接として知られています。少数の用途で「オン・ザ・フライ」構成が使われますが、安川電機はロボット位置に基づいて出力を発火させ、ロボット動作とレーザーヘッド動作を毎回同一点で同期させる機能を提供します。
RLWはコスト効率が良いか?
レーザー溶接にはレーザー、ヘッド、チラーの大規模な資本支出が依然として伴いますが、価格は下がり続けています。この種の初期資本投資を正当化するには、十分な生産量でコストを相殺することが重要です。大量生産が懸念される場合、信頼できるロボットサプライヤーに、お客様の特定用途におけるロボットレーザー溶接と、スポットガンとタイマーを備えた溶接ロボット設置の長所短所について相談するのが有益かもしれません。同様に、ロボットレーザー溶接は通常YAGレーザー(イットリウム、アルミニウム、ガーネット結晶の組み合わせ)を使用し、有害な光を発するため遮光エンクロージャーが必要です。これは追加コストとなり、車体のような大型
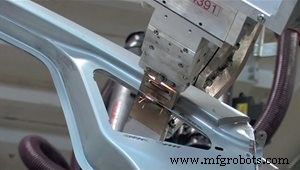 構造物では非現実的かもしれません。大型部品のレーザー溶接に対処するため、一部レーザー溶接ヘッドは溶接領域を囲む「ブーツ」を利用し、遮光シールを形成します。IPGのレーザーシームステッパー(LSS)で見られるように、これは遮光エンクロージャー要件を局所化しますが、溶接長と範囲を制限するため、スポット或いはステッチスタイル溶接の理想的な置き換えとなります。
RLWがレーザー溶接の唯一の方法か?
リモートレーザー溶接ヘッドは、ビームを広いエリアで高速移動させる利点があり、所定エリアで複数溶接を行う際にロボット動作を必要としない場合があります。ロボットが部品を固定RLWヘッドに提示し、「レーザーON」時間の高水準維持の負担を分担することも可能です。RLWヘッドは、部品洗浄のためのアブレーションなど非溶接用途でのビーム操作にも使用できます。固定ヘッドをロボット先端にマウントし、ロボット動作でビームを移動させることもできます。固定ヘッドでもビーム操作機能を組み込み、ビームを揺らしたり振動させたりして溶接幅を広げ、熱分布、継ぎ目バリエーション対応、蒸気脱ガスを処理することがあります。小型ペイロードのアーク溶接クラスロボットをウォブルヘッドと組み合わせ、小型部品向けのより小型・低コストワークセルで使用することも可能です。
他に考慮すべきことは?
材料前述の通り、レーザー溶接は次世代材料の溶接への扉を開いています。よく質問される材料の一つが、自動車用の新しい超高張力鋼で、レーザー溶接と抵抗スポット溶接のどちらに適しているかです。より強力な鋼の冶金学的特性により、レーザー溶接の急速な加熱/冷却サイクルには確実に良好な候補となります(遅い抵抗加熱より優れています)。
軽量トラック製造や自動車部品(EVバッテリートレイなど)でのアルミニウム使用も急速に拡大しています。その結果、後者のレーザー溶接活用が勢いを増しています──レーザー溶接の低熱入力、高溶接速度、優れた柔軟性が、車載バッテリー部品の溶接プロセスを取り巻く厳格な要件をメーカーが満たすのを支援するためです。
工法
抵抗スポット溶接から摩擦攪拌溶接まで、ロボットレーザー溶接が特定プロセスを置き換え、品質とスループットを向上させています。様々なロボット溶接用途で注目されている具体的なレーザー溶接プロセスには、ホットワイヤーとハイブリッドレーザー溶接があります。同様に、ワイヤーと粉末によるクラッディング用レーザー溶接も、速度と低熱入力ゆえに注目が集まっています。
継手設計
タイトなフィットのラップジョイントがレーザー溶接に最適です。表面間の微小な隙間がレーザー溶接をレーザー切断に即座に変えてしまうため、レーザー溶接用治具は高力クランピングを使用します。レーザー溶接は片側アクセスのみで済みスポット溶接と異なりますが、底面はクランプ力に耐える支持が必要です。
表面
溶接される製品表面も考慮すべきです。理想的には、レーザーを製品に使用する際、クラスAサーフェス(美的形状と最適表面品質を持つ自由形状面)を使用すべきです。これは微小な熱影響部がきれいに仕上がるためです。この理由で、ステンレス製レンジフード、オーブン、冷蔵庫を製造する家電業界などで、従来の抵抗スポット溶接(RSW)、ガスメタルアーク溶接(GMAW)、タングステン不活性ガス(TIG)溶接に代わるレーザー溶接の採用が拡大しています。
熟練リソース
ロボットをプログラミングする際、オペレーターがロボットに教えるプロセスを理解していることが極めて重要です。アークや抵抗溶接経験を持つ熟練ロボティクスオペレーターでも、レーザープロセスを完全には理解していない可能性があります。この理由と、プロセスを最大限活用しながら部品完全性を維持するため、企業はレーザー溶接技術を理解する人材の採用やトレーニングを検討すべきです。 電圧、電流、ワイヤー送り速度が、レーザー出力と速度に置き換わり、シールドガスと充填金属の潜在的な違いも加わります。レーザー安全性もプラント人員が責任を持つクリティカルな要素です。
継手形状から部品フィットまで、ロボットレーザー溶接には考慮すべき多くの側面があります。ロボットレーザー溶接が提供する堅牢な品質とスループット向上が貴社に適しているか疑問なら、優先ロボットサプライヤーに連絡し、特定用途の質問への回答を求めるのが賢明です。
産業用ロボット
- バックホーのレンタルvs購入:リースの方がコスト効率が良い?
- 平面研削(サーフェスグラインディング):高精度仕上げを実現する職人技と自動化
- ブロックチェーンが高級品サプライチェーンの信頼と透明性を高める
- 回転機器のレーザーアライメント:芯出し不良の検出とダウンタイム防止
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- マシンビジョン&イメージング技術:現代自動化の基盤
- 次世代ロボットがSFを日常現実に変える
- レーザー溶接:ターゲット製造における優れた効率とROIを解き放つ
- ロボットレーザー溶接が従来工法を上回る理由:現代製造業への主要メリット
- 2024年レーザー溶接安全ガイド:一般的な危険を回避し作業員を守る
- トランプフの最先端レーザー溶接機:板金加工に革命